去年冬天,我去浙江一家做注塑机的厂子。车间主任拉着我看一台设备,说主轴轴承三个月换了两次。“供应商都换了两家了!”他一脸懊恼。
我蹲下来听。那声音——嗡嗡的低频,带着一点不规则的金属摩擦。心里大概就有数了。这根本不是轴承本身的问题。
说实话,很多工厂的维修逻辑就是“坏了换,换完还坏,再换”。循环往复。没人去问一个最基础的问题:它为什么坏?
轴承失效,大致就那么几类:疲劳剥落、磨损、腐蚀、电蚀、塑性变形、保持架断裂。每一种对应的根因完全不同。
比如电蚀。这个在变频电机驱动的场合特别常见。轴电流击穿油膜,在滚道表面留下密集的搓衣板状凹坑。你换再贵的SKF、NSK上去,照样几周就废。得从接地碳刷、绝缘轴承、共模电压抑制这些地方下手。
再比如,润滑脂加注过量。很多人觉得“多加点保险”。错。过量搅拌发热,脂基皂纤维破坏,反而加速失效。这个坑太深了。
问:怎么快速判断一台设备的轴承是电蚀还是疲劳失效?
答:肉眼就能初步分辨。电蚀的凹坑排列极为规整,像搓衣板,间距一致,因为放电频率和转频有确定关系。疲劳剥落则是随机的、不规则的片状或点状脱落,边缘有明显撕裂感。进一步可以拿放大镜或便携显微镜看,电蚀坑内通常是暗色氧化痕迹,疲劳剥落区是金属光泽的脆性断面。当然,最准的还是送第三方做能谱分析。
选型对了,装配不对,照样白搭。
配合公差这个事,特别值得展开说。内圈和轴的配合,外圈和座孔的配合,取决于旋转方向、载荷类型、温度工况。旋转内圈配过盈,静止外圈配过渡或小间隙——这是一般原则。但“一般原则”害死人。
内圈热装,加热温度多少?很多人随口说“一百度”。不对。轴承钢回火温度通常在150度以上,所以加热到110到120度是安全的。但你要用感应加热器,不能用明火烤。明火局部过热,材料组织变了,尺寸稳定性也没了。
还有个细节——加热后装到位,保持压紧直到冷却。否则内圈收缩时可能被顶出来一点点,游隙就变了。
问:预紧力到底怎么定?有没有经验公式?
答:有,但别迷信。定位预紧可以用轴向位移量控制,定压预紧用弹簧。经验上,角接触球轴承的预紧力大约是额定动载荷的1%到3%。高速主轴取小值,低速重载取大值。但真正靠谱的做法是测——测温升、测振动、测轴向刚度。装完之后跑合两小时,看温升曲线是否收敛。如果温度一直爬,说明预紧过大。
还有一点,配对轴承的预紧,出厂时厂家已经配好了。你拆开重装,必须用原来的顺序和方向。搞混了,精度直接崩。
振动分析是老办法,依然好用。包络解调对早期轴承缺陷特别灵敏。特征频率——BPFO、BPFI、BSF、FTF,这些算出来,对着频谱找峰。出现了,就是早期信号。
但我要说的是,别只盯着振动。
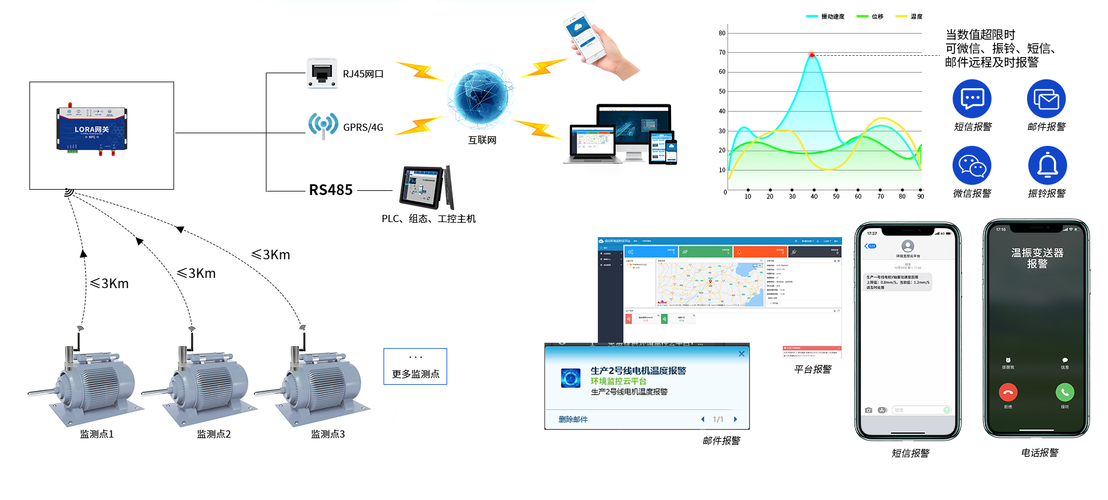
温度趋势、油液铁谱、声发射,结合起来看。尤其是润滑脂寿命,到了一定周期就该主动换,别等到劣化。超声波检测脂的厚度,这个技术现在成本已经降下来了,值得上。
💡 小提醒:很多工厂的在线监测系统装了不用,报警阈值设得离谱,形同虚设。要么好好标定,要么别装。
国产轴承这几年的进步,说实话,比很多人想象的大。普通工况,洛轴、哈轴、瓦轴的产品完全够用。高精度、高转速、长寿命要求的场合,进口品牌还是有优势。
但你要注意假货。尤其是某几个热门型号,市场上流通的仿制品比例不低。尽量走授权渠道,价格太低的,心里要有数。
还有个误区——不是精度等级越高越好。P5、P4用在普通工况上,纯属浪费钱,而且高精度轴承对配合面要求也更高,装不好反而出问题。合适,比贵更重要。
好了,就聊这么多。轴承这个东西,说简单也简单,说深也深。关键是别用“换件思维”去对待它。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业知识问答:轴承选型与失效诊断,那些没人告诉你的真相 https://www.dachanpin.com/a/tg/72779.html