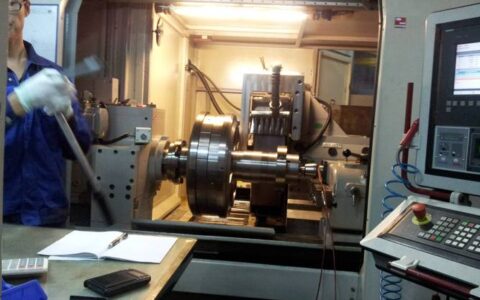
产线上那台老冲压机今天又停了。第三次。维修班长老王骂骂咧咧地拆开防护罩,嘴里嘟囔着“上个月刚换的轴承”。旁边工艺工程师盯着屏幕上的振动频谱,眉头拧成一团。说实话,这种场景在制造业太常见了——问题不在于没有数据,而在于数据没法在正确的时间变成正确的建议。工业推荐引擎,就是干这个的。
但别误会。它跟你在电商平台看到的“猜你喜欢”完全是两码事。电商推荐可以容忍30%的点击率误差,工业场景呢?推荐错一个刀具补偿参数,整批工件直接报废。❗这不是危言耸听。
工业推荐引擎不是电商那一套
先搞清楚一个根本差异。电商推荐引擎的核心是用户-物品交互矩阵,靠协同过滤就能跑得不错。工业推荐引擎面对的是设备-工况-工艺参数的三维甚至多维张量。你试试用矩阵分解去预测一台注塑机的最佳保压曲线?跑出来的结果连车间主任都懒得看一眼。
那工业推荐引擎到底怎么定义?我的理解:基于设备实时状态、历史维修记录、工艺知识图谱和供应链约束,向操作员、维修工或工艺工程师主动推送可执行的动作建议。注意“可执行”三个字。推荐“检查液压系统”是废话,推荐“将伺服阀电流从1.2A调整到1.35A,并观察30秒内的压力波动”才叫工业级推荐。
问:我们厂上了MES和SCADA,数据都存了好几年,为什么推荐引擎还是跑不起来?
答:数据多不等于能用。工业数据有三大坑:标签稀疏、工况漂移、正负样本极度不平衡。你想想,设备故障样本可能只占总数据的0.1%,推荐引擎没见过几次故障,怎么学?得用半监督学习或者基于物理模型的合成数据来补。另外,MES里的工单文本描述五花八门,同一个故障能写出八种不同说法,不先做实体对齐,推荐就是瞎猜。
数据稀疏?那是你没搞懂工况标签
很多团队一上来就堆深度学习模型。Transformer、GNN、强化学习全往上招呼。结果呢?AUC看着挺高,一上线就翻车。为什么?因为忽略了工况标签的层次结构。一台数控机床的“正常”状态,可能是粗加工时的正常,也可能是精加工时的正常,振动特征完全不同。你不把工况先分清楚,模型学到的就是一团浆糊。
✅ 我的经验:先做工况聚类,把设备运行数据按负载、转速、材料硬度分成若干工况模式。然后在每个模式内部单独训练推荐模型。这比搞一个端到端的大模型靠谱得多。对了,聚类的时候别用K-means,试试DBSCAN或者层次聚类,工业数据的簇形状经常不是球形的。

💡 还有一点,工业推荐引擎必须可解释。维修工不关心你的Embedding维度是多少,他只想知道“为什么推荐我换这个密封圈”。所以得配套SHAP值或者注意力权重可视化,把推荐理由怼到他脸上。老王说“这玩意儿靠谱”,比什么准确率都管用。
实时推理与边缘侧的博弈
工业场景对延迟极其敏感。流水线上一个异常,你等云端模型推理完再返回结果?工件早就废了。所以边缘推理是刚需。但边缘设备的算力有限,你不能把BERT模型直接塞进PLC旁边的工控机里。
怎么搞?两条路。一是模型蒸馏+量化,把大模型压成小模型,精度掉一两个点能接受。二是规则引擎兜底,高频、简单的推荐用规则做,低频、复杂的才走模型。比如“轴承温度超过85度推荐停机检查”这种,写死规则就行,没必要上神经网络。❗别为了AI而AI。
问:我们工厂是老厂,设备协议五花八门,Modbus、Profinet、OPC UA都有,推荐引擎怎么集成?
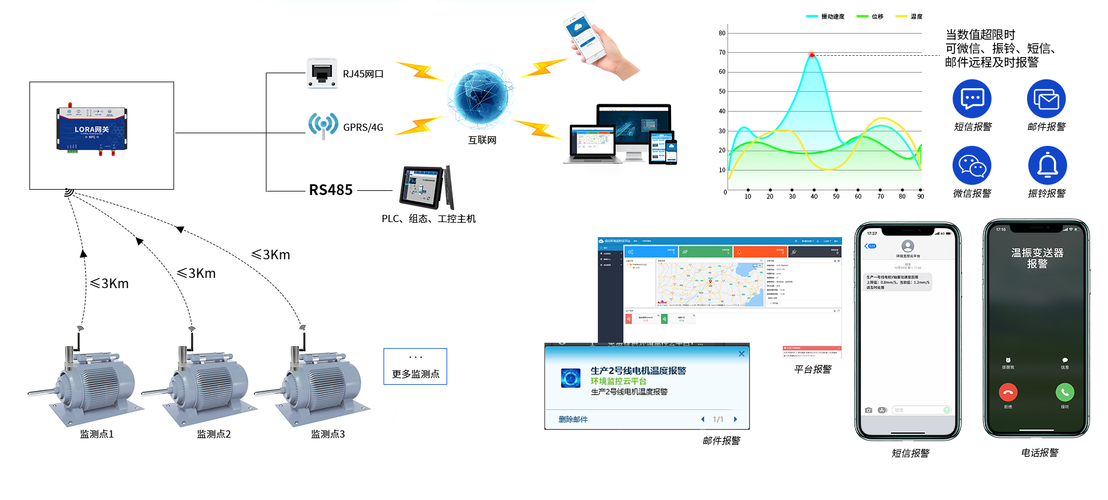
答:别想着统一协议,那不现实。搞一个工业数据中台,用边缘网关做协议转换,统一成MQTT或者Kafka消息推给推荐引擎。重点是时间戳对齐——不同协议的时间精度差个几十毫秒,推荐结果可能就完全反了。还有,老设备的采样频率低,别硬套高频模型,用插值或者状态空间模型补一补。
知识图谱:让推荐引擎“懂”工艺

纯数据驱动的推荐引擎有个致命缺陷:它不知道“车削不锈钢时进给量不能超过0.3mm/r”这种工艺常识。怎么办?把工艺知识图谱喂给它。节点是设备、刀具、材料、工艺参数,边是约束关系和经验规则。推荐的时候,用图谱做后过滤,把违反物理约束的推荐直接干掉。
举个例子。模型推荐“将主轴转速提高到12000rpm”,但知识图谱里有一条边写着“该型号主轴在加工钛合金时最高转速8000rpm”。直接否决。简单粗暴,但有效。
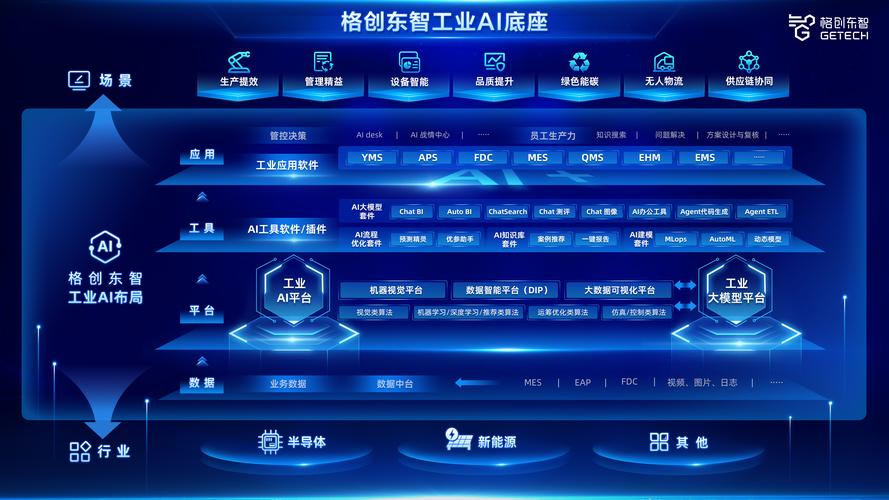
现在有些团队在尝试大语言模型+知识图谱做工业推荐。LLM负责理解维修工的自然语言查询,知识图谱负责提供确定性约束。这个方向有意思,但别急着上生产环境。LLM的幻觉在工业场景是致命的——它可能会推荐一个根本不存在的刀具型号。😅
落地路线图:别一上来就搞大而全

我见过太多工厂,花了几百万上推荐引擎,最后就用来在看板上显示“建议检查润滑”。浪费。务实一点的路线:
- 第一阶段:单点突破。选一个痛点最明确的场景,比如刀具寿命预测与换刀推荐。数据量不用大,几百次换刀记录就能跑起来。
- 第二阶段:横向扩展。把推荐引擎接到预测性维护和工艺参数优化上。这时候需要补知识图谱和工况标签体系。
- 第三阶段:闭环控制。推荐结果直接下发给PLC或者机器人控制器。这一步慎之又慎,必须有人工确认环节。
对了,别忘了反馈回路。操作员采纳了推荐没有?效果如何?这些反馈数据比原始传感器数据值钱十倍。没有反馈,推荐引擎永远是个瞎子。
最后说句实在的。工业推荐引擎不是什么黑科技,它就是把运筹学、机器学习、领域知识揉在一起,解决具体问题。别被那些PPT厂商忽悠了。你产线上的老师傅,脑子里就装着一个推荐引擎,只不过他快退休了。我们要做的,是把他的经验数字化,而不是用算法替代他。
就这样。老王那台冲压机,最后发现是地基沉降导致的对中偏差。推荐引擎要是能早点把振动频谱和地基沉降数据关联起来,也不至于停三次。下次聊。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业推荐引擎:别拿电商那套往产线上搬,会出大事 https://www.dachanpin.com/a/tg/72780.html