先泼盆冷水。很多工厂买数控机床,第一句就问“多少钱”,第二句问“几轴”。真正决定良品率的,往往不是展厅里的参数表,而是主轴跑热之后、刀库换到第800次、夜班没人盯的时候,那台数控机床还稳不稳。
我在车间见过太多例子:同型号机床,A厂干不锈钢阀体,一天下来尺寸能飘0.03mm;B厂加了光栅尺全闭环、改了冷却策略,同样的活儿,CPK硬是拉到1.33以上。差在哪?往下看。
一、五轴很香,但先搞清楚RTCP和你的工艺
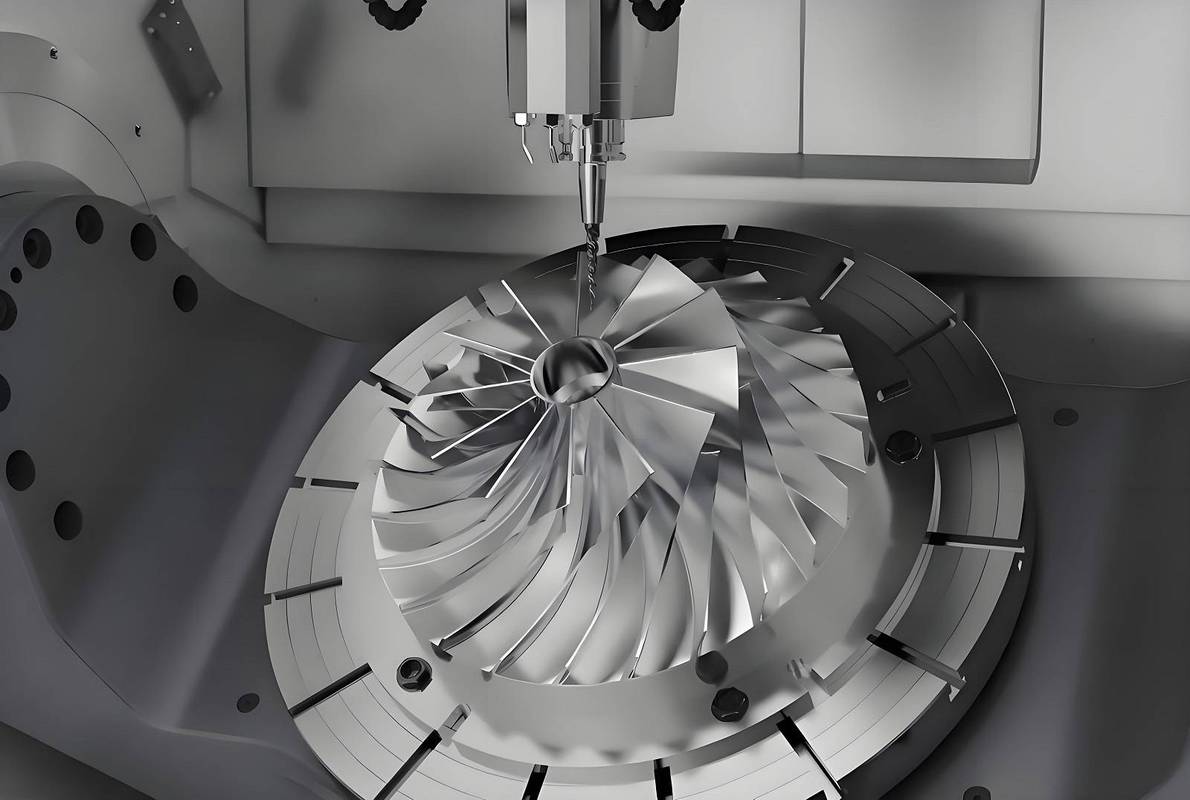
五轴联动加工中心,听起来就是高端。可它解决的不是“所有问题”。如果你只是平面铣槽、钻孔攻丝,三轴机加个好夹具,效率可能更高。五轴的核心价值在于:一次装夹完成多面加工,减少基准转换误差,还能避让干涉。
但要注意——❗五轴不是简单的“三个直线轴+两个旋转轴”。真正干活的是RTCP(旋转刀具中心点控制)。没有这个功能,或者后处理没调好,刀尖点就会跑。跑多少?转台摆动±30°,刀具长度200mm,误差可能到零点几毫米。对精加工来说,这已经废了。
还有个坑:摆头式和转台+摆头结构,刚性、动态响应完全不同。加工铝件和钛合金,选的转台扭矩、夹紧方式、编码器分辨率都不是一个量级。
问:五轴数控机床是不是比三轴更保值、更值得投资?
答:看订单。如果你的零件需要多面加工、复杂曲面、或者一次装夹保证同轴度,五轴确实值。但如果批量大、结构简单,三轴+专用工装可能回本更快。别为了“面子”上五轴,结果后处理工程师招不到,机床天天当三轴用。
二、热变形:车间温度每变1℃,尺寸就跟你闹脾气
说实话,数控机床的精度,一半靠机械,一半靠热平衡。主轴转起来,轴承发热;丝杠来回跑,螺母发热;切削液冲在工件上,工件也热。这些热量不是闹着玩的。
我测过一台立式加工中心,空转两小时,主轴端部伸长0.02mm。夏天中午车间升温5℃,X轴定位精度漂了0.015mm。你让操作工怎么调?用刀补硬怼?一批一个值,越怼越乱。
解决办法不是没有。✅热误差补偿现在很多数控系统都带。海德汉、西门子、发那科都有对应模块。原理不复杂:在关键点埋温度传感器,建模型,实时往坐标里补。但前提是——你得先做热特性测试,拿到真实数据。拍脑袋填参数,还不如不补。
另外,丝杠预拉伸、主轴油气润滑、恒温切削液,这些老办法依然有效。别嫌土。

问:数控机床必须放恒温车间吗?
答:看精度要求。做IT6级以上、或者航空件,建议20±1℃。普通模具、一般零件,车间温差控制在5℃以内,加上预热程序,也能凑合。最怕的是:早上开机就干精活,中午太阳晒着机床,下午又开大门通风——这种波动,再好的数控机床也扛不住。
三、刀具管理:别让一把刀毁掉一整晚
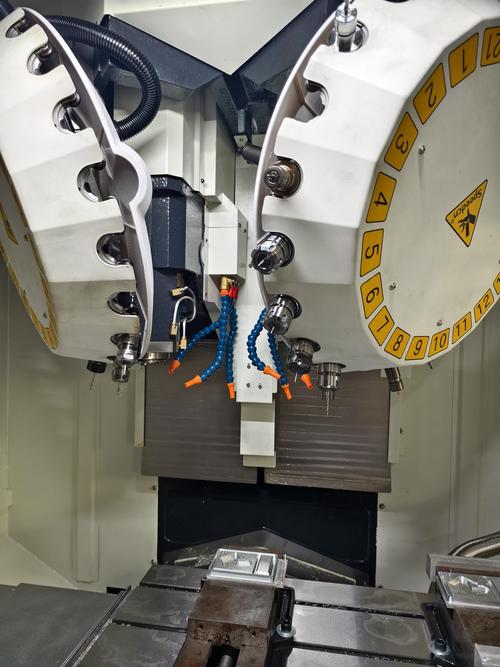
刀具是数控机床的牙齿。牙齿不行,身体再壮也白搭。很多厂舍得花几百万买机床,刀具却随便堆在货架上,寿命靠操作工凭声音判断。这不出事才怪。
现在主流做法是刀具寿命管理加RFID刀柄。每把刀有唯一ID,数控系统记录使用时间、切削次数、负载。到阈值就报警,甚至强制换刀。听着简单,但能避免大量撞刀和尺寸超差。
还有在线测头。工件加工前测基准,加工后测关键尺寸,数据直接反馈给数控系统做刀补。批量生产时,这招能把废品率压下去一大截。💡注意:测头不是万能,测头本身要标定,测速、滤波、温度补偿都得设对。否则测出来的值比不测还离谱。
四、数控系统与数据接口:别让机床变成孤岛
2025年了,还有工厂的数控机床靠U盘传程序。不是说不行,但效率低、版本乱、容易错。现在新出的机床,基本都带工业以太网接口、OPC UA,有的还支持MTConnect。数据能出来,才好做后续分析。
不过话说回来,数据采了不用,等于白采。我见过一个厂,上了MDC系统,大屏挂在车间,显示每台数控机床的开机率、报警次数。结果呢?没人看。后来把数据接到班组考核,开机率从62%拉到81%。这才叫有用。
还有数字孪生。别被这个词吓到,简单说就是给机床建个虚拟模型,用实际数据驱动。能干的事不少:碰撞预演、工艺优化、预测性维护。但目前真正落地的,还是在单机或产线级别,全厂级的不多。别急着all in。
问:国产数控系统和进口的差距还大吗?
答:分场景。做三轴、四轴常规加工,华中、广数、凯恩帝已经够用,性价比高。但五轴联动、高速高精、多通道,西门子、海德汉、发那科还是稳。别听销售吹,拿你的典型零件去试切,看表面质量、看加工节拍、看报警频率。数据不会骗人。
最后聊点实在的。买数控机床,别只看价格和轴数。问清楚:主轴轴承什么品牌?丝杠导轨哪家的?数控系统什么型号?光栅尺有没有?这些才是底子。再问问售后:几小时到现场?有没有应用工程师?备件贵不贵?
机床是拿来干活的,不是拿来供着的。磨合期好好跑,热机程序别省,刀具该换就换。做到这些,一台普通的数控机床,也能干出不普通的活儿。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:数控机床不是买了就万能:五轴、热变形与刀具管理的硬账 https://www.dachanpin.com/a/tg/72797.html