先别聊概念。去车间。
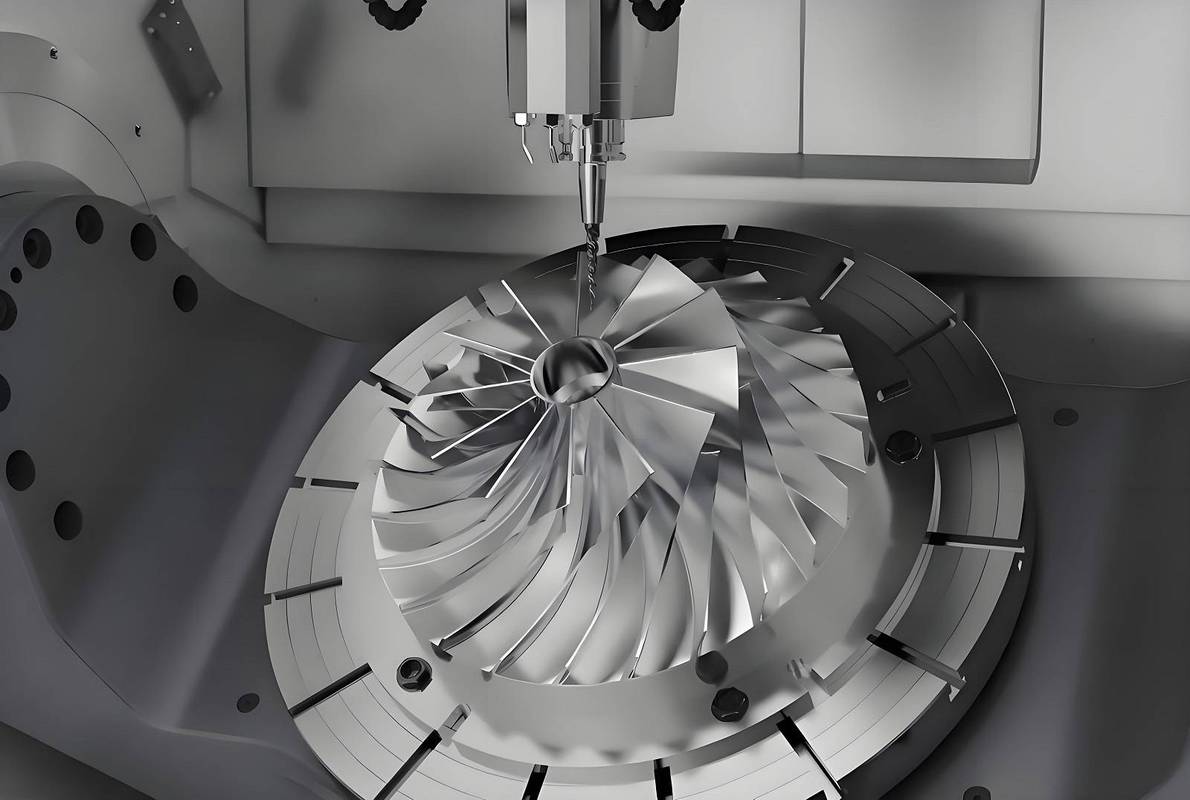
一台金属机,激光扫过粉末,一层 40 微米。就一层。铺粉、熔化、凝固、降平台,再来。慢吗?看跟谁比。跟 CNC 铣一个叶轮比,快得离谱;跟冲压一个垫片比,贵得肉疼。增材制造(3D打印)不是万能锤。它是补位工具。补传统工艺够不着的复杂、小批量、修复、轻量化。

粉末床熔融:不是“打印”,是局部冶金

LPBF,激光粉末床熔融。行业里也叫 SLM、DMLS。名字乱,原理差不多。激光在微米级粉末床上画截面。每层 20-60 μm,激光功率 200 W 到 1 kW,多激光机型 4 束、8 束、12 束。❗别把这事当二维打印。熔池温度梯度极大,冷却速度 10^4 到 10^6 K/s。等于在零件内部埋了一堆微小铸造+热处理史。
所以,材料决定脾气。Ti-6Al-4V 强,但各向异性明显;Inconel 718 高温好,可后处理麻烦;AlSi10Mg 轻,导热好,但激光反射高;铜合金 CuCrZr 更难,绿光激光这几年才真正铺开。模具钢 1.2709、316L 相对成熟。高熵合金?实验室热闹,产线谨慎。对吧,材料数据库不扎实,参数就是玄学。
缺陷也直白:未熔合、气孔、球化、裂纹、变形。怎么办?热等静压 HIP、去支撑、热处理、机加工、喷砂、电化学抛光。关键件还要 CT。成本一层层叠上去。有人只算粉末钱,那就等着被后处理账单吓一跳。
不过话说回来,2025 年的机器比五年前聪明。熔池监控、高温计、高速摄像、声发射,加上 AI 缺陷分类。多激光拼接大幅面,钛合金、镍基、铜合金的工艺窗口在变宽。💡但别迷信闭环。传感器能告诉你“出事了”,未必能告诉你“为什么”。工艺工程师还是得在。
随形冷却模具:注塑车间的隐形利润
注塑老板最关心什么?周期。周期里冷却占多少?经常一半以上。传统钻孔水路只能走直线,拐角、深腔、薄壁,冷却不均。翘曲、缩痕、周期长,全来了。
随形冷却就是顺着模具型腔轮廓走水道。到表面距离基本恒定。效果?我见过的案例,周期从 32 秒降到 19 秒,变形量降三成。当然,别拿单个案例当圣经。塑料种类、壁厚、模温、流道设计,全都影响结果。
但设计有几个硬约束:
- 流道直径别小于 3 mm,最好 4-6 mm。太细,粉末清不干净。
- 自支撑角度通常控制在 45° 以内。悬垂多了,支撑难去,内表面粗糙。
- 流道要能排粉。盲孔、死胡同,等于给自己挖坑。
- 模芯和模架接口要留机加工余量。打印面不一定能当配合面。
成本呢?一套随形冷却模芯,可能比传统水路贵 2 到 5 倍。可如果年产量 10 万件以上,注塑机机时省下来,几个月回本。小批量?先做模流分析,别急着下单。❗还有,粉末清除、去支撑、焊接堵头,这些工序没算进去,报价就是假的。

DED、WAAM与修复:大件生意的账本
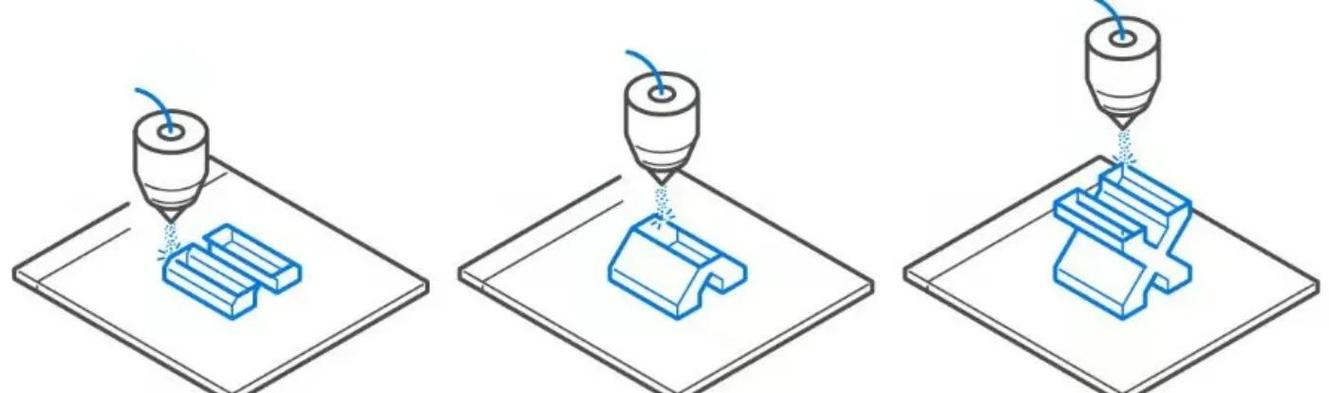
LPBF 做小件、复杂件。大件呢?看 DED,定向能量沉积。激光、电弧、电子束,送粉或送丝。WAAM 是电弧增材,沉积率能到几公斤每小时。粗糙?对,表面像鳄鱼皮。可它快,能修大型模具、叶片、液压支架。打印完再上 CNC 精加工,账算得过来。
修复是金矿。一个大型锻模,局部磨损,换新几十万,交期几个月。DED 堆焊修复,材料匹配,热处理,再加工,成本可能三分之一。但风险也真实:稀释率、热影响区、裂纹、结合强度。不是所有模具都能修。钴基、镍基、马氏体时效钢,工艺完全不同。
还有粘结剂喷射。金属粉末加粘结剂,打出生坯,再烧结。批量优势明显,成本能压。但烧结收缩 15%-20%,尺寸补偿得做好。小批量、大尺寸,它和 LPBF 各有地盘。💡别只问“能不能打”,要问“打印完谁来烧结、谁来检测、谁来承担废品”。
QA:老板和工程师吵得最凶的两个问题

问:我们做注塑,随形冷却模具到底值不值得上?
答:先看瓶颈。如果周期卡在冷却,产量又不小,比如年产量 5 万到 50 万件,高玻纤材料,值得试点。先做模流分析,对比传统钻孔水路和随形水路的温差、周期、翘曲。别只比打印报价。要把粉末清除、支撑去除、热处理、机加工、检测、试模全算进去。回本周期 6-18 个月算常见。低于这个产量,可能先优化传统水路更划算。
问:金属 3D 打印件能直接装机吗?
答:不能默认直接装机。关键承力件必须走完整链条:热处理、HIP、去支撑、机加工、无损检测、试棒测试。CT 能发现内部孔隙,但疲劳寿命得靠数据。还要注意各向异性,Z 向通常弱。支撑去除处、层间界面、未熔合缺陷,都是裂纹源。航空、医疗有认证体系,周期长,别拿原型件的思路做量产件。
最后说个冷现实。增材制造(3D打印)的竞争力,不在打印机本身。在设计重构。你把传统零件直接搬过来打印,大概率又贵又慢。拓扑优化、晶格、集成流道、减少装配,才是价值来源。工程师得敢改结构。采购得懂总成本。老板得接受前期试错。
不然呢?机器买了,放车间当雕塑。可惜。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:增材制造(3D打印)别只盯着原型:金属打印正在啃工业硬骨头 https://www.dachanpin.com/a/tg/72798.html