先泼盆冷水。可编程逻辑控制器(PLC)不是啥高深玩意儿。它本质上就是一台被加固、被阉割、又被赋予了实时使命的工业电脑。真的。你把它想成能在油污、粉尘、震动里稳定跑十年的单片机系统,就差不多了。
但别急着下结论。我见过太多项目,PLC选型拍脑袋,程序写得像意大利面,最后现场调试想哭。哎,那画面… 所以今天不聊虚的,就聊点能救命的实操。

扫描周期,才是PLC的命门
很多人写PLC程序,盯着梯形图逻辑看半天,却忽略了最底层的东西——扫描周期。啥是扫描周期?简单说,PLC不是并行执行所有逻辑的,它在循环干三件事:读输入、算程序、写输出。这个过程一遍又一遍,周而复始。
输入采样阶段,PLC把外部信号状态锁存到输入映像区。程序执行阶段,CPU根据梯形图或结构化文本算啊算。输出刷新阶段,再把结果推给输出模块。关键在于,整个过程是串行的。你程序越长,扫描周期越大。某些老型号PLC,扫描周期到了几十毫秒,这时候一个急停信号进来,等它被处理完,机器可能已经撞上了。
所以,别在高速响应场合用大型慢速PLC。包装机、飞剪、贴标机这些,扫描周期最好控制在几毫秒以内。怎么降?精简程序、用中断、把高速逻辑交给专用模块或者运动控制器。别啥都往主程序里塞。
问:扫描周期越小越好吗?
答:不是。太小意味着CPU性能冗余,成本上去了。而且很多执行机构本身响应就慢,你PLC再快也没用。匹配工艺需求就行。比如楼宇空调控制,100毫秒扫描周期绰绰有余;但电子凸轮追剪,可能得50微秒级别。

选型别只看点数,I/O和协议才是坑

选PLC,新手最爱问:多少个点?然后销售就给你报个CPU加模块。完了。现场一接线,发现数字量输出是源型还是漏型没搞清楚,烧了。或者是模拟量模块精度不够,温度飘得亲妈不认。又或者通讯协议对不上,跟变频器死活连不上。
我个人的经验清单,拿去吧:
- 数字量输入:先搞清现场是NPN还是PNP,别买回来发现要加继电器转换。💡
- 数字量输出:继电器输出能带交流负载,但寿命有限,动作频繁的场合选晶体管输出。❗注意晶体管输出一般只能带直流。
- 模拟量:看分辨率、通道隔离、信号类型(4-20mA、0-10V、热电偶、RTD)。别只看价格。
- 通讯:Profinet、EtherCAT、Modbus RTU/TCP、OPC UA,至少得支持一种你现场设备能用的。现在新项目,以太网口是标配。
- 扩展能力:预留20%的点数和机架空间。别等到要加个编码器模块时发现插槽满了。
还有,国产PLC现在真的不差。中小型逻辑控制,某些国产品牌性价比高得离谱。但前提是,你得确认编程软件好用、社区活跃、备件好买。别为了省两千块,最后售后找不到人,那才叫抓瞎。
编程语言,梯形图不是万能药
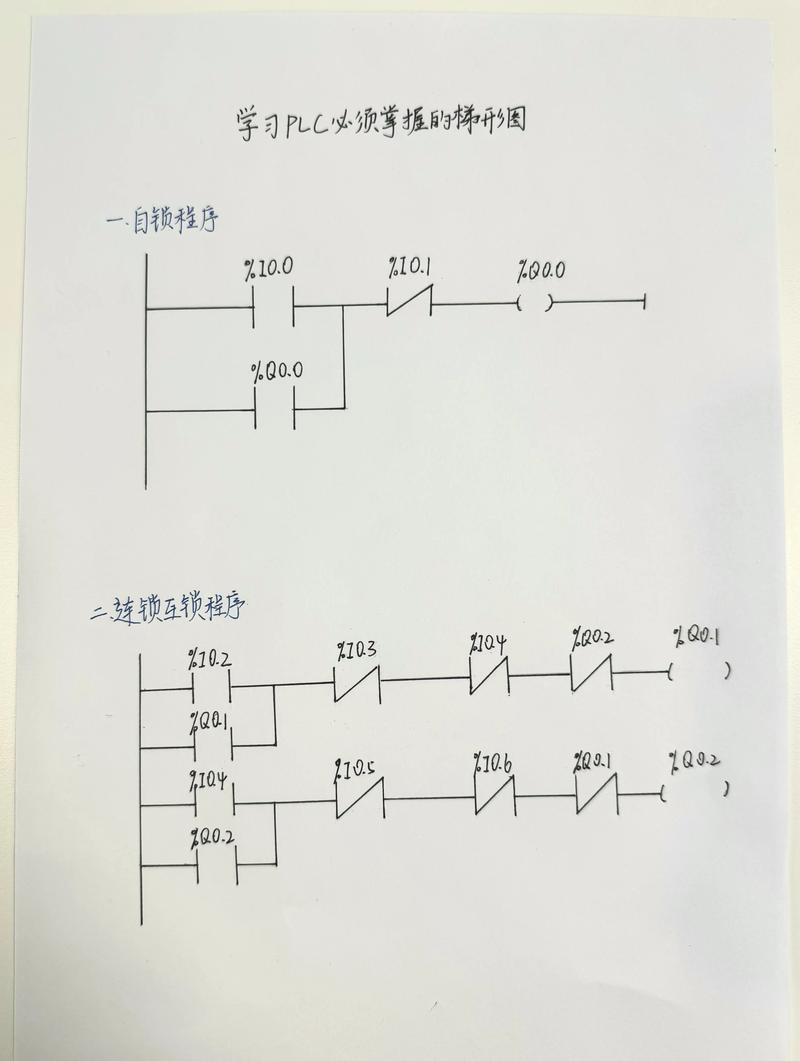
梯形图(LAD)确实是PLC的经典。直观,电工看得懂,改起来也方便。但它不适合所有场景。你拿梯形图写个PID算法或者复杂数据处理试试?那酸爽。
现代PLC支持IEC 61131-3标准,常见的有:
- 梯形图(LAD):适合开关量逻辑、联锁。
- 功能块图(FBD):适合过程控制、信号流。
- 结构化文本(ST/SCL):适合算法、循环、复杂计算。
- 顺序功能图(SFC):适合状态机、流程步序。
说实话,我见过一个老兄用梯形图实现冒泡排序。佩服。但真没必要。该用SCL就用SCL,代码量少,调试也清晰。混合编程才是王道。
问:PLC能直接驱动电机吗?
答:一般不能。PLC输出模块的驱动能力很小,通常只用于控制接触器线圈、继电器、指示灯。要驱动电机,得通过接触器、变频器或伺服驱动器。高速脉冲输出倒是可以直接发脉冲给步进/伺服驱动器,但那是信号,不是功率。
现在的PLC,早就不只是逻辑控制器了

如果你对PLC的印象还停留在“替代继电器”的阶段,该更新了。现在的可编程逻辑控制器,集成了运动控制、安全控制、边缘计算、甚至数据库连接。西门子、罗克韦尔、倍福、三菱,都在往这个方向跑。
比如,一台带运动控制功能的PLC,可以同时控制几十个伺服轴,做电子凸轮、插补、飞剪。安全PLC则把急停、安全门、光幕这些信号纳入同一套系统,还能达到SIL3或PL e等级。更别说OPC UA,直接让PLC跟MES、ERP对话,把生产数据喂给数据库。
我去年参与过一个产线改造。原来的PLC只负责逻辑,数据全靠人工抄表。后来换了支持OPC UA的型号,加了个边缘网关。现在设备状态、产量、报警全部实时上云。老板在手机上就能看OEE。那感觉,确实爽。不过调试的时候,网络风暴搞了我一整天。哎,说多了都是泪。
所以,选PLC的时候,别只问“多少钱”。问清楚:支持什么协议?能不能做运动控制?有没有安全功能?固件能不能升级?生态怎么样?这些决定了你这套系统能用五年还是十五年。
最后给个实在建议。如果是简单逻辑控制,别过度设计。中小型PLC足够。如果是复杂产线,找有经验的系统集成商一起选型。别自己硬扛。毕竟,PLC只是工具,工艺才是灵魂。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:可编程逻辑控制器(PLC)到底怎么选、怎么用?一个老工控人的踩坑笔记 https://www.dachanpin.com/a/tg/72803.html