边缘计算在工业现场:别被PPT忽悠,先解决车间的疼

边缘计算在车间里,先解决的是‘疼’不是‘炫’

先泼盆冷水。边缘计算不是把几台服务器搬进车间,再挂个云边协同的牌子。 我见过太多项目,上来就讲架构图。漂亮。三层,四层,五层。结果呢?产线班长只问一句:这玩意儿能让我少停一次机吗?答不上来,项目就悬。 拿压铸车间来说。一台 1600 吨压铸机,液压系统偶尔泄压。以前靠老师傅听声音,摸油管。准吗?有时候准。但老师傅退休了,这手艺带走了。 后来怎么干?在合模机构上贴振动传感器,采样率 5 kHz 到 20 kHz。数据不去云。走边缘网关。本地做 FFT,看频段能量。一旦 320 Hz 附近出现异常峰值,边缘侧直接给 PLC 发信号,降速或者停机。整个过程 80 毫秒以内。 ❗关键点:时延敏感的动作,别绕云。云再近,也有几十毫秒抖动。产线不等人。
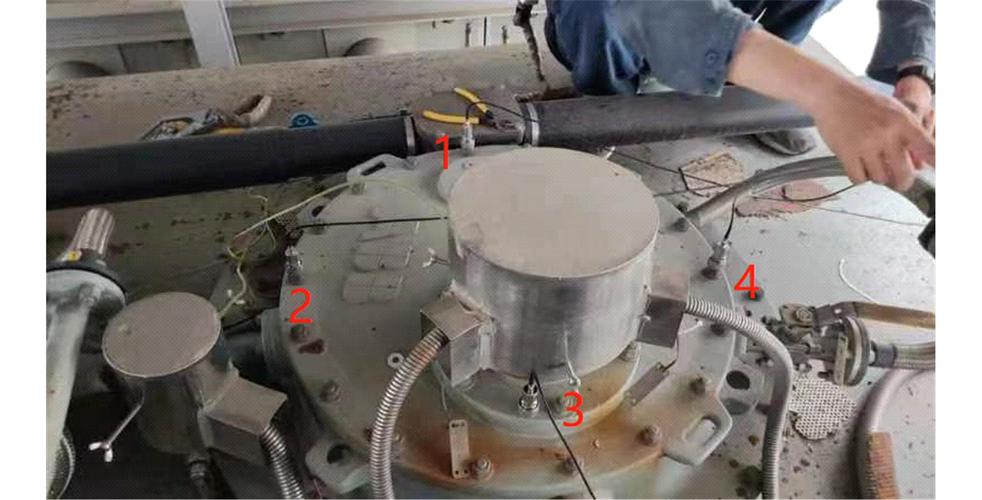
工业压铸机振动监测传感器安装现场图
工业压铸机振动监测传感器安装现场图

工业边缘计算的三条硬杠:协议、时延、算力

很多 IT 出身的方案商,到了车间就懵。为什么?协议太杂。 协议这关,绕不过去。 西门子、三菱、发那科、欧姆龙,各有各的脾气。OPC UA 算是个统一出口,但老设备只有 Modbus RTU。怎么办?加边缘网关。一端 RS485,一端 OPC UA。别小看这一层转换,它是 OT 和 IT 的翻译官。 时延这关,看场景下菜。 运动控制要求小于 1ms,得靠 TSN 和实时以太网。视觉质检 20 到 50ms 能接受。预测性维护?秒级就行。别把三类需求揉成一团。 算力这关,别盲目堆。 一个振动监测盒子,四核 ARM,8G 内存,跑轻量模型,够。视觉质检要 GPU 或者 NPU。Jetson、工控机加显卡,都行。但别买回来当暖风机。 ✅ 小经验:先用一台工控机做 PoC,跑通数据链路和模型,再谈批量部署。上来就全线采购,财务会找你喝茶。

云边协同:数据该上去上去,该留下留下

边缘计算不是反云。真的不是。 云侧干三件事:模型训练、全局优化、历史归档。边缘侧干三件事:实时推理、本地闭环、断网续传。 我见过一个注塑厂。200 台注塑机。每台机器每秒钟采 50 个参数。全传云?一年流量费够买台新机。后来怎么改?边缘侧先做特征提取,只把异常片段和统计特征传上去。数据量掉到原来的 3%。云侧模型每周更新一次,下发到边缘。 💡 这就是云边协同的甜点:边缘负责快,云负责聪明。 不过话说回来,网络方案别太迷信 5G。5G 是好东西,但不是每个车间都需要。有线稳,Wi-Fi 6 便宜,5G 适合 AGV 和移动设备。看场景。
工厂云边协同架构数据流示意图
工厂云边协同架构数据流示意图

问:老旧机床没有网口,边缘计算怎么接?

答:别想着一步到位换机床。成本太高。现实做法是加装传感器和边缘网关。电流互感器夹主轴动力线,振动传感器贴轴承座,温度 PT100 贴油泵。网关支持 Modbus RTU、模拟量输入,再转 OPC UA 或者 MQTT。先采起来,哪怕只有三五个参数。有了数据,再谈分析。说实话,很多故障特征,三五个参数就能看出来。

问:边缘侧算力买多大才合适?

答:看节拍和模型。振动监测,ARM 八核够用。视觉质检,如果 60 件每分钟,每件拍 4 张图,分辨率 1200 万,那得 GPU。粗略估:每路相机预留 1 到 2 TOPS 算力。别信那些“一颗芯片全厂通吃”的话。还有一个坑:算力买大了,功耗和散热也上来了。车间电柜里夏天能到 50 摄氏度。 风扇一停,盒子就死。选宽温、无风扇、带看门狗的工控机。

2025 年机械制造里几个真在用的场景

不是 PPT 场景。是我在展会和工厂里看到的。
  • 边缘 AI 视觉质检: 铸件气孔、划痕、缺料。相机加边缘服务器,本地推理,结果直接给分拣机构。延迟 30ms 左右。比人眼稳。
  • 数控机床刀具磨损监测: 主轴电流、声发射、振动。边缘侧跑轻量 CNN。刀具寿命预测误差能压到 10% 以内。换刀不再靠定时,靠状态。
  • AGV 和 AMR 调度: 边缘服务器部署在车间角落,负责路径规划和避障。5G 或者 Wi-Fi 6 回传。云端只管订单和地图更新。
  • 空压机群控: 边缘计算实时调参,根据用气量启停。一家汽配厂说,电费省了 7%。不多。但一年几十万。
❗注意:这些场景的共同点,不是算法多牛。是数据链路稳、时延可控、运维简单。算法是最后一步。
工业边缘AI视觉质检系统在铸件产线部署图

踩坑指南:别把边缘计算做成边缘机房

踩坑指南:别把边缘计算做成边缘机房
踩坑指南:别把边缘计算做成边缘机房
说几个血泪教训。 第一,环境。车间不是数据中心。粉尘、油雾、电磁干扰、振动。工控机 IP54 起步。电柜里加风扇,但风扇本身是故障点。能用无风扇就用无风扇。 第二,运维。边缘节点可能装在 8 米高的行车、地下泵房、或者焊接机器人旁边。你不可能天天爬上去插显示器。必须支持远程重启、远程升级、远程日志。容器化是个好办法。Docker 或者 K3s。但镜像别搞太大。几百 MB 到 1 GB 以内。大了下载慢,升级容易失败。 第三,安全。OT 网络别直接连公网。边缘网关做防火墙。白名单。只开必要端口。USB 口封掉。我见过因为一个 U 盘中勒索病毒,整条线停了两天。唉。 第四,组织。IT 和 OT 部门经常互相甩锅。IT 说 OT 设备太老。OT 说 IT 不懂工艺。边缘计算项目,必须有一个懂两边的人。没有?那就先培养。或者找集成商,但自己得懂,不然被牵着走。

问:边缘计算和云平台会冲突吗?

答:不冲突。但职责要分清。实时控制、隐私数据、大流量原始数据,留在边缘。模型训练、跨厂对比、长期趋势,上云。最怕的是,边缘侧只做数据透传,云侧做实时报警。那要边缘干嘛?对吧。

最后说点实在的

最后说点实在的
最后说点实在的
边缘计算在工业里,不是万能药。它是一把扳手。用对了,拧紧松动的螺丝。用错了,砸到手。 别等全厂数字化蓝图。那玩意儿画完,市场早变了。找一条产线,一个工位,一个最疼的问题。先干起来。三个月见效果。再复制。 💡 记住三个数:时延、数据量、运维成本。 任何一个失控,项目就悬。 就这。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:边缘计算在工业现场:别被PPT忽悠,先解决车间的疼 https://www.dachanpin.com/a/tg/72802.html

赞 (0)
数字孪生落地工业现场:一个老工程师的踩坑笔记
上一篇 2天前
可编程逻辑控制器(PLC)到底怎么选、怎么用?一个老工控人的踩坑笔记
下一篇 2天前

相关推荐

  • 磨削加工:被低估的精密制造最后一道关卡

    很多机加工行业的新手,提起磨削加工第一反应就是“最后蹭两刀,搞定收工”。真的是这样吗?我见过大把前面车铣都做对了,最后磨削一步错,整炉零件全报废的事儿,亏几十万的都有。 为什么磨削加工成了高端制造的核心关卡? 以前机械加工里,磨削就是个“收尾工序”,没人太当回事。现在不一样了,新能源汽车的驱动主轴、航空发动机的热端叶片、半导体设备的导轨,哪一个不是要求微米级…

    投稿 2026-08-20
  • 微光成炬:那些藏在日常里的公益力量

    公益从来不是遥远的宏大叙事,它藏在街头志愿者递出的一瓶水,躲在旧衣物捐赠箱的褶皱里,落在山区孩子收到新书时明亮的眼眸中。它不需要惊天动地的壮举,更多时候,是普通人用真诚与坚持,在生活缝隙里种下的温暖种子。这些种子或许微小,却能在时光里生根发芽,最终连成改变世界的力量。 社区便利店的张阿姨最近多了个新习惯,每天打烊后都会把当天没卖完的新鲜面包仔细打包,放进店门…

    2025-09-19
  • 设备综合效率(OEE):一场数字游戏还是真金白银?

    先说个事儿。上个月去一家汽配厂,生产副总拍着胸脯说:“我们OEE干到了90%,行业标杆!”结果我到现场转了一圈,数控机床旁边堆了一筐待返工的零件,换模时间长得离谱,操作工正拿着纸笔慢悠悠记数。我问,这些返工品算进质量损失了吗?他愣了一下——回说“返工的不算废品吧?”得,又是一个被OEE玩了的。 做制造这么多年,我见过把OEE捧上天的,也见过弃之如敝屣的。但说…

    2026-06-14
  • 计算机视觉(CV)在工业质检中的实战:从踩坑到真香

    去年秋天,我们给一条发动机缸体产线做缺陷检测方案,销售拍胸脯说CV搞定一切,结果现场打光就折腾了两周——那种挫败感,啧。但后来准确率干到99.7%,产线老师傅都服了。说实话,计算机视觉在工业里,真不是你跑个YOLO就能交差的。 为什么传统图像处理越来越不顶用 十几年前做字符识别,OpenCV加个模板匹配,OCR(光学字符识别)就能读个七七八八。现在呢?产品表…

    投稿 2026-07-26
  • 人机协作的冰与火:工厂围栏拆除后的真实面孔

    去年在华南一家电子厂,我看见一台协作机械臂正在和女工王姐「抢饭碗」——其实不是。那台六轴臂负责拾取PCB板、精准地插接排线,而王姐就在30厘米外,头也不抬地用肉眼复检焊点。没有围栏。没有光栅。机械臂的关节偶尔发出细微的嗡鸣,像一头温顺的兽。 我愣了一下。说实话,十年前我在德系车厂看到的工业机器人,可全是被关在铁笼子里的庞然大物——一旦有人踏入,立即急停。如今…

    2026-06-23

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息