
上个月去一家做精密齿轮的厂子,质控主管跟我吐槽了一下午。他们的终检工序,一台三坐标测量机排队排到第二天。为啥?所有零件全做完了才送来检。查出超差,晚了——前面两百件,全废。
这种事,每天都在发生。不是工人不认真,是逻辑本身就拧巴。质量是制造出来的,不是检验出来的——这句话喊了几十年,真正做到的没几家。
预测性质量控制,说白了,就是让这件事往前挪。挪到刀具还没磨钝、热变形还没累积、尺寸还没跑偏的那个时刻。❗ 不是等出了问题去救火,是提前知道要出问题。
一、它和预测性维护,根本不是一回事
很多人一听到”预测性”,第一反应是设备预测性维护。振动、温度、电流,预测轴承啥时候坏。这没错,但目标是设备可用性。
预测性质量控制盯的是另一码事:产品质量特性的漂移趋势。设备没坏,照样出废品。主轴还能转,但热伸长已经让孔径大了8微米。伺服没报警,但反向间隙已经吃掉了一个丝。
对吧?这两件事经常被混为一谈,其实落地的传感器布局、算法目标、响应动作,全不一样。

二、落地靠什么?三层东西,缺一不可
别被那些讲得天花乱坠的方案忽悠。拆开看就三层:
- 感知层:机床内置传感器、外挂测头、声发射、功率监测。关键——很多老设备根本没有数据接口。加装,是绕不过去的坎。
- 特征层:原始信号没有意义。切削力频谱里的那个峰值、主轴电流的谐波畸变率,这些才是能用的东西。
- 决策层:模型输出”未来X件尺寸会超差”,然后触发补偿、报警或者停机。
三层里最难的是第二层。说实话,我见过太多项目死在特征工程上——数据采集卡买了几十万,最后做出来的模型准确率还不如老师傅的手感。
三、别迷信”大数据”,先搞清楚你缺的是哪个数据
有个误区特别普遍:以为数据越多越好。错。
一条机加工线上,一天采几个G的振动信号,绝大部分是噪声。真正有信息量的,往往就那几个通道、那几个频段。
与其堆数据量,不如想清楚一件事:你想预测的是哪个质量特性?它和哪个物理量有因果链?
比如你要控制的是圆度。那你就得想:圆度的偏差从哪来?主轴径向跳动、刀具偏心、进给轴的跟随误差。哪个能在线测?哪个和圆度相关性最强?想明白这个,传感器往哪装,基本就定了。
💡 顺序千万别搞反。不是先买传感器再找问题,是先锁定要预测的质量缺陷,再倒推需要什么信号。
问:我们厂设备比较老,没有数据接口,是不是就没法做预测性质量控制了?
答:不是。老设备反而是最容易出效果的地方——因为它们的漂移更明显、更规律。加装外置传感器是常见做法:主轴电流用霍尔传感器夹在动力线上,振动用磁吸式加速度计贴在主轴箱上,加工尺寸用在线测头。成本比换机床低得多。关键是先做小范围试点,别一上来铺全线。
四、产线上的两个真实场景
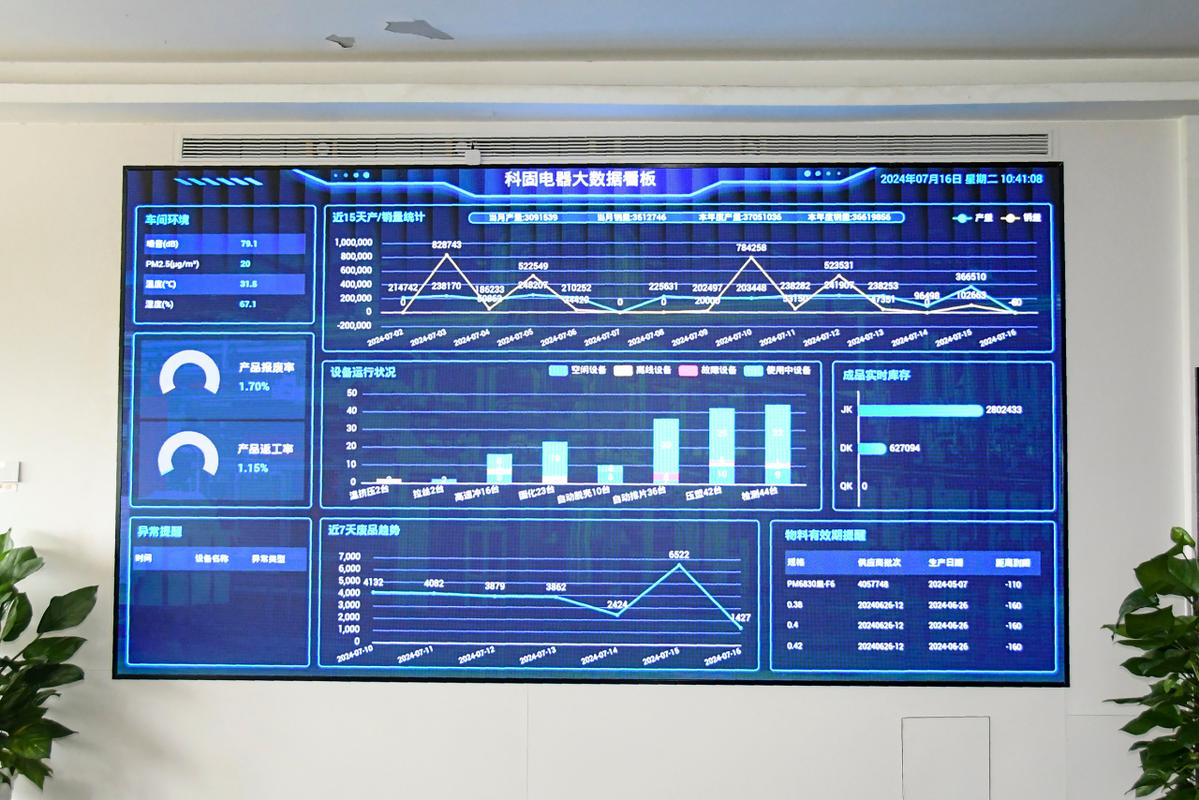
场景一:刀具磨损的在线判断。 一批不锈钢件车削,刀具后刀面磨损到0.25毫米左右时,尺寸开始系统性偏大。传统做法是”加工N件换一次刀”,要么浪费刀具寿命,要么赌运气。用声发射加主轴功率做特征,模型能在磨损到0.18毫米左右就给出预警。多出来的这段余量,就是你的安全窗。
场景二:热变形的动态补偿。 高精度磨削,开机头两个小时,尺寸一直在漂。老办法是”开机先空跑半小时热机”。现在有些厂用温度传感器加模型,实时算热伸长量,直接反馈给数控系统做补偿。把热机时间从30分钟压到5分钟,产能是实打实挤出来的。
这两个场景有个共同点:都不是”预测未来”,而是把原本靠经验估摸的规律,用数据固化下来。别被”预测”两个字吓住。
问:模型准确率要多高才算能用?
答:这问题问得实在。没有统一标准,取决于你的失效代价。如果是汽车安全件,99%可能都不够;如果是普通结构件,85%的预警准确率配上人工复核,已经能省一大笔。我的建议是:先看漏报率,再看误报率。漏报是灾难,误报只是麻烦。很多项目一上来死磕误报率,把模型调得极其保守,结果啥也预警不出来,等于白做。
五、这笔账,到底怎么算
老板最关心的永远是钱。那就算。
投入端:传感器、网关、边缘计算盒子、软件平台、人力。一条中型产线,试点阶段几十万是正常的。
收益端:废品率下降、返工减少、刀具寿命利用率提升、检验工时压缩。其中最容易被低估的是最后一项——很多厂的终检人力成本,比废品损失还高。
不过话说回来,不要指望半年回本。预测性质量控制是慢功夫,第一年可能只是在攒数据、标定模型。真正见效,通常要到第二年。急着看报表的人,往往熬不到那个时候。
还有一点得提醒:✅ 它不会取代质检员,但会改变质检员的活。 从”拿卡尺量”变成”看趋势、定阈值、处理异常”。这个转变,比买设备难多了。
写到这,其实最想说的是:预测性质量控制不是买个软件就完事的技术包。它是把工艺知识、数据能力、现场执行力拧到一起的活儿。哪一环松了,都转不起来。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:预测性质量控制:产线还在跑,废品已经”被预判”了 https://www.dachanpin.com/a/tg/72820.html


