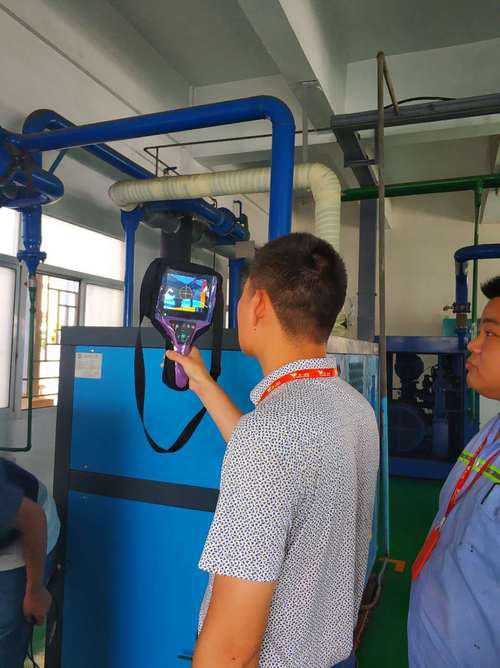
上周在苏州一家做液压件的厂子里,我蹲在成品区看了半个多小时。几十台退役挖掘机主泵码在木托盘上,旁边贴着张手写标签——待拆检。车间主任老周说,这些泵按废铁卖,一吨两千出头;拆检合格、换掉柱塞和配流盘再装回去,一台能卖到新品的六成价。毛利?他说至少翻三倍。
这就是循环经济在车间里的真面目。跟环保口号关系不大,归根到底是一笔生意。
先分清两件事:材料循环和产品循环
钢铁厂把废钢丢进电弧炉,铝厂把易拉罐重熔,这叫材料循环。这条路跑了几十年了。国内电炉短流程炼钢的比例这两年缓慢往上爬,再生铝的能耗只有电解铝的5%上下——数字很好看。
问题是,这条路是「降维」的。
一台工业齿轮箱,材料费可能只占成本的三成,剩下全是铸造、热处理、磨齿、装配、动平衡、台架试验堆出来的加工附加值。你把它砸了回炉?等于把几十道工序的工时费一起埋进炉子里。说实话,挺心疼。
产品循环走的是另一条路——再使用、翻新、再制造。把产品当产品,而不是当成一堆元素周期表。

再制造真正的坎,在拆检那道工序
很多人以为再制造难在技术。不对。难在拆、检、认这三件事。
拆解是个脏活。螺栓锈死、螺纹滑牙、密封胶固化、线束脆化。同一型号的件来自不同批次的整机,工况天差地别,拆解工时根本没法标准化。老周他们厂的做法是先超声清洗,再上专用工装,一台泵拆下来平均两个半人时。
接下来是检测。这把刀只有一半是新的。哪些件剩余寿命够、哪些必须换掉,靠的不是一张图纸,是失效判定标准加上历史数据。曲轴裂纹深度0.3毫米还能不能留?轴承滚道点蚀面积超过多少就得报废?这些边界条件,教科书上写得含糊,得自己一炉一炉地攒。
修尺寸的手段倒是不缺。激光熔覆、等离子喷涂、冷喷涂、电刷镀,都能把磨损面补回来,补完的硬度甚至能干过母材。关键是别乱用——涂层和基体的热膨胀系数不匹配,装上去跑两千小时就掉皮。这种事我见过,不止一次。
最后是信任。
客户第一反应通常是:二手货,凭什么卖这个价?
所以做再制造,认证和质量记录比技术本身更值钱。质保期必须跟新品对齐,包装、编号、出厂试验报告一样不能少。少一样,采购部那关就过不去。

问:我们厂规模不大、产品线又杂,搞再制造划算吗?
答:先别急着建线。挑一款销量最大、结构最清晰、单价最高的产品去试。三个筛选条件——年出货量过千台、核心件是金属件且标准化程度高、客户对交期不极致敏感。满足这三点,你可以从「以旧换新+返厂翻新」这种轻模式起步,不投设备也能先把回收和检测两个环节跑通。等拆检数据攒够一年,再决定要不要上表面工程产线。一上来就买激光设备的,我见过好几个,最后那台机器在角落里落灰。
产品护照:把材料的「身世」存下来
上面那个「拆检靠猜」的痛点,本质是信息断裂。
欧盟在推数字产品护照(DPP),电池护照2027年就要强制执行。逻辑很直白:每块材料、每个关键件,从哪来的、什么牌号、什么热处理制度、装在哪台机器上、经历过什么工况,全链路可查。旧件一进厂,扫码就知道该用哪套拆解工艺、哪些件还有再制造价值。
国内不少主机厂还在观望。可以理解。不过话说回来,做这件事的成本没想象中高。激光打标加一个二维码,几毛钱的事;麻烦的是后台数据得留二十年。很多厂MES里的历史数据三年就没人维护了,机床一换、班组长一换,记录就断。
所以真正的功夫在设计端。选材时就得考虑可拆解性:少用异种材料粘接,多用可分离的紧固连接,塑料件尽量单一材质,别搞五层复合膜。设计师在图纸上多花十分钟,回收端的工人能省两小时。💡

问:再制造件的质量和售后,客户总不放心,怎么破?
答:把「再制造」这个词从销售话术里删掉,只讲三件事——出厂试验标准、质保条款、可追溯的检测报告。台架试验的工况参数直接对标新品,把曲线图附在交付文件里。另外可以找第三方做失效分析,出报告给客户看,比自说自话管用得多。有些行业已经在推再制造产品认证,拿到了就挂标,谈判桌上的底气完全不一样。❗
别把循环经济做成面子工程

我见过一些园区,回收物堆得整整齐齐,台账做得漂漂亮亮,一年算下来其实是亏的——靠补贴撑着。这种循环,转不起来。
真正跑得动的闭环,往往是从成本表倒推出来的。废料价格波动、旧件回收的物流半径、翻新工时、检测设备折旧……这些颗粒度极细的数字才决定生死。
老周那批泵最后怎么处理的?一半改造成备用机卖给了租赁商,另一半拆成零件进了售后备件库。他跟我说了句话,我记到现在:能修的绝不回炉,能回炉的绝不填埋。
听着土。但这就是工业循环经济的底层秩序。✅
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:循环经济不是收破烂:再制造车间的成本账与三道硬坎 https://www.dachanpin.com/a/tg/72819.html