三年前在一个炼化扩建项目上,甲方咬死了管道焊缝要百分百射线检测。工期?两周。我当时心里就咯噔一下。
结果不出所料。底片冲洗、评片、复拍,光等结果就耗掉六天。中间显影液温度还飘了一次,一整批片子废掉重来。项目总工当着我的面把安全帽摔在了桌上——那声音,我到现在还记得。
后来呢?后来他们换了相控阵超声。
快得离谱。
为什么 PAUT 正在吞掉 RT 的地盘
先说结论:在壁厚 8mm 以上的碳钢对接焊缝上,相控阵超声(PAUT)的检出率和效率,已经把传统 RT 按在地上摩擦。这不是我一个人的偏见。
RT 的软肋在哪?它是二维投影。你拍一张底片,缺陷沿厚度方向的位置信息是被压缩掉的。一个气孔和一个未熔合,在片子上可能就长得差不多。评片员得靠经验、靠对比度、靠那种说不清道不明的直觉判断——对吧?这种依赖人的技术,本身就埋着隐患。
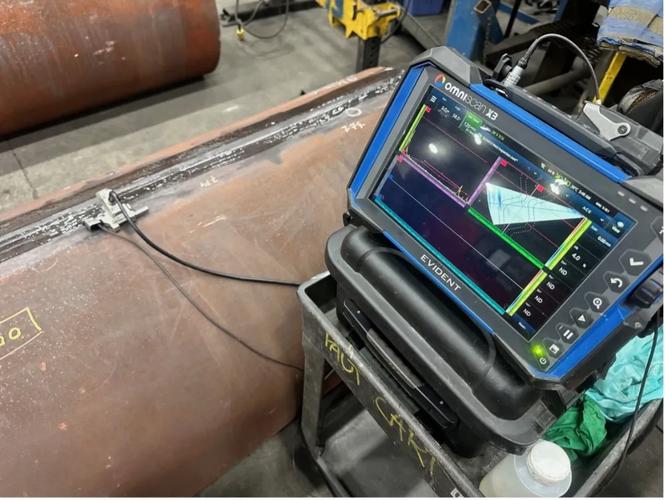
PAUT 不一样。它用电子方式控制阵列探头的聚焦法则,声束能在工件内部做扇形扫查,还能动态聚焦。缺陷的深度、长度、自身高度,全部量化。S 扫、E 扫、A 扫、C 扫同时上,你看到的是一个立体的、有坐标的缺陷图像。那种感觉,就像从看黑白电视切换到看三维建模。
更别说环保和安全这关。RT 要用放射源,现场得划控制区,一圈人撤走,警戒绳拉起来。工业探伤的辐射事故,年年都有通报。PAUT 没有辐射源。就凭这一点,很多新建项目在设计阶段就直接把相控阵写进技术规格书了。
❗但这里必须泼一盆冷水。PAUT 不是万能钥匙。奥氏体不锈钢焊缝的晶粒粗大,声波散射严重,信噪比差得一塌糊涂。这种材料上,你还得老老实实请 RT 出山,或者上 TOFD 配合做补充。
问:PAUT 能完全替代 RT 吗?
问:我们厂里现在还在用 X 射线,领导说想全面切换到相控阵,这样可行吗?
答:看你的产品结构。如果主要是 6mm 以下的薄壁管、小径管,PAUT 的盲区问题会让你很头疼,还不如继续用 RT 或者双壁透照。如果主力是 8~40mm 的碳钢或低合金钢对接焊缝,那切换非常划算,检测速度能提升三到五倍。但有一件事跑不掉——你的检测人员必须重新考 PAUT 二级资质。GB/T 32563 和 NB/T 47013.15 这两个标准得吃透。别指望一个 RT 评片员转岗两周就能上手相控阵,那不现实。培训周期至少两到三个月,还得多练实物对比试块。
说到试块……这也是个坑。
PAUT 的工艺验证必须用带人工反射体的对比试块,比如含侧钻孔和槽口的那个。有些第三方检测公司为了省成本,拿一块通用试块走遍所有项目——壁厚、坡口形式、母材声速全对不上。这种情况下出来的数据,我心里是真没底。💡建议在做工艺规程的时候,把实际焊接工艺评定用的试件做成对比试块,或者至少按材质、壁厚分组做覆盖性验证。
那些没人告诉你的实操坑
设备再先进,探头在工人手里怎么用,才是决定数据可信度的关键。
耦合,耦合,还是耦合。相控阵探头的耦合状态直接决定图像质量。现场打磨的焊缝余高,很多人偷懒只随便抹两下。粗糙表面和探头之间的空气膜,会让声能衰减得厉害——图像上就是一片雪花。我的习惯是,让焊工在打磨时用样板卡一下,保证探头扫查区域的平面度。别嫌麻烦,这一步省下的时间,后面都会以返工的形式还回来。
扫查速度和编码器。半自动扫查架上的编码器,一定要定期校准。我见过因为编码器打滑,缺陷在 C 扫图上被拉长成一条线的案例。看着像裂纹,其实是个夹渣。误判的代价?整条焊口切开重焊。
数据存储和可追溯性。这是当前行业里的一个大动作——数字化交付。以前 RT 要存底片,怕潮、怕划伤、怕丢。PAUT 存的是数字文件,理论上永久保存、随时回溯。但前提是你的文件命名规范、元数据完整。我见过检测公司交出来的数据,文件名叫“1”“2”“3”,连焊口编号都对不上。那这个数据等于废了,跟丢了底片没区别。
问:数字化的数据到底该怎么管?
问:我们做的是长输管道项目,每天几百道焊口,PAUT 数据量巨大,怎么管理才不乱?
答:核心在编号体系。焊口编号、检测日期、设备序列号、探头编号、扫查参数、操作人员,这些必须结构化地绑定在一起。建议直接在检测软件里用项目管理功能,导出时按“线路号-桩号-焊口号”层级命名。有条件的话,把数据同步到云端或者项目服务器,别只存本地硬盘里。另外提醒一句,带宽不够的项目现场,要注意数据上传的速度,别到时候卡在几百 GB 的扫查数据上。很多项目已经要求 NDT 数据直接对接业主的数字化交付平台,验收时不只是看报告,还要抽取原始扫查文件复评。这个趋势,拦不住的。
还有哪些技术正在往前拱
TOFD(衍射时差法)和 PAUT 的联合检测,现在在压力容器和长输管道上越来越常见。TOFD 对裂纹类缺陷特别敏感,定量精度高,但表面盲区大;PAUT 能补上表面附近的扫查。两个技术一起上,几乎能覆盖整个壁厚的检测需求。
另一个方向是自动化。管道环焊缝的全自动相控阵检测系统,已经在很多大管径项目上用了。爬行器带着探头沿焊缝走一圈,数据实时采集,缺陷自动识别算法做初步筛选——注意,是“初步筛选”,最终定性还是得靠人来判断。那些宣称人工智能完全替代评图员的说法,我持保留态度。焊缝缺陷的判定涉及大量工程语境,不是一个分类算法能搞定的。
✅ 给准备上 PAUT 的朋友三条实在建议:
第一,先做工艺验证,再谈效率提升。没有经过验证的检测工艺,数据再好看也是空中楼阁。
第二,人才比设备重要。一台进口相控阵设备大几十万,但真正决定检测质量的是那个拿着探头的人。舍得在培训上花钱的老板,最后都省了大钱。
第三,标准是底线,不是上限。NB/T 47013、GB/T 32563、ASME 第五章,这些规范都吃透之后,你才有资格谈现场判断。
无损检测这个行当,说到底就是用各种物理手段去“看”看不见的地方。从最早的手工超声,到今天的相控阵、TOFD、数字射线,工具在变,但那个核心矛盾没变:我们永远在跟不确定性打交道,永远要用有限的检测覆盖率去推断整个焊缝的质量。
所以别迷信任何一种技术。选对的,用好的,然后老老实实把记录做扎实。
这才是无损检测(NDT)该有的样子。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:无损检测(NDT)现场手记:相控阵超声正在改写焊缝检验的规则 https://www.dachanpin.com/a/tg/72838.html