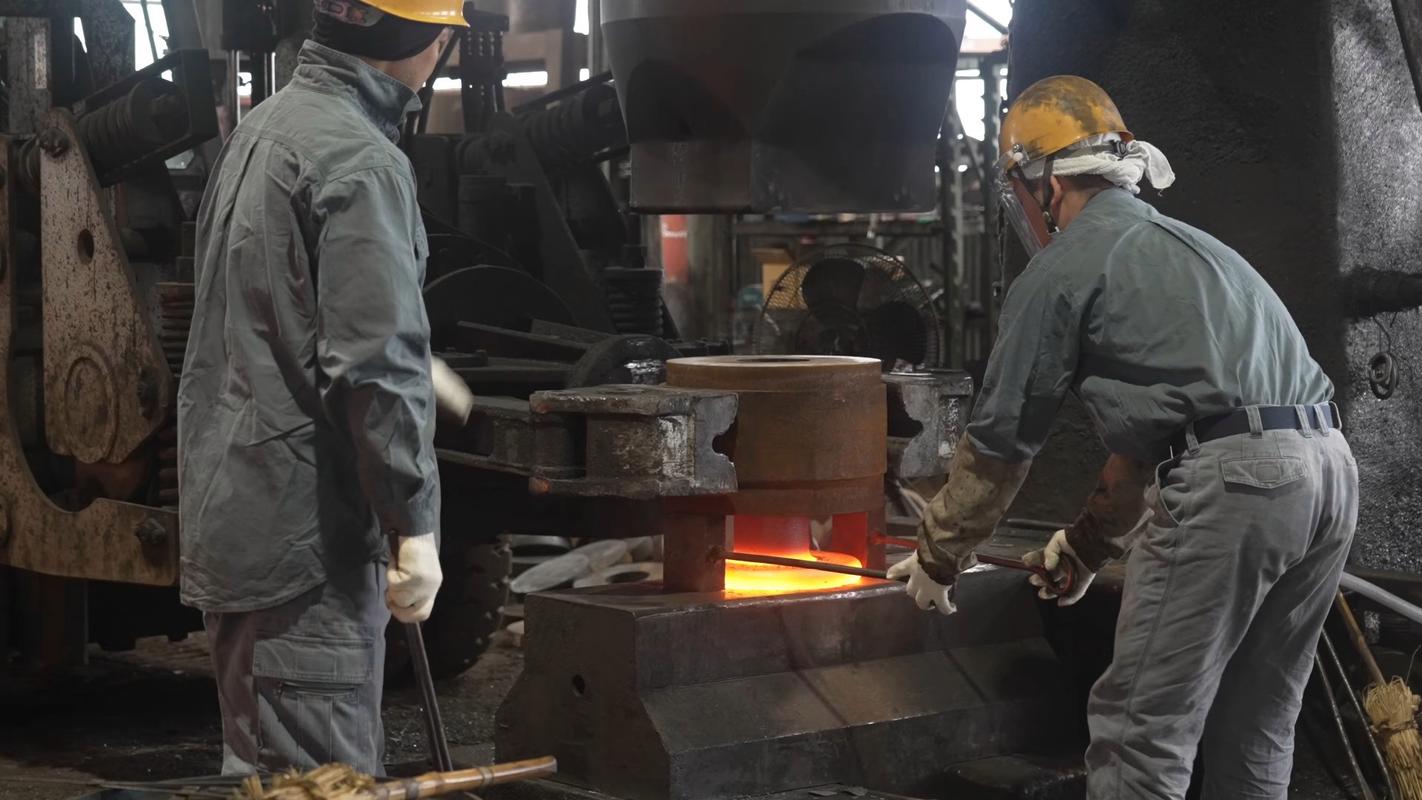
上周有个做泵体的客户打电话来,语气挺急。图纸发过来一看,壁厚三毫米,还要承压。我心里咯噔一下——这活要是往砂型铸造上塞,基本等于给自己挖坑。
干了十二年铸造,最怕听见五个字:随便浇一下。
铸造工艺这四个字背后,是几十个变量在互相拉扯。温度、速度、涂料、排气、收缩率……少考虑一个,铸件上就多一个窟窿。今天不讲教科书,讲讲实际选型时候那些让人头疼的地方。
砂型铸造:便宜是真便宜,粗糙也是真粗糙
先说说最老牌的砂型铸造。
这手艺的历史能追溯到青铜时代。但你别说,到现在它依然是铸件产量的绝对主力。为啥?✅ 成本低、适应性强、大件小件都能接。一个几吨重的机床床身,你让熔模铸造去做?那价格能吓死人。
可砂型的毛病也很直接。表面粗糙度通常落在Ra12.5到25之间,尺寸精度CT10到CT13。什么意思呢?就是你浇出来的铸件,公差可能差个一两毫米。后续得靠机加工慢慢啃。加工余量留少了,黑皮还在;留多了,铁屑满天飞,工时哗哗地涨。
还有个细节很多人忽略:型砂的含水量。❗ 水分控制不好,铸件表面容易起气孔。我见过一个厂,夏天湿度大,型砂水分从百分之四飙到百分之六,那批铸件气孔率直接翻了三倍。检验员都懵了,围着砂处理线查了两天。

说到砂型,就得提一句树脂砂。呋喃树脂自硬砂现在用得很多,强度高、溃散性好,比传统粘土砂强不少。不过树脂砂有个成本门槛,而且硬化剂的加入量得跟着气温调。冬天多加点,夏天少加点,全凭师傅的经验加一支温度计。这东西,书本上写不明白。
熔模铸造:精度上去了,钱包也瘪下去了
熔模铸造,也叫失蜡法。这工艺有点意思,古代用来铸钟铸佛像,现在用来做航空叶片、医疗器械、精密阀体。
流程是这么走的:先做蜡模,组树,沾浆撒砂,反复几层做成型壳,然后脱蜡、焙烧,最后浇注。一套下来,工序比砂型多了一倍不止。
但它能做的事,砂型真做不了。壁厚1.5毫米的复杂内腔,表面粗糙度Ra3.2,尺寸精度能到CT4到CT6。基本上浇出来就接近成品了,机加工只是修修补补。
不过话说回来,熔模铸造的价格也是真不客气。同样一个件,熔模可能是砂型的三到五倍。量小了还不划算,制壳的模具费摊不下来。
这里插一句,很多人问过蜡模的收缩率问题。蜡的线收缩率大约在百分之零点八到一点二之间,型壳在焙烧时还会再缩。模具有时候要做两次收缩补偿,这个得靠实测数据反推,拍脑袋是不行的。

压铸:快是快,可别拿它做钢件
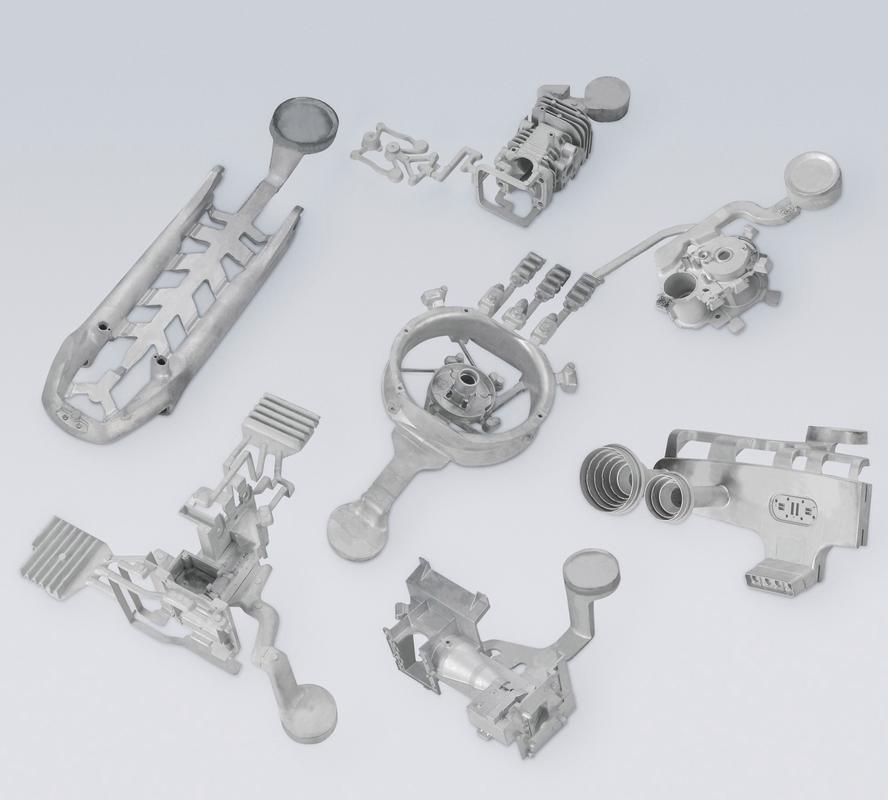
压铸和上面两位不是一个路数。它是把熔融金属以高速高压压进金属模具,冷却极快。
适合谁?铝合金、锌合金、镁合金。铜合金勉强能上,钢铁就别想了——模具扛不住那个温度。
压铸的优点是效率极高,一个循环几十秒,适合大批量。表面质量好,尺寸稳定。但缺点也突出:容易卷气,气孔藏在内部,做不了热处理强化。因为一进炉,气孔里的气体受热膨胀,铸件表面直接鼓包起泡,整批报废。
所以你看那些压铸件,要么用免热处理合金,要么上真空压铸。真空压铸能把型腔里的气体抽走一部分,气孔率明显下降。但设备贵,模具密封要求也高,小厂玩不起。
问答时间:几个高频问题
问:小批量、结构复杂、还要承压的铸件,砂型还是熔模?
答:看批量。几十件以内,结构又复杂,我倾向于熔模铸造。虽然单价高,但省下来的机加工工时和废品率能找补回来一些。砂型做复杂内腔,砂芯的组合和固定是个大麻烦,容易偏芯,废品率可能比你想的高。如果批量上到几千件,那再重新算成本账。另外承压件一定要做打压试验,铸造工艺再好,也不敢保证百分之百不漏。
问:铸件老是出现缩孔,是不是只能靠加大冒口?
答:冒口只是手段之一,而且加大冒口有时候反而更糟——冒口大了,补缩距离是够了,但你也多了个热节,搞不好缩孔跑到冒口根上去了。💡 更靠谱的做法是冷铁和冒口配合。在厚壁处放冷铁,人为制造温度梯度,让凝固从远端向冒口方向推进。再配合保温冒口套,效率能高不少。还有浇注温度别太高,过热度大,液态收缩量也大。这个得靠模数计算和实际试浇来调,没有万能公式。
铸件出来后,别急着发货
浇注只是前半程。后面的清理、热处理、探伤,哪一步偷懒都要出事。
清砂要用抛丸机,但抛丸时间太长会把铸件表面打出应力。热处理得看材质,球墨铸铁要做石墨化退火,铝合金要做T6固溶加时效。探伤的话,X射线看内部缩孔和气孔,磁粉看表面裂纹,超声波看厚壁件内部缺陷。

我见过一个厂,铸件浇完直接发货,客户装机后跑了两周,裂纹从内部延伸出来,整批退货。赔的钱够做一百次探伤了,这账怎么算都亏。
最后提一句,现在铸造行业数字化在加速。CAE模拟浇注过程,已经不是大厂专属了。小厂花几万块也能用上基础版,提前看缩孔位置、卷气倾向,比盲目试浇省太多。但记住,模拟是辅助,不是圣经。边界条件设错了,模拟结果再漂亮也是废纸一张。
铸造工艺这事,说到底是在成本、精度、性能之间找平衡。没有最好的工艺,只有最适合那个件的工艺。选之前多问几嘴,比浇废了再返工强。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铸造工艺选型:砂型、熔模还是压铸?一个工艺工程师的踩坑笔记 https://www.dachanpin.com/a/tg/72844.html