先别急着上锤,锻造工艺的选择就是算账
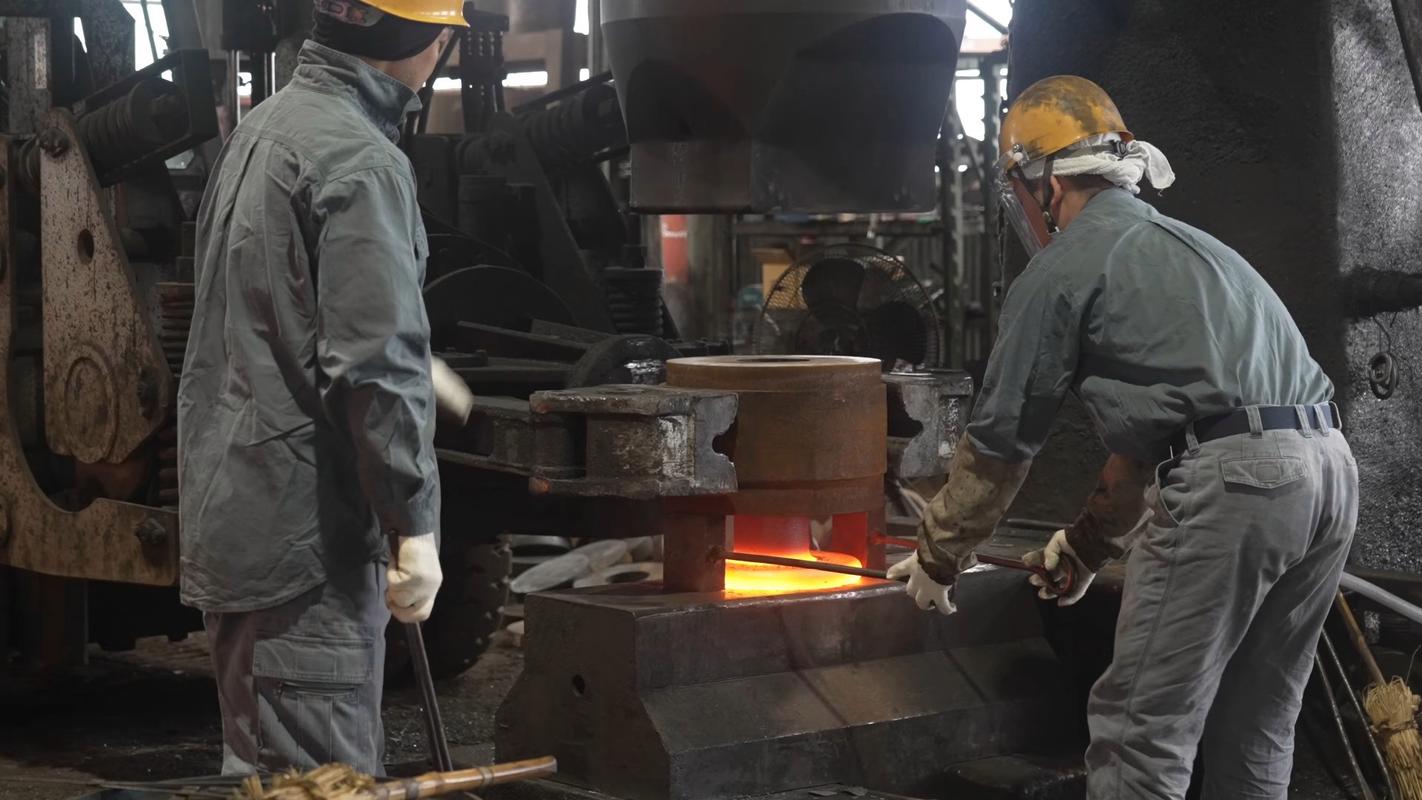
凌晨两点的锻造车间,1250℃的钢锭从加热炉里拖出来,氧化皮炸得像小烟花。操作机夹钳一抖,钢锭送到砧座上,锤头落下……那声音不是“哐当”,是闷在胸腔里的一记重拳。
很多人以为锻造工艺就是拿锤子砸。砸当然要砸,但砸之前你得先想清楚:这活是自由锻、模锻、还是胎模锻?批量有多大?材料是碳钢、合金钢、钛合金,还是镍基高温合金?
说实话,小批量、大尺寸、形状不复杂的轴类、筒类件,自由锻最划算。工具简单,通用性强,但尺寸精度差,余量大,后续机加工能把你干到怀疑人生。模锻呢?模具费一摊,单件成本立刻下来,组织致密,流线完整。可模具设计要是没做好,充型不足、折叠、裂纹,一堆麻烦。
❗这里有个误区:不是所有“锻件”都比铸件强。如果锻造工艺没控制好,夹杂、偏析、粗晶照样存在。别把锻造当万能药。
✅ 选锻造工艺前,先问三个数:年批量、单件重量、关键尺寸公差。这三个数一摆,自由锻还是模锻基本就定了。
问:小批量试制,到底选自由锻还是模锻?
答:如果批量低于50件,形状又不复杂,自由锻加粗加工更现实。模具费不是闹着玩的。但如果零件有复杂腹板、筋条,且后续要疲劳认证,哪怕试制也建议用模锻。因为自由锻的流线乱了,后面改不回来。
温度窗口:热锻、温锻、冷锻,差一百度就是两码事
锻造工艺里,温度是命门。热锻在再结晶温度以上,变形抗力低,一锤下去金属像面团。但氧化、脱碳、晶粒粗大也跟着来。温锻在再结晶温度以下、再结晶恢复温度以上,精度好,氧化少,可模具寿命掉得快。冷锻?尺寸精度能到IT7,表面光洁,但变形抗力高得吓人,设备吨位、模具材料、润滑,全是钱。
💡 最新实践里,等温锻造在航空领域越来越常见。钛合金、高温合金在恒温模具里慢速变形,组织均匀,性能一致。设备贵,节奏慢,可对于航空发动机盘、叶片,值。
不过话说回来,等温锻造不是万能。模具材料得扛住高温,还得在真空或保护气氛里干。成本一算,民用件基本别想。
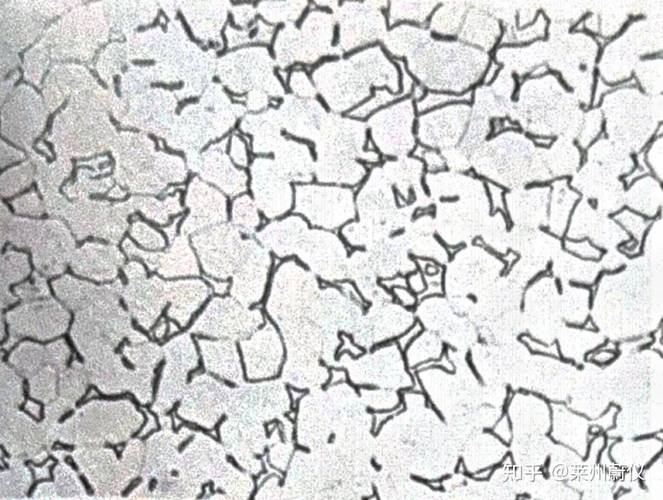
✅ 锻造温度不是越高越好。过热会过烧,晶界熔化,一锤就裂。欠热则变形抗力大,容易充不满。现场老师傅看火色,现在更多靠红外测温加锻造模拟仿真。DEFORM、Simufact这些软件,能把充型、折叠、温度场跑一遍。但模拟参数不准,照样白搭。
问:为什么钛合金锻造前经常要包套?
答:钛合金导热差,表面和心部温差大,直接锤容易表面裂、心部变形不够。包套相当于给它穿件保温衣,让变形更均匀。另外,包套还能防止氧化污染。不过包套材料、厚度、焊合质量都得控制,不然包套本身就成了缺陷源。
锻后热处理和检测:别等裂纹出来再哭
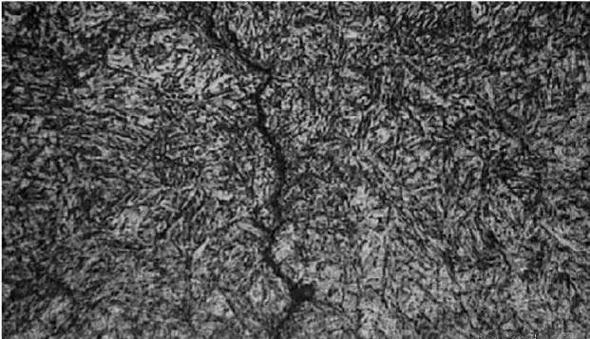
锻完不是终点。锻后热处理决定最终晶粒度和力学性能。正火、退火、调质、固溶时效……不同材料,路子完全不同。结构钢锻件常做正火加回火,工具钢要球化退火,不锈钢可能固溶处理。温度、保温时间、冷却速度,差一点,硬度、冲击韧性就飘。
检测这块,超声波探伤查内部缺陷,磁粉查表面裂纹,金相看流线、晶粒度、脱碳层。很多厂子为了省成本,探伤能省就省。结果呢?零件装到设备上,运行三个月,疲劳裂纹从锻件内部起源。到时候赔钱事小,出安全事故事大。
❗ 现在的趋势是锻造工艺全流程数字化。加热炉温度曲线、压机下压量、模具温度、锻后冷却,全都进MES系统。出问题能追溯,工艺优化有数据。别说小厂用不起,一套基础传感器加记录仪,比一批废品便宜多了。
✅ 环保压力也在倒逼锻造工艺升级。燃煤加热炉逐步淘汰,感应加热、天然气蓄热式加热炉成主流。伺服直驱螺旋压力机比传统摩擦压力机节能30%以上,打击能量还能精确控制。自动化锻造单元配上机器人,从加热到锻造到切边,一气呵成。
最后说句实在的:下次再看锻件报价,别只盯着单价。先问清楚——什么设备打的?几火次?探伤标准是哪一版?热处理曲线能不能给?这些问清楚了,你才知道自己买的到底是什么。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:锻造工艺不是蛮力:自由锻、模锻与等温锻造的车间真相 https://www.dachanpin.com/a/tg/72845.html