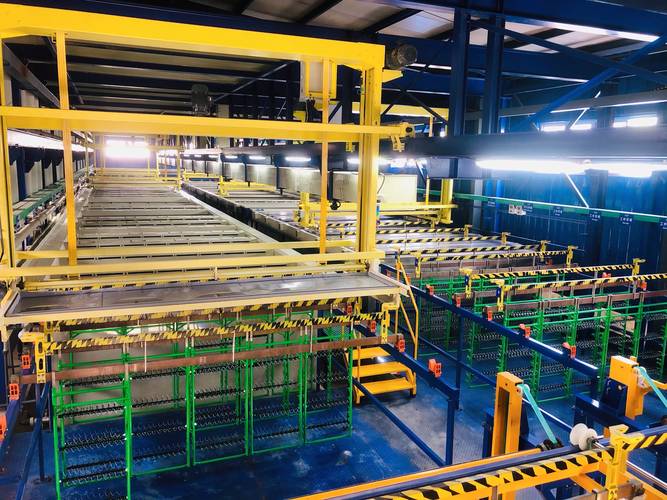
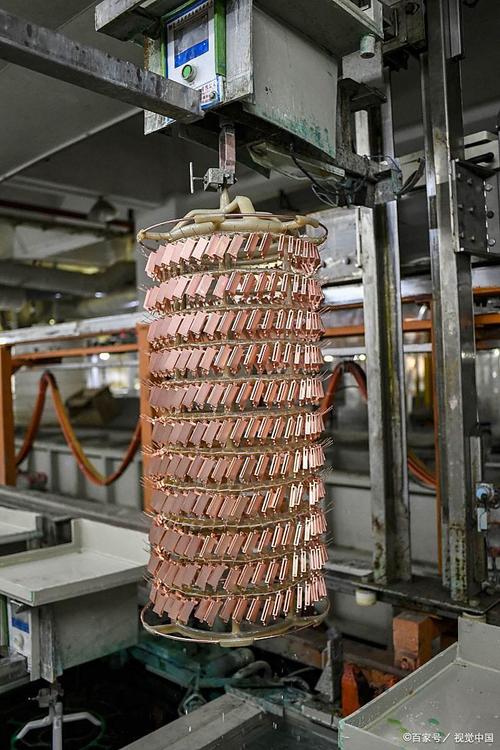
凌晨两点,某五金厂的镀镍槽温度飘了。老师傅没先看电流表,而是拿手电照了照挂具下沿——颜色发暗。他心里有数了,今天这一槽,多半要返工。
电镀这行,最像厨子。配方是死的,火候是活的。
很多人以为电镀就是把零件往槽子里一泡,通个电,金属就贴上去了。差得远。
真实的过程是:溶液里的金属离子在阴极(也就是工件表面)得到电子,还原成金属原子,然后在基体表面形核、长大、堆叠。这是晶体生长,不是覆盖。镀层的致密度、光亮度、结合力、内应力,全卡在形核和生长这两个动作里。
电流密度是第一道关口。太小,形核点少,晶粒粗,镀层发暗发灰。太大,形核快但长得乱,边缘尖角先烧焦、起毛刺。所以你看老工艺员调电流,从来不按面积一乘就完事——他会在脑子里把工件分区域,凸出处降一点,凹进去的地方靠分散能力和深镀能力去补。
温度呢?温度高,离子扩散快,沉积速度上去,可添加剂消耗也快,镀层容易发暗、光亮度不稳;温度低,沉积慢,氢脆风险反而更大。这就是为什么酸锌和碱锌的操作窗口差那么远。
还有pH。碱性锌酸盐镀锌一般守在12.5~13.5,偏一点,镀层里的铝、铁夹杂就上来了,钝化之后发花、发黑,客户一验就退。💡顺带提一句,水质也别忽略。硬度高的自来水补进槽里,钙镁慢慢攒,镀层出麻点的概率会明显上升。
说句得罪人的话:车间里七成的电镀故障,问题不在镀槽,在镀前。
除油、除锈、活化,三步听着简单,实操里全是坑。
除油不彻底,镀层局部上不去,或者上去了也是假结合,用手一抠就掉。抛光的工件表面残留抛光膏,那是油脂加磨料,普通除油粉啃不动,得先乳化或者电解去油。❗注意,钢铁件电解去油的阴极去油效果好,但会渗氢,高强度件要慎用,或者去完油补一道阳极脱附。
酸洗过头会过腐蚀,表面发麻发暗,氢脆也跟着来。活化工序最容易偷懒——酸洗完直接下槽,中间晾了十几分钟,工件表面又氧化一层,镀出来花斑一片。
我见过一家厂,结合力一直不稳,查了两个月药水。最后发现是转运时行车滴水,工件带着水膜进了活化槽,酸被稀释了。这种事儿,你想都想不到。
**问:镀层起泡、脱皮,究竟是镀液的问题还是前处理的问题?**
**答:**先把这两件事分开。拿一批试片,前处理做到标准(除油→水洗→酸洗→水洗→活化→水洗),进同一槽液电镀。试片好、工件坏,那就是前处理或挂具接触的问题;试片也坏,再回头查镀液和电流分布。经验上,起泡多发生在界面,八成是油膜或氧化膜没除净;而镀层整片发脆、一折就裂,先看有机物污染和添加剂过量。还有一点常被漏掉:挂具导电触点烧焦、绝缘胶破损漏电,会造成局部无镀层——这种“局部”很有欺骗性。
刚配好的槽液就好镀?不见得。新开的槽,添加剂体系还没平衡,头几槽往往要“养一养”,慢慢调。
老槽子反而稳。可老槽子有老槽子的麻烦:金属杂质积累、有机物分解产物积累。
锌槽里的铅、镉、铜,镍槽里的锌、铜、铁,铬槽里的铁和三价铬——这些杂质攒到一定量,整平性和光亮度就往下掉。处理手段无非那几种:低电流密度电解吸附、加沉淀剂、离子交换,或者干脆稀释重配。哪种划算,得算账。
添加剂是电镀的灵魂。光亮剂、走位剂、柔软剂,配比一乱,光泽是有了,镀层却发脆,弯曲试验一掰就断。所以定期做赫尔槽试验,是每个车间都该练的基本功。十五分钟,看一片试片上的光亮度分布、烧焦区域、覆盖能力,比任何口头描述都准。✅
**问:镀液用久了要不要整槽倒掉重配?**
**答:**先测,再判。看三个指标:金属杂质含量、有机分解产物(一般用活性炭处理后对比赫尔槽试片判定)、以及镀液本身的成分偏差。很多槽液靠活性炭吸附加低电流电解,性能和外观能恢复大半,根本不用倒槽。真正该重配的情况是杂质超出工艺窗口太多,或者主盐体系严重失调,处理成本高于重配成本。别心疼那点药水钱,返工件的成本高得多。
环保这条线,一年比一年紧。
六价铬钝化基本退出主流,三价铬、无铬钝化在汽车件、电子件上大量铺开。锌镍合金镀层因为耐蚀性远超纯锌,在新能源汽车的紧固件、制动管路接头上用得越来越多。含镍量控制在12%~15%的那一层,做中性盐雾试验,上千小时是常态。
产线也在变。自动化挂镀线、滚镀线配上在线分析,浓度靠自动补加,人工只管巡检和判片。视觉检测开始替代一部分目检,至少漏镀、明显色差这类缺陷,机器比人眼稳定。❗但别迷信设备——探头要校准,补加泵会堵,数据飘了没人看,比没数据更危险。
还有氢脆。高强度螺栓、弹簧件、渗碳件,镀后必须去氢,一般200℃上下保温两到四小时,具体看强度等级和镀层厚度。很多零件的失效不是腐蚀引起的,是氢。
电镀赚的是手艺钱。
一层几微米到几十微米的金属,看着不起眼,可它背后是电流、温度、pH、浓度、时间、前处理、挂具、水质,几十个变量同时在动。谁把这些变量捏在手里,谁良率高,谁成本低。
明天早上,那个凌晨报警的槽子还是得开。不过开之前,先做一片赫尔槽试片吧。花不了多少时间,能省一整天的返工。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:电镀:一层几微米的东西,凭什么值几十块的加工费 https://www.dachanpin.com/a/tg/72852.html