上周去了一家做压铸模的厂子。他们的真空炉刚装好,调试到第三天,车间主任拉着我看淬火后的模块,指着侧面一条细裂纹——“这炉子上千万,怎么还裂?”
我没直接答。这问题问的人太多,答对的人太少。
先把“真空”两个字放一边,聊聊冷却
很多人对真空热处理的第一印象是:干净、光亮、不脱碳。没错,但这不是重点。
真空炉加热靠辐射,没有对流,升温慢、均温慢——这反倒好控。真正要命的是淬火那一瞬间。真空腔里没有介质,你想让工件快速冷下来,怎么办?油不好用,会污染炉膛、油蒸气回渗。那就只能上高压气体。
这就是真空高压气淬的由来。10 bar、15 bar、20 bar 的氮气,靠高速风机打循环,穿过换热器降温,再吹到工件表面。听着很暴力,实际上对风速分布、装炉密度、喷嘴角度挑剔得要命。
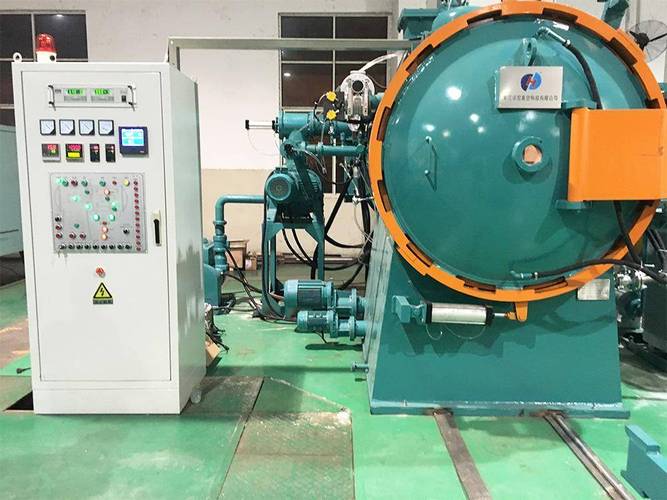
说实话,我见过太多工厂把气淬炉当万能机使。工件码得密一点,芯部冷不透;码得稀一点,表面又冷太快。变形照样飞。有的老师傅在装炉图上随手挪一格,整批料的畸变量就翻倍,你还找不到原因。
问:真空油淬和高压气淬,到底怎么选?
答:看材料和有效厚度。Cr12MoV、H13 这类模具钢,有效厚度 60 mm 以下,用 10~15 bar 气淬基本够用。但如果是大截面、淬透性一般的合金钢,气淬冷速不够,就得老实上真空油淬。油淬冷速仍然快于气淬,代价是清洗麻烦、有油污、畸变风险也更高。别听人一句“气淬更环保”就无脑选气淬,材料不认这套,CCT 曲线更不认。
渗碳这件事,温度和碳势谁说话
再聊渗碳。中高端齿轮、轴承、模具上,这几乎是标配工序。
传统气氛渗碳,甲醇加丙烷滴注,靠氧探头控碳势。用了这么多年,成熟是真成熟。可内氧化、晶间氧化、表面非马组织、那层让人头疼的黑色组织,一样都没少。
这几年低压真空渗碳(LPC)上的速度很快。乙炔做碳源,几百帕的真空环境,脉冲式通入,温度拉到 920~980℃ 短时渗碳。渗层均匀、无内氧化、深孔也能渗进去、气体消耗还少。
但它有脾气。
乙炔浓度高了,炉内积碳,工件表面糊一层炭黑,淬完出来全是软点。浓度低了,渗层不够深,硬度梯度平得像张纸。所以脉冲节奏、抽气充气的时序、炉温均匀性,这三样必须咬死。差一点,整炉就白干。

我个人有个不太主流的看法:渗碳的核心从来不是“碳势设定值”这个数字,而是碳活度在工件表面的实际分布。你设定 1.0%,到表面真的是 1.0% 吗?中间隔着炉气循环、装炉间距、表面清洁度一堆变量。
所以别只盯仪表盘。看金相,看显微硬度梯度曲线,看有效硬化层深度有没有落在公差带里。💡 渗碳件通常测到 550 HV 处的深度作为判定依据,这个点比表面硬度重要得多。
问:渗碳后一定要做深冷处理吗?
答:不一定,但有些场合非做不可。渗碳钢淬火后残余奥氏体可能到 15%~25%,高碳高合金的渗层尤其明显。残余奥氏体多,尺寸稳定性就差,用久了会“长个子”,精密齿轮、量具、轴承套圈受不了。深冷处理(-80℃ 或 -196℃)就是逼它继续转变。但如果零件精度要求一般、工况温和,常规回火就够了。别为了“工艺看着高级”硬加一道深冷,那是白烧液氮。
回火、装炉、检测,老三样里全是坑

回火听着最没技术含量,翻车的却最多。
- 回火不及时。淬火后高碳高合金钢的内应力大得很,放一晚上不回火,第二天早上你就有机会听见清脆的一声“咔”。这不是段子,是真事儿。
- 回火温度随便调。为了凑硬度,把温度上下浮动二三十度,硬度是凑上了,韧性没了。
- 两次回火省一次。高合金钢第一次回火时,残余奥氏体会转变成新马氏体,这次转变需要第二次回火来稳定。省一次,尺寸稳定性自己扛。
装炉也是。工件之间的间距、支撑方式、夹具材料,哪个都不能糊弄。冷却不均,热应力和组织应力叠加,畸变方向根本猜不到。
检测环节,硬度计不能只打一个点。渗碳件要看马氏体级别、残余奥氏体级别、碳化物形态。表面 60 HRC 很漂亮,可表层下三毫米掉到 40 HRC,这活儿就是废品,别抱侥幸。
✅ 一个实操提醒:真空炉的炉温均匀性测试(SAT)别偷懒,一年一次是底线。九个测温点里有一个偏 15℃,那一炉高端件就交代了。现在不少厂子开始用炉温跟踪仪配合仿真软件,把材料 CCT 曲线和实测冷却曲线对上——这比凭经验拍脑袋靠谱太多。
最后几句心里话

热处理在制造链里,有时候挺委屈。铸造、锻造、机加工,看得见摸得着;热处理在外人眼里就是“把铁烧红了扔油里”。
可真干这行的都懂。它是把温度、时间、气氛、冷速、材料成分揉在一起的手艺,也是必须拿数据说话的学问。差 10℃、差 1 bar、差 30 秒回火,结果就是合格与报废的分界。
别迷信设备。上千万的真空炉,装炉方式不对,照样出废品。也别迷信经验。老师傅的直觉很值钱,但直觉需要金相和硬度曲线来验证。
❗ 说到底,热处理没有捷径,只有把每一个变量管住。
现在年轻工艺员越来越多用仿真和 AI 排工艺,这是好事。但仿真出来的冷却曲线,终究要在炉子里、在工件上、在硬度计下见真章。
就这样吧。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:真空热处理实战:从渗碳到高压气淬,那些手册上不写的坑 https://www.dachanpin.com/a/tg/72851.html