
车削加工不是把棒料夹上去转起来那么简单
先把话说直白点:车削加工的核心,从来不是“让工件转起来、刀具走一刀”。真要命的地方在切屑、振动、热变形、刀具磨损这四件事上。你参数表抄得再漂亮,铁屑出不来、刀尖尖叫,表面粗糙度照样崩。
我见过太多车间,一台数控车床干活,操作工盯着屏幕上的进给倍率来回拨。为什么?因为声音不对。那声音像指甲刮玻璃——尖锐、断续,主轴负载还时不时跳一下。这时候再降转速,往往已经晚了。

车削加工里,断屑是个老生常谈,但偏偏最多人栽跟头。尤其是不锈钢、钛合金、高温合金这类难加工材料,切屑又黏又韧,缠绕在刀杆上像一团乱麻。轻则划伤已加工表面,重则把刀片直接拽崩。❗别只想着降低进给——进给太小,切屑更薄,反而更容易拉断在刀尖附近,造成积屑瘤和表面撕拉。
真正有效的路子是什么?提高每转进给,换带断屑槽的刀片,把切深压到刀尖圆弧半径以上。对,就是刀尖圆弧半径。这个参数小,切屑变形剧烈,断屑容易,但表面粗糙度会差;参数大,表面光,但容易让细长轴发颤。矛盾吧?车削加工就是这么个互相掐架的活。
刀具选型:别只盯牌号,几何角度和涂层匹配才是真金白银
硬质合金刀片是主力,这点没变。P类适合钢件,M类不锈钢,K类铸铁,H类淬火钢。可你拿一片P类涂层刀片去车304不锈钢,前刀面很快出现月牙洼磨损,甚至崩刃。为什么?不锈钢加工硬化严重,切削力大,热量集中在刀刃附近,涂层扛不住。
所以我更愿意看三件事:槽型、刀尖圆弧半径、涂层。粗车要强度,选负角、厚涂层、大圆弧;精车要锋利,选正角、小圆弧、细晶粒基体。现在还有PVD、CVD、以及所谓“超晶格”涂层,别被名词唬住。拿工件试切,听声音、看切屑、量粗糙度,比看样本吹牛靠谱。

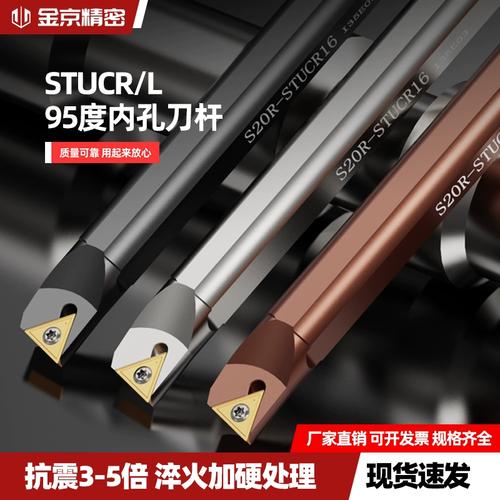
再说一个容易被忽略的:刀杆悬伸。悬伸长度超过刀杆高度1.5倍,振动概率噌噌往上走。你以为换了贵刀片能解决,其实得换更粗的刀杆,或者上减振刀杆。💡一句话,刚度不够,一切参数都是空谈。
问:精车不锈钢总是出现细小毛刺或拉毛,降低进给量有用吗?
答:不一定有用,甚至可能更糟。进给量太低,刀尖在工件表面反复挤压,容易产生积屑瘤。积屑瘤碎片脱落时,会在已加工表面留下鳞刺。先检查切削速度是否落在积屑瘤易发区——通常低速到中速之间最容易。适当提高线速度,换锋利刃口和合适槽型,往往比单纯降进给更有效。
切削参数不是查表抄来的,三要素要互相让路
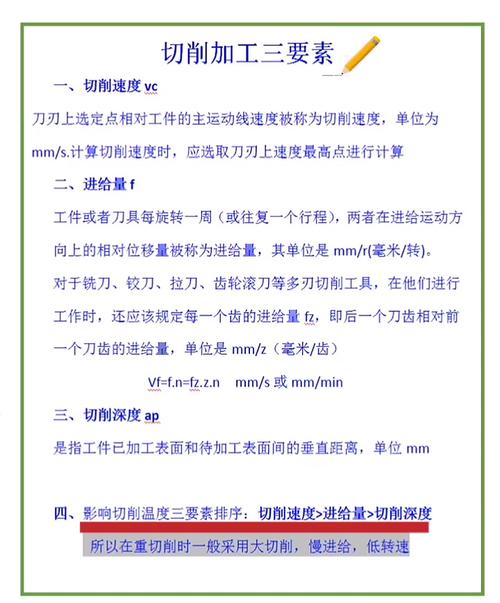
切削速度Vc、每转进给f、切深ap,这三个家伙互相牵制。粗车时,ap大,f中等,Vc降下来;精车时,ap小,f小,Vc提上去。听着像顺口溜,但真到现场,你得看机床功率、主轴刚性、工件装夹方式。
细长轴车削加工,最容易出现的不是刀具问题,是工件弯曲和颤振。中心架、跟刀架、弹簧顶尖、反向走刀……这些老办法今天依然管用。你以为上数控就万事大吉?不。数控只是能更精确地执行错误参数而已。
薄壁件更麻烦。三爪卡盘一夹,圆度直接变椭圆。怎么办?软爪、扇爪、轴向端面压紧、涨套夹具、甚至液性塑料夹具。别嫌麻烦,车削加工里装夹变形能占误差来源的30%以上。这个数字不是吓唬人,是无数返工件堆出来的。
问:CBN刀片能车淬火钢吗?能代替磨削吗?
答:能车,但别轻易说代替磨削。CBN硬度高、热稳定性好,适合HRC45以上的淬硬钢、渗碳钢。可它脆,对机床刚性、装夹刚度、切削参数要求极高。如果车床主轴跳动大、刀塔重复定位差,崩刃速度比你换刀还快。以车代磨在部分回转体零件上确实成立,但前提是精密数控车床加合适的CBN牌号,再加高压冷却或微量润滑。❗机床不行,别硬上。
冷却、排屑与热变形:看不见的地方在偷走精度
车削加工产生的热量,大部分被切屑带走,但剩下的那部分足够让丝杠、主轴、刀杆发生微米级变化。你早上开机干的第一个件和中午干的同一个件,尺寸差个0.01mm,不奇怪。热变形就是这么讨厌。
高压冷却现在越来越普遍,尤其是深孔车削、内冷刀杆、难加工材料。压力能到70bar甚至更高,切屑断得干脆,刀刃温度也降得快。但别忽略冷却液喷嘴方向——对着前刀面还是后刀面,效果天差地别。我见过喷嘴装反的,冷却液全喷到防护门上,刀尖该烧还是烧。
排屑槽设计、切屑颜色,这些老钳工的经验并不过时。钢件切屑呈银白色或淡黄色,说明速度差不多;发蓝甚至发紫,速度高了;切屑灰暗、易碎,可能速度低了或者材料有硬点。听切削声音、看切屑形态、摸工件温度——比盯着屏幕数据更早发现问题。
自动化与在线监测:这两年车间里真实发生的变化
现在很多工厂上的数控车床都带主轴负载监测、声发射传感器、刀具寿命管理。不是花架子。负载突然升高,可能是刀具磨损或切屑堵塞;声发射频谱变化,往往对应崩刃前兆。系统自动降进给或停机,比操作工耳朵反应快半拍。
车铣复合也越来越多。一次装夹完成车削、铣槽、钻交叉孔,减少基准转换误差。这对细长轴、薄壁套筒类零件太重要了。不过设备贵,编程复杂,不是所有厂都适合。买之前先算节拍和良率,别被展会上灯光晃花眼。
还有机器人上下料、料仓、在线测量。听着高级,但核心还是车削加工本身的稳定性。如果刀具寿命波动大、切屑缠刀、尺寸漂移,自动化只会把废品做得更快、更整齐。真的,别问我怎么知道的……
最后说几句不中听的
车削加工没有万能参数。样本上的推荐值,是在理想机床、理想刀柄、理想冷却条件下测的。你的机床用了八年,导轨有磨损,主轴拉爪有间隙,尾座轴线还偏了0.02mm。这时候照搬参数,不是加工,是赌博。
我的建议:先解决刚性和排屑,再谈提高速度。先看铁屑,再看仪表。先把装夹搞稳,再迷信涂层。工艺这东西,越干越觉得敬畏。嗯,就这样。别犟,试切一刀,比争半天有用。✅
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:车削加工:从铁屑颜色到μm级表面,车间里没人全告诉你的细节 https://www.dachanpin.com/a/tg/72857.html

