先把话说透:磨削不是“磨一下”
磨削加工,听上去像最后收尾。其实它是一场高线速度、小切深、多磨粒随机切削的硬仗。砂轮线速度动辄 35 m/s,高端 CBN 砂轮能上 120 m/s 甚至更高。你以为在磨,实际上每颗磨粒都在 ploughing、cutting、rubbing 三种状态里乱跳。工件表面看着光亮,亚表面可能已经拉应力、白层、微裂纹。真事。
我见过太多厂子。数控磨床买得不差,砂轮也贵,结果磨出来圆柱度飘、烧伤频发。为啥?只盯尺寸,不看磨削力、温度、砂轮磨损。这活儿,参数窗口窄得很。

砂轮选不对,后面全白费
刚玉、碳化硅、CBN、金刚石。四大类。别蒙。磨钢件,尤其淬硬钢,CBN 是主力。磨硬质合金、陶瓷、玻璃,金刚石上。普通碳钢粗磨,棕刚玉还有性价比。但你要是拿绿碳化硅去磨轴承钢,还怪烧伤,那就离谱了。
硬度、粒度、结合剂、组织、浓度,五个字:匹配。砂轮硬度不是磨粒硬度,是结合剂把持力。太硬,钝了不脱落,磨削力飙升,烧伤。太软,磨粒掉太快,型面保不住。粒度更直接:粗粒度排屑好,表面粗糙;细粒度光洁,但容易堵。
结合剂:陶瓷结合剂 V,用得最广。树脂结合剂 B,弹性好,适合抛光、切割。金属结合剂 M,金刚石/CBN 常用,寿命长,但修整难。电镀结合剂,单层,形状保持好,用于成形磨。钎焊砂轮,出露高,容屑空间大,高速磨削一把好手。
💡 记住一句:没有万能砂轮,只有匹配工况的砂轮。

烧伤、振纹、精度漂——三个老冤家
磨削烧伤,本质是热量进工件。磨削区温度能到 800-1200℃,甚至局部更高。冷却液没到位、砂轮钝、切深大、进给快,立刻给你颜色看。回火色?那已经是严重阶段。更阴的是磨削淬火,表面硬度反而高,但脆。
怎么防?大流量冷却、高压喷嘴、定向喷射。现在流行 MQL 微量润滑,但对高负荷磨削,别迷信。油雾润滑适合 CBN 高速磨,冷却能力有限。低温冷风、液氮冷却,某些难加工材料用得上。不过成本,自己掂量。
振纹,八成和砂轮不平衡、主轴刚性、修整有关。砂轮在线动平衡,现代磨床标配。修整间隔太长,砂轮钝,径向力上升,颤振。修整太频,砂轮消耗快,成本高。听声发射信号,看主轴功率,才是正路。
精度漂,热变形是隐形杀手。床身、主轴、冷却液温度波动,微米级漂移。恒温车间不是矫情,是刚需。还有工件夹持,夹紧力别过大,薄壁件一夹就变形,磨完松开,圆度没了。
修整与监测:磨床的“命门”

砂轮修整,不是拿金刚笔随便划两下。修整工具、修整深度、修整速度、光修次数,都影响磨粒出露和容屑空间。金刚石滚轮成形修整,效率高,但滚轮精度贵。单点金刚笔,灵活,适合小批。激光修整,非接触,能修超硬磨料,但设备贵。
现在不少工厂上声发射监测 + 自适应控制。AE 传感器听磨削声,判断砂轮钝化、烧伤前兆。功率监控,防过载。智能磨削,不是花架子。数据攒够了,参数优化有依据。
问:普通外圆磨床,有没有必要上在线动平衡?
答:看你磨什么。磨一般零件,粗糙度要求 0.8 以上,动平衡能明显压振纹。磨精密主轴、轴承套圈,圆度 1 微米以内,必须上。没在线动平衡,靠人工静平衡,换砂轮后等半天,效率低,一致性差。说实话,现在国产磨床加在线平衡模块,价格没以前那么吓人。
问:CBN 砂轮为什么必须修整?它不是寿命很长吗?
答:长寿命不等于不修整。CBN 磨粒硬,但结合剂会磨损,磨屑会堵塞。用金刚石滚轮修整,把钝的磨粒打掉,露出新刃。修整量要小,修整速度比要合理。修过头,CBN 层浪费;不修,磨削力飙升,烧伤。别把 CBN 当永动机。
高速磨削、缓进给、强冷——怎么选?
高速磨削:线速度高,单颗磨粒切厚变薄,表面质量好,效率高。但安全、主轴、冷却,全是坑。砂轮破裂能量大,防护罩得够硬。
缓进给磨削:大切深、慢进给,一次走刀干掉几毫米。适合成形磨、沟槽。对机床刚性、冷却要求极高。冷却不充分,烧伤直接报废。
强冷磨削:高压冷却液,破开气障,直达磨削区。压力 8-20 MPa 都有。效果明显,但过滤系统要跟上,不然喷嘴堵。
💡 没有最好的工艺,只有最适合你的工艺。小批多品种,别硬上高速线。大批稳定件,投资自动化、在线检测,回本快。
还有一件事:磨削液。水基、油基。水基冷却好,清洗性好,但润滑和防锈要加添加剂。油基润滑好,表面质量高,但冷却差、有烟、成本高。CBN 高速磨,常用油基或 MQL。别一刀切。
❗ 安全再强调:砂轮安装前检查裂纹,法兰盘尺寸对,转速别超。砂轮破碎飞出来,不是闹着玩。防护门关好,别嫌麻烦。
2025 车间里,磨削加工在变什么
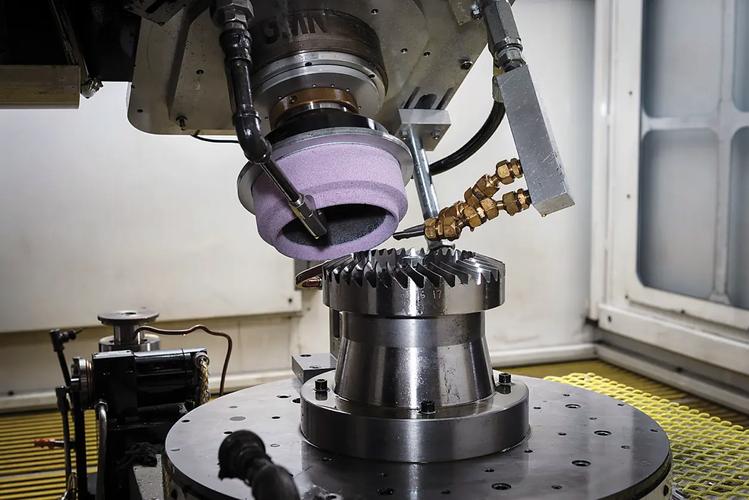
数字化不是口号。磨削力传感器、声发射、主轴功率、振动,全部接进边缘网关。AI 模型做工艺窗口优化和异常预警。数字孪生模拟磨削温度场,虽然还在早期,但已经能帮工艺员少试几轮。机器人磨抛,在铸件、叶片、刀具开刃上越来越多。力控、视觉定位,把老师傅的手感变成参数。不过,别指望买台机器人就万事大吉。砂轮磨损、工件公差、夹具一致性,没搞定,机器人只会更稳定地犯错。
结尾不总结,留几个实操建议
- 磨削参数先看砂轮线速度、工件速度、切深、进给,再谈优化。
- 烧伤不是靠降低进给就能解决,先查砂轮钝化、冷却喷射。
- 修整间隔用主轴功率或声发射触发,别按固定件数死板执行。
- 精密磨削,温度控制比机床精度标称值更影响结果。
- CBN、金刚石砂轮,修整工具和参数匹配不好,寿命优势发挥不出来。
磨削加工这行,经验值钱,数据更值钱。把每次修整、每次烧伤、每次参数调整记下来。不出半年,你会感谢自己。共勉。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:磨削加工实战:砂轮、烧伤与CBN,别把精加工想简单了 https://www.dachanpin.com/a/tg/72858.html