
那团上万度的电浆,到底怎么啃穿钢板的?
等离子切割的本质,是把气体电离成高温等离子弧。温度能到15000-30000℃。局部熔化金属,再用高速气流吹走熔渣。关键角色:割炬里的电极(通常是铪或锆),涡流环(让气流旋转,压缩电弧),割嘴(约束电弧并决定切口宽度)。注意,这里的压缩很关键——没有涡流环,电弧就是散的,切口像狗啃的。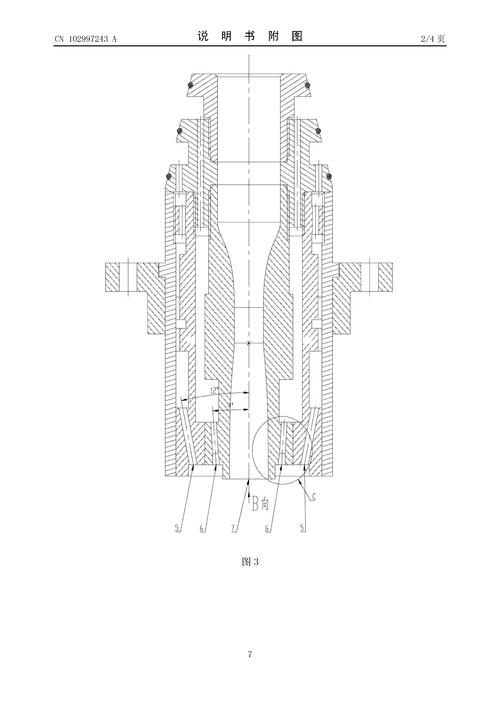
气体选不对,功夫全白费
空气等离子切割成本最低,适合碳钢、不锈钢薄板。但切厚板?氧气等离子切割才是正解。氧气反应放热,能提高切割速度,切口也更光洁。不过氧气等离子切割的电极寿命短,因为氧化烧损快。氮气等离子切割常用于不锈钢和铝,切口干净,但需要大电流。氩氢混合气?那是切厚不锈钢的利器,不过氢气危险,得小心。 说实话,很多小厂为了省事,一瓶空气走天下。切6mm以下还行,切12mm以上,挂渣多到让你怀疑人生。不过话说回来,你要是切薄板,空气等离子切割配上好的割嘴,那叫一个爽。参数调校:说明书上的数字,谁信谁吃亏
切割电流、切割速度、气体流量、穿孔高度……这些参数互相咬合。你调快速度,挂渣少但可能切不透;调慢速度,切口下缘挂渣像胡须。正确做法?先从厂家推荐值起步,然后微调。比如切10mm碳钢,空气等离子切割,电流100A,速度大概1800mm/min?但不同的机器特性不一样。 💡 小技巧:听声音。等离子切割时,正常的弧声是均匀的“嘶嘶”声。如果变成“噗噗”的断续声,多半是气压不稳或者割嘴堵了。❗ 千万别用氧乙炔的割嘴经验来套,完全两码事。
割炬冷却:风冷和水冷,选错就等着烧枪
小电流割炬(比如40A以下)多半是风冷,靠压缩空气自己冷却。大电流割炬必须水冷——不然割嘴几分钟就烧红。我见过一个厂,用风冷割炬硬切25mm钢板,电流开到120A,结果割炬头部直接熔化,冷却水漏了一地。选割炬前先看额定暂载率。暂载率60%的意思?连续切6分钟,必须停4分钟。别信那些标100%暂载率的便宜货,拆开看看内部铜管粗细就知道了。QA:那些年我们烧穿的钢板和烧掉的电极

数控时代的精细化:别只盯着切割速度
现在的新趋势是精细等离子切割。什么意思?割嘴孔径更小,电流密度更高,电弧更挺直。能切出接近激光的垂直断面。但代价是耗材贵,而且对气体纯度要求变态。我见过有厂用工业级氮气(99.9%)配精细等离子,结果电极寿命只有标称的一半。后来换了99.999%的高纯氮气,寿命翻倍。你看,气体纯度这种细节,说明书上可不会写。 另一个坑:穿孔高度。很多新手把割炬降得很低再穿孔,以为这样穿透快。错!穿孔时应该抬高到正常切割高度的1.5-2倍,否则熔渣会堵住割嘴。尤其是厚板,先穿孔再下降,这个动作数控系统里叫“穿孔高度延时”。 ✅ 维护清单:每天检查割嘴和电极,每周清理涡流环,每月检查冷却水(如果水冷割炬)。电极寿命到了就换,别想着磨一磨继续用——铪芯磨没了,电弧就乱飘。 最后说一句,等离子切割不是什么高精尖,但细节多到让人抓狂。你要是能把上面这些坑都避开,切出来的活儿,不比激光差多少。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:等离子切割老手也常踩的五个坑:从割嘴选型到参数调校的实战笔记 https://www.dachanpin.com/a/tg/72861.html


