我第一次站在水刀切割机旁边的时候,说实话,脑子里只有一个念头:这玩意儿怎么可能切得动钢板?
那是在一家做航天零部件配套的厂子里。声音特别大,不是那种炸裂的响,是一种持续不断、闷闷的嗡嗡声,水雾弥漫,然后你就看着一块 50mm 厚的钛合金板被一条细细的水线慢慢吃透。当时我整个人都愣住了。❗
这东西的学名叫“磨料水射流切割”。但车间里的师傅从来不这么叫,他们喊它“水刀”。简单、直接、粗暴。

它凭什么能切钛合金,而激光切割却在旁边干瞪眼
先说个事儿。很多人以为水刀就是“高压水冲”。不对,差远了。
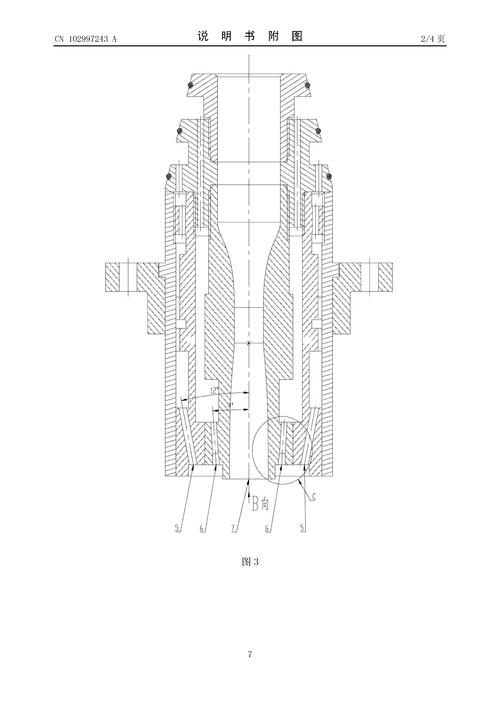
纯水切割确实存在,比如你切橡胶、泡沫、食品,那用的就是纯水,压力一般 30000 psi 左右。但只要你遇到金属、石材、复合材料,就必须加磨料。石榴石砂是最常用的磨料,混在水流里,通过一个极细的喷嘴——通常直径只有 0.2 到 0.4 毫米——加速到接近音速。速度有多快?差不多 900m/s 吧。这个数字我第一次听到的时候也觉得离谱,但它就是这么离谱。
关键点:整个过程是冷切割。 没有热影响区。没有。
这个太重要了。激光切割和等离子切割,热影响区是绕不开的。你去切钛合金试试,切完边缘一层氧化变色,金相组织都变了。后续还得铣掉。水刀没这问题,切完就能用。
这也是为什么航空、医疗、核电这些领域特别偏爱水刀切割。不是它快,是它“干净”。
精度这件事,别被卖机器的忽悠了
水刀切割的精度到底怎么样?
嗯……看你怎么定义。
如果你做的是 1mm 薄板,±0.1mm 是可以做到的。但如果你切 50mm 厚的不锈钢,对不起,那就不一样了。水射流在厚材料里会产生“锥度”——上面切缝窄,下面切缝宽。这不是机器不行,这是物理规律。
高级一点的设备有“五轴动态补偿”,说白了就是切割头会歪着走,来抵消这个锥度。效果不错,但价格嘛……
💡 提醒一句:如果你听到有人说“水刀切割精度能到 ±0.02mm”,先问他切多厚的料。脱离了厚度谈精度,基本是耍流氓。
问:水刀切割能切多厚的材料?有没有上限?
答:理论上没有硬性上限。实际生产中,80mm 以下的金属材料用得最多。超过 100mm 也不是不能切,但速度会急剧下降,而且锥度问题严重。石材的话,200mm 都有人切。关键是看你愿不愿意等——时间就是钱。钛合金切到 150mm 的时候,切割速度可能只有每分钟几毫米了,你算算效率。

成本这笔账,得反着算
很多老板一上来就问:水刀切割一小时多少钱?
这个问题我不太想直接回答,因为你算的不应该是“小时成本”,而是“综合成本”。
我给你拆一下:
- 设备投入:国产入门级水刀,三四十万。进口高端五轴机,两三百万很正常。差价巨大。
- 耗材:喷嘴、混砂管、高压密封件。混砂管大概 80-120 小时就要换,一个进口件两千多块。石榴石砂,一公斤几毛钱到一块多,但一个月能用掉好几吨。
- 电费:增压泵功率大,30kW 到 50kW 是常态。
- 水费:这个容易被忽略。一台水刀高压部分一小时耗水大概 3-5 升,但冷却水循环是另外一回事。有些厂子水费一个月好几千。
- 人工:操机人员的技术水平直接影响切割质量和速度。
把这些加在一起,一台中型水刀综合运行成本,大概在每小时 150 到 400 元之间。看你怎么用、切什么料。
不过话说回来——如果你拿它跟激光比“单位切割成本”,水刀大概率输。
但它赢在别的地方。热影响区没有、材料适应性广、切反光材料没压力(激光切铜和铝就很头疼)、不会改变材料性能。这几点,在某些行业就是硬通货。
买水刀的时候,最容易踩的三个坑
干了这么多年,见过太多人踩坑了。说几个高频的。
第一个坑:只看价格不看泵。
增压泵是水刀的心脏。直驱泵和增压泵是两条技术路线,各有优劣。但有些便宜机器用的泵,压力标称 420MPa,实际跑起来连 350MPa 都稳不住。压力不稳,切割质量就不稳,你就等着天天调参数吧。
第二个坑:忽略环保和废水处理。
磨料水刀会产生废砂浆,混着磨料碎屑和材料碎屑。这东西不能直接排下水道。你得有沉淀池、有废水处理方案。有些地方环保查得严,你设备买回来装好了,环评过不了,那才叫真尴尬。
第三个坑:不做试切。
每个厂家都说自己机器能切,但你一定要拿你实际要切的材料去试。不锈钢、钛合金、复合材料、玻璃、大理石……不同材料参数完全不同。试切的时候看切口垂直度、看挂渣、看速度。别嫌麻烦,这一步省不得。
问:水刀切割适合大批量生产吗?
答:看“批量”怎么定义。如果你的批量是几万件小零件,且精度要求高,那水刀不太划算——速度摆在那儿,激光或者冲床更合适。但如果批量是几十到几百件、材料种类多、厚度变化大、还要求无热影响,那水刀就很香。它的柔性很强,换材料基本上不用换“刀具”,改个程序就行。多品种小批量的场景,水刀能发挥最大价值。
最后聊点趋势

这两年水刀技术其实在进步。
五轴联动越来越普及了,以前是高端机才有的配置,现在国产厂商也慢慢跟上了。另外就是超高压泵的寿命在提升,进口泵大修周期从 1000 小时提到了 2000 小时甚至更多。这对于降低运行成本是实打实的利好。
还有一个方向是智能化。自动调压、自动调砂、切割头高度自动跟踪——这些功能以前要老师傅凭经验来判断,现在传感器加算法就能搞定。不过说实话,在真正的复杂工况下,老师傅的经验还是很难被完全替代。毕竟材料批次差异、水温变化、磨料质量波动……这些变量太多了。
水刀切割不会取代激光,激光也不会取代水刀。它们各吃各的饭。关键是你得清楚自己吃的是哪碗饭。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:水刀切割到底有多猛?车间老师傅掏心窝子聊点实在的 https://www.dachanpin.com/a/tg/72862.html