先别急着写,SOP不是给审核员看的
说实话,我见过太多SOP。塑封,彩打,文件夹,编号,签字。然后呢?放在工位旁边的架子上,一年翻不了三次。工人凭经验干,班长凭记忆管,出了问题再翻出来——找谁的责任。这玩意叫标准作业程序?不,这叫免责说明书。 真正的标准作业程序(SOP),得能指导动作。手怎么放,料怎么拿,扭矩扳手先拧哪颗螺栓,设备参数什么时候确认,异常了先按哪个按钮。这些细节不写清楚,新员工上手就抓瞎。老员工一走,工艺直接断档。对吧?制造业最怕这个。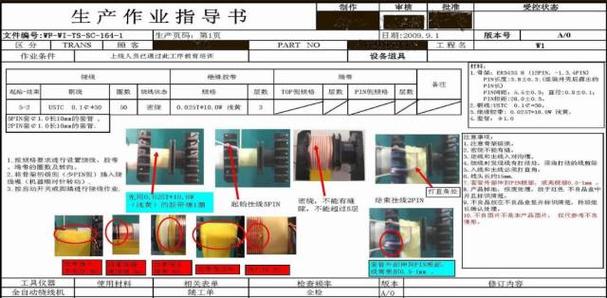
一份能打的SOP,至少得啃下三块硬骨头
第一,颗粒度。写太粗,等于没写。写太细,没人看。怎么拿捏?我的经验:以“一个未培训过的熟练工,能否照着做出合格品”为准。比如数控加工,SOP里必须包含装夹方式、刀具型号、切削参数、首件检验节点、抽样频次。但不用把G代码每一行都贴上去——那是程序单的事。 第二,版本控制。这地方最容易翻车。工艺改了,SOP没改;SOP改了,现场还是旧版。结果操作工按旧版干,质量部按新版查,扯皮。💡 建议:把SOP版本号和MES系统绑定,工单下发时自动带出当前有效版本。电子SOP在屏幕上显示,旧版自动锁死。纸质版?可以保留,但必须盖“受控”章,回收旧版。 第三,培训闭环。SOP写完了,不等于员工会了。得有培训矩阵,有实操考核,有上岗认证。尤其关键岗位,比如焊接、热处理、无损检测。光签字没用,得看动作。我见过一家做液压阀的厂,SOP培训后让员工复述,结果有人把“先泄压再拆管”说成“先拆管再泄压”。这要是真干,油喷一脸。❗ 所以,培训记录别只收签名,要收视频、要收考核结果。问:SOP和作业指导书到底啥区别?答:别纠结名字,看它管不管用

数字化SOP不是把纸扫成PDF
现在很多工厂喊数字化转型,SOP也跟着上系统。但不少做法就是——把纸质文件扫描成PDF,扔到共享盘。这不叫数字化,这叫电子垃圾。真正的电子SOP,得跟MES、PLM、安灯系统联动。比如:- 工单驱动:操作工扫码开工,屏幕自动弹出对应SOP,不用自己找。
- 防错集成:SOP里关键步骤跟设备互锁。扭矩没到,拧紧枪不亮绿灯;参数没确认,机床不能启动。
- 数据回流:操作工在SOP界面点“异常”,直接触发Andon,维修、质量、工艺同步收到。
- 版本追溯:谁在什么时间看了哪个版本,系统留痕。审核时不用翻纸。

写SOP的人,得下车间
我特别反感一种做法:工艺工程师坐在办公室,对着旧图纸,复制粘贴,改改标题,新SOP就出炉了。这种文件,操作工一眼就能看出破绽——因为根本不是干活的人写的。 好的SOP怎么来?三个步骤。先跟班。看操作工实际怎么干,记录动作、时间、异常。再拆解。把作业拆成要素,找出关键控制点。最后验证。让不同班次的人试执行,看节拍、看质量、看安全。有问题,改。改完再试。PDCA转起来。别指望一次成型。 还有,SOP的语言要像人话。别写“应确保工件定位准确无误”,写“把工件推到底,听到咔哒声,再压紧夹具”。动词开头,短句为主。配上照片、箭头、扭矩值。操作工不是不识字,是没时间猜你的意思。最后说一句:SOP不是锁链,是轨道
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:标准作业程序(SOP)的车间真相:写得好,不如用得狠 https://www.dachanpin.com/a/tg/72866.html