生产线平衡这四个字,听起来像IE工程师的办公桌活儿。可真到车间,你会发现它更像一场打地鼠。前段工位堆了三十个在制品,后段却在等料。班组长拍着桌子说人手不够。计划员说订单又插进来了。设备科说刚才那台点胶机停机了十二分钟。我干这行十几年,最怕听到一句话:把工时表拉一拉,平衡一下就行了。呵。哪有这么便宜的事。
先看一个数:节拍时间。客户要多少件,除以可用工作时间,这才是产线必须呼吸的频率。很多工厂连这个数都没统一。销售拍脑袋说月产十万,生产说设备综合效率只有65%,采购说某颗芯片交期六十天。结果呢?生产线平衡成了Excel里的平均主义。每个工位工时一样长,现场却照样堵。为什么?因为瓶颈工序没动,标准工时还掺了水分。
一、山积图先画,别急着调人
我习惯让团队先做一件事:画山积图。把每个工位里的作业元素拆开,测十个循环,取中位数,别用秒表随手一按就交差。作业元素要拆到可移动、可重组,比如取外壳、扫码、压装、电测、贴标。然后按工位堆起来。你会看到山峰和山谷。山峰就是瓶颈。山谷就是等待。生产线平衡的第一刀,永远砍向瓶颈,不是砍向最闲的人。

平衡率这个指标,我也看。公式简单:各工位工时之和,除以瓶颈工时乘以工位数。但说实话,单看百分比会骗人。一个产线平衡率90%,如果瓶颈工序的波动大到正负15%,照样天天欠产。反过来,平衡率只有82%的单元线,如果订单稳定、换型快、在制品少,可能更赚钱。对吧?指标要服务交付,不是服务报表。
关键点:节拍时间决定上限,瓶颈工序决定实际产出,标准工时决定你算得准不准。
问:多品种小批量,产品换得比翻书还快,生产线平衡还有意义吗?
答:有,但做法要换。别硬拉一条大批量流水线,先按产品族分组,做单元制造或者U型线。换型用SMED压缩,外部作业提前备,内部作业快拆快装。平衡对象从单一产品变成产品族组合。要是每天换五次,每次两小时,那平衡率再漂亮也是白搭。
二、ECRS是刀,但刀口要对准工艺
ECRS,取消、合并、重排、简化。耳朵都听出茧了。可现场最常见的错误,是把ECRS用成裁员工具。取消一个检查工位,结果客户投诉翻倍。合并两个动作,结果工人要扭腰去够物料。重排工序,忘了前道有固化时间。简化夹具,反而让装夹更费劲。生产线平衡不是把人当机器算,它要同时看人、机、料、法、环、测。
举个例子。某电子厂组装线,瓶颈在锁螺丝。四个螺丝,电动起子要换批头两次。IE建议合并成大扭矩起子,一次锁完。听起来很好。但工艺说扭矩不同,不能混。质量说混料风险高。设备说起子太重,工人手腕受不了。最后怎么破?把螺丝规格统一到两种,设计端改。再做一个平衡吊臂,抵消工具重量。锁螺丝工位从38秒降到29秒。瓶颈移到电测。继续追。你看,生产线平衡的终点,常常回到产品设计和工艺设计。
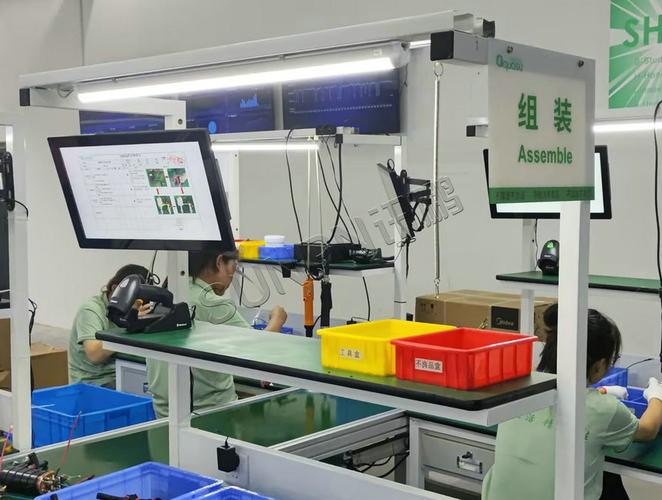
还有走动浪费。很多工位工时看起来平衡,但工人要转身、弯腰、走三米取料。这些非增值时间藏在标准工时里,像沙子一样。用录像分析,别靠回忆。把取料改成斜置料架,把工具挂在平衡器上,把脚踏开关挪到顺手位置。动作经济原则,老掉牙,但真管用。省下来的三秒,乘以每天两千次,就是两个小时。
再提一个词:多能工。产线平衡一旦要应对缺勤、插单、设备异常,工位之间必须能互相顶。培训矩阵不是挂在墙上看的。谁可以操作哪台设备,谁可以调机,谁可以首件确认,要跟排班绑起来。否则瓶颈一漂移,整条线就瘫。❗
三、数字化让平衡从静态走向动态
2025年了,还靠纸质标准工时和月底复盘,慢了。现在不少工厂用MES加IoT采集,把每台设备、每个工位的实际节拍实时拉出来。APS排产系统会告诉你,未来四小时哪个工位可能堵。数字孪生做产线仿真,换型方案先在电脑里跑一遍。AI做瓶颈预测,提前把多能工调过去。机加工线还能结合刀具寿命和主轴负载,判断哪台设备会拖后腿。听着很高级,对吧?但底子还是那三样:工艺路线要准,标准工时要素要细,异常响应要快。

我见过最离谱的数字化项目:花了几百万,看板上线三天,没人看。为什么?数据是人工补录的,延迟两小时。那还叫什么实时。要上系统,先问三个问题:数据从哪来?谁负责维护?异常触发后谁去处理?回答不了,就先做安灯和5S。别急着买大屏。
数字化不是替代IE,它把IE从算工时里解放出来,去解决真正卡脖子的工艺和质量问题。
问:生产线平衡率做到95%是不是就完美了?
答:看行业,也看订单波动。汽车总装可能追求高平衡率,但电子代工换型频繁,90%左右已经不错。流程行业更看设备综合效率OEE。别把平衡率当KPI单独考核。你逼班组把报表做到95%,他们就会把标准工时改松。最后交付没变,成本还涨了。💡
四、落地时最容易踩的四个坑

- 只调人力,不动工艺。把人从闲的工位塞到忙的工位,瓶颈工时没降,只是让闲人变忙。产出不变。
- 忽略换型损失。多品种产线,换型时间就是隐形的产能黑洞。SMED不做好,平衡图只是纸上漂亮。
- KPI打架。生产要产出,质量要拦截,设备要保养,计划要插单。没有统一节拍目标,平衡会被来回拉扯。
- 没有现场测时。用工艺文件里的理论工时做平衡,等于拿地图开车不看路。理论工时和实际差20%很常见。
✅ 先做一条线,别全厂铺开。选最痛的那条,拿到结果再复制。
那到底怎么开始?别开大会。带一个秒表、一卷胶带、一支记号笔,去现场。选一条最痛的线。测十个循环。画山积图。标出瓶颈。问五个为什么。改一个夹具,挪一个料架,拆一个动作。明天再看数据。生产线平衡不是一次性项目,它是持续改善的日常。今天平衡了,明天订单变了,瓶颈又跑了。正常。追就是了。
最后说句掏心窝的话:别迷信软件里的绿色看板。真正的平衡,藏在工人少走的那两步路里,藏在换型少花的那十分钟里,藏在瓶颈工序不再发脾气的那一刻。去现场吧。数据会骗人,但堆在机台边的在制品不会。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:生产线平衡不是算数题:从瓶颈、节拍到柔性产线的现场打法 https://www.dachanpin.com/a/tg/72873.html