先说个真事。前年冬天,我在宁波一家做精密齿轮的厂子待了整整三天。车间主任特别得意,指着产线上挂的一块白板,说我们拉动系统都跑两年多了。我凑近一看——好家伙,白板上密密麻麻写满数字,旁边还贴着七张工单照片。再看产线尽头,半成品堆到了接近天花板的位置。
这就是问题所在。不少工厂以为挂几块看板、买一套MES软件,就等于上了拉动系统。说实话,差得远。
拉动系统是个止损工具,不是效率工具
这句话可能有点扎心。大多数老板上拉动系统的初心是提高效率,但拉动系统真正的核心价值,是控制WIP(在制品库存)。说白了,是让你别把现金变成堆在角落里的铁疙瘩。
推动系统和拉动系统的区别,我用个大白话比喻。推动系统就像你妈做饭——做一大锅,逼着你吃完。拉动系统呢?是你饿了,说一声再来一碗,厨房才盛。前者的问题在于,你不饿的时候饭还在端上来,最后全馊了。
生产上,推动式生产按计划排产、按预测备货,上下游各自为战。拉动式生产呢,则由下游工序的需求信号,去触发上游工序的补货动作。这个信号,就是看板。节拍时间、超市库存、补货触发点、连续流——这几个词搞不清楚,拉动系统就只能是墙上的装饰品。

看板失效的三种典型姿势
我见过太多失败的案例,总结下来就三种。
- 看板变成了排产表。看板是补货指令,不是生产计划。很多厂把看板当成生产任务清单,上游一看卡就拼命做,结果下游还没消耗呢,新货又送来了。拉动的魂没了。
- 补货点拍脑袋定。触发点定多少?低于安全库存就补?安全库存怎么来的?很多人答不上来。这东西要用节拍时间、补货周期、需求波动去算,不是领导拍板拍出来的。
- 异常来了没人敢停线。拉动系统有个前提——问题必须暴露。物料没到、设备坏了,要立刻让人看到。可现实是,很多产线为了让数字好看,愣是把异常藏起来了。那你还玩什么拉动?
问:我们订单波动特别大,忽高忽低,拉动系统还能落地吗?
答:能,但要做两手准备。一是设置缓冲库存来吸收波动,二是把拉动范围收窄,只在关键工序之间用看板,其他环节先维持推式。指望一个拉动系统解决所有波动问题,那不现实。波动大的时候,先做需求平准化,把订单拆小、拆匀,效果比硬上拉动好得多。
问:电子看板是不是比纸质看板高级?我们厂打算一次性全换成屏幕。
答:先别急。电子看板的优势是实时、可追溯、能自动算补货点,但这些优势建立在流程本身已经理顺的前提上。流程一塌糊涂,你换成屏幕只是把错误显示得更清楚而已。我建议先用纸质看板跑通规则,再上电子看板或MES集成。顺序反了,钱白花。
数字化的拉动,别把看板搬上屏幕就完事
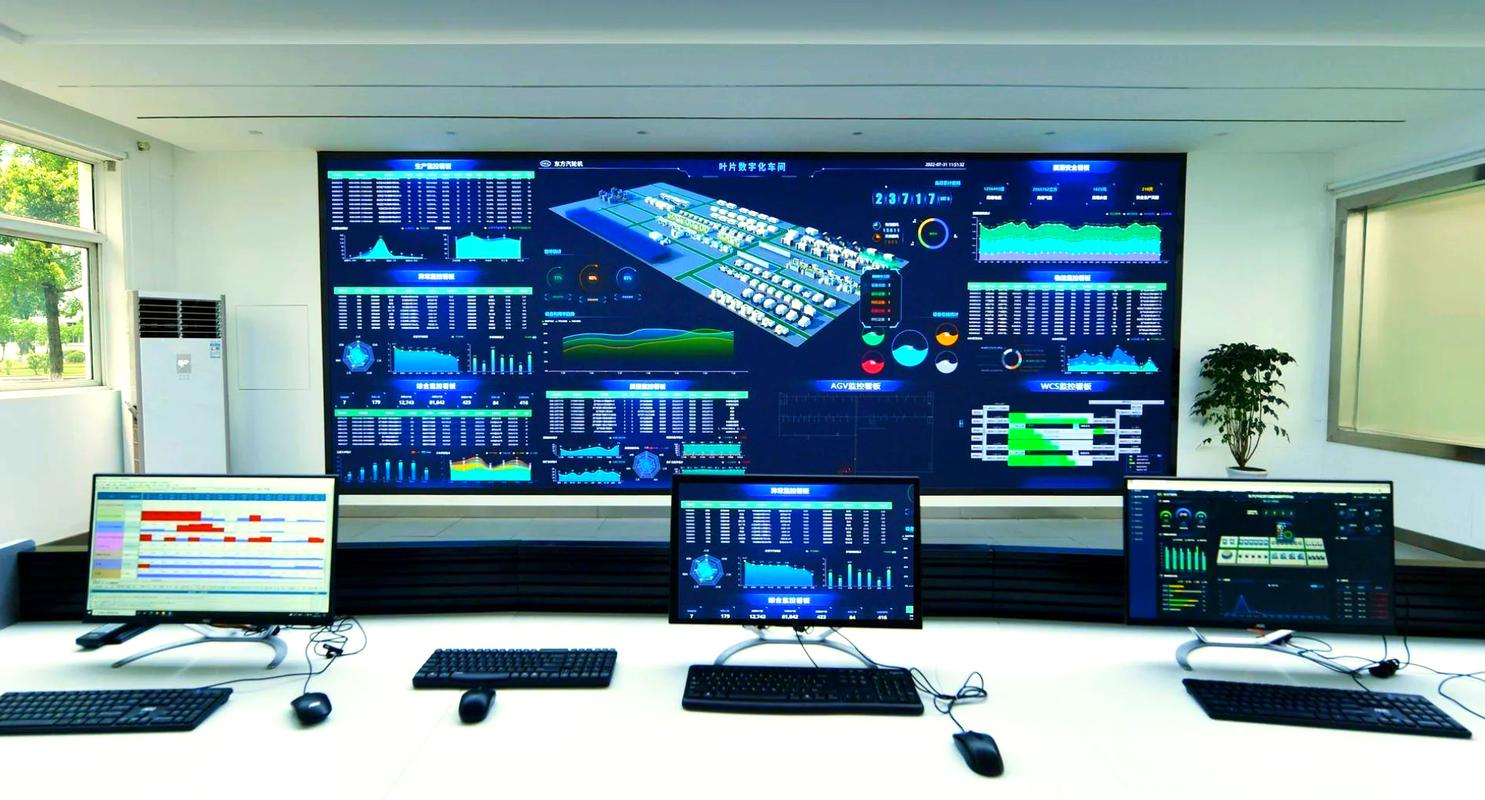
这两年数字化拉动很火。MES、Andon、电子看板、AGV叫料,一整套下来确实好看。但我提醒一句:技术解决的是信息传递速度,解决不了逻辑错误。
举个例子。某家做电机的企业,上了电子看板,补货信号自动下发。结果呢?补货点参数还是三年前拍脑袋定的,系统一跑,产线天天缺料。技术越先进,错误被放得越大。
真正做得好的数字化拉动长什么样?看板信号和实际消耗挂钩,数据实时采集,补货点根据历史消耗自动滚动优化。异常一触发,Andon灯亮,线停,人来看。这套东西的内核,还是那几个老词:节拍、库存、流动。技术只是让它跑得更快更准。
拉动系统的边界,它救不了什么

话说回来,拉动系统也不是万能的。它救不了一个工艺本身不稳定的车间。你设备天天坏、良率忽上忽下,拉动系统一跑,分分钟崩盘。这时候你该先做的是TPM和质量管理,而不是急着上拉动。
它同样救不了需求完全没有规律的生意。极端定制、单件小批、订单交期乱成一锅粥,这种场景用CONWIP来控制总量,可能比严格看板更合适。
我个人的经验是:拉动系统适合重复性生产、需求相对稳定、工序相对可靠的场合。汽配、家电、紧固件、部分电子组装,这些用起来效果立竿见影。反过来,项目型制造、大型装备,就别硬套了。
最后说一句。拉动系统的本质,是把推动的惯性,换成响应的纪律。它考验的不是软件,是你们厂愿不愿意面对真实问题。做不到这点,再贵的系统也只是给库存穿了一件漂亮的西装。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:拉动系统:为什么你越努力,库存反而越堆越高? https://www.dachanpin.com/a/tg/72876.html