我见过太多工厂的车间平面图。清一色按功能分区——车削区、铣削区、钻孔区、去毛刺区、检验区。摆得像超市货架,整整齐齐,赏心悦目。然后,物流路径乱成一锅粥。一个零件从毛坯到成品,在车间里绕了三公里。三公里啊。里面有百分之八十的路,是不产生任何附加值的。
这就是单元化生产要干掉的东西。
功能式布局的原罪
先说说这套逻辑是怎么来的。亚当·斯密在《国富论》里讲得很明白——分工、专业化、每个工人只磨一道工序的熟练度。效率确实上去了。但那是在“大批量、少品种”的黄金年代。那个年代的客户不挑剔,产品生命周期以年计,库存被算作资产而不是包袱。
现在呢?一个订单五十件,换型时间四十分钟,客户还要求三天交货。你还在车削区排一队、铣削区排一队?批量在制品就会在各工序之间堆积如山。❗ 而每一堆WIP,都是一颗埋在那里的定时炸弹——它掩盖质量问题、拉长制造周期、吃掉你的现金流。
大野耐一当年在丰田,把这件事看透了。他搞出来的“单元化生产”,说白了就是一句话:按产品族来组织机器和人,而不是按工艺来组织。
一个“细胞”到底长什么样
别急着想象那种高大上的全自动产线。很多单元,其实就是几台老式普通机床,加上一块刷了黄漆的地面,围成一个U型。

U型布局。这个形状不是随便画的。它让一个工人站在里面,能同时顾到三四道工序的上下料。走一圈,就是一个节拍。有个细节要留意——出入口必须落在同一侧。为什么?因为进料和出料在同一个位置,工人的移动路径才是闭环的。你搞成直列式,人走到底就得折返,那个返回的空走,就是纯粹的浪费。
还有一个东西,叫定拍。单元里所有工序的节拍时间必须对齐到客户需求节拍上。哪怕前一道车削只花了三十秒,后一道装配需要九十秒,那车削工序也得等。等待不是浪费吗?在整个流动的视角里,过量生产才是最大的浪费。
多能工是这套系统的灵魂。让一个只会上料的工人去操作五台不同设备?传统管理者的第一反应是:“他干不了。”但真实情况呢?大多数工序的操作技能,在两到六周内就能达到熟练水平。真正稀缺的从来不是技能,是愿意承担更多责任的意愿。✅
💡 这里有个反直觉的地方:单元化生产对设备的要求,是“刚刚好”,不是“最快”。一台万能的五轴加工中心塞进单元里,反而会拖累节拍平衡。小型的、便宜的、易于维护的专用设备,往往更合适。
问:我们厂产品种类特别杂,几百种零件,还能做单元化生产吗?
答:能,但不能一步到位。先做产品族分析——用成组技术把工艺路线相似的零件归到一组。如果某个“族”的产量低到一个月只做几次,那这个单元的经济性就很差,可以继续留在功能式车间里。关键是:单元化生产不是全有或全无。混合布局——部分单元加部分功能区域——在现实中反而更常见。别被那些“完美案例”骗了。
数字化给它灌了什么新东西
2024年以后的单元,跟大野耐一那个年代的单元,已经不是一回事了。至少有三个变化值得注意。
第一,状态可视化。每个单元上方挂一块小屏,或者就用三色灯。实时显示产量、目标节拍、异常呼叫。不用等人走过来问。异常响应时间能压缩一半以上。
第二,协作机器人进入单元。以前单元里最累的活是上下料,现在可以在工位旁边放一台协作臂,让工人腾出手来处理更复杂的检验或调试。人机协同这件事,在单元场景里落地得特别快,因为空间小、任务明确。
第三,数字化工位指导书。纸质SOP换成了触屏。换型的时候自动弹出步骤和扭矩参数。换型时间从四十分钟压到十分钟以内。这个效益,比买一台新设备划算多了。
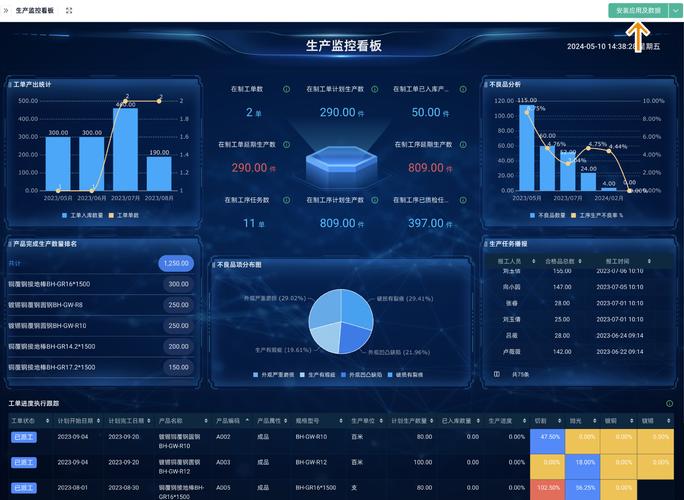
但要注意——别把数字化当成目的。我见过一个厂,投了几百万搞MES,结果单元里的布局还是直列式,工人还是要走回头路。技术解决不了物理层面的浪费。先理顺流动,再上系统。顺序反了,钱就白花了。
问:单元化生产是不是只适合装配,不适合机加工?
答:这是个常见的误解。机加工单元——比如车、铣、钻三工序一体的小单元——在汽车零部件、液压件、医疗器械行业里非常普遍。关键在于设备的小型化和换型速度。如果你的一台机床换型要两个小时,那它确实不适合放进单元。但如果你能把换型压到十分钟以下——SMED的功劳——那它就是单元化的理想候选。别拿“我们行业特殊”当借口。
落地时最常踩的三个坑

坑一:把单元当成“小车间”来管理。单元是一个团队,不是一台机器的延伸。如果还是计件工资、还是车间主任层层审批,多能工的积极性会迅速被磨掉。三个月之后,又变回老样子。
坑二:重布局、轻维持。重新摆一次设备,只要两周。但要把标准作业、异常响应、5S维持住,需要每天盯着。很多项目的失败,不是发生在布局阶段,而是发生在布局之后的第六个月。
坑三:指标打架。单元追求的是流动和交期,但考核还在按设备利用率算。那工人宁可让机器空转也要等满一个批量,单元的意义就没了。❗ 指标不统一,画得再漂亮的U型线也是摆设。
最后说一个观察。真正把单元化生产做成的厂,往往不是设备最先进的,而是管理层最能忍住“插手”冲动的。让单元里的人自己解决问题,你越放手,它跑得越顺。这个道理,说起来简单,做起来难。
但值得试。真的。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:单元化生产:拆掉那条长长的流水线之后,车间里究竟发生了什么 https://www.dachanpin.com/a/tg/72875.html