先讲个真事。
常州一家做变速箱壳体的厂,PPAP交样前一天,质量经理把MSA报告拍在我桌上——GRR 8.7%,NDC 14,漂亮得能裱起来。三个月后,同一个产品,主机厂抽检,同一批零件用对方的三坐标复测,关键孔径超差率12%。
报告没造假。人也没偷懒。
问题是……他们测的根本不是同一个东西。
先别急着算GRR,先看量具能不能“看见”
很多人在测量系统分析(MSA)里一上来就套模板算数字,跳过了一个最朴素的问题:这台量具的分辨力,够不够用?
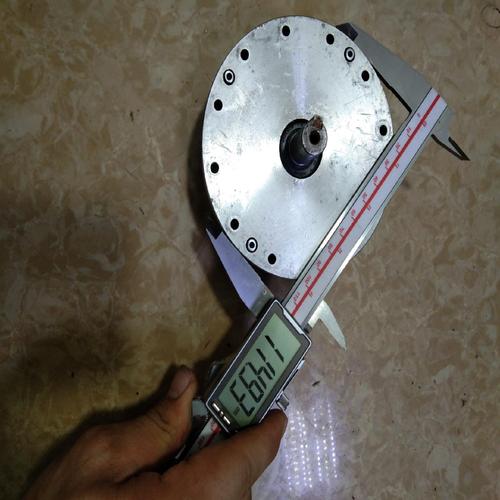
行业里的老规矩是1:10——量具的分辨力,至少要做到公差带的十分之一。数字看着简单,做到的不多。我见过太多厂子拿0.01mm的数显卡尺去测公差0.05mm的孔,分辨力只占公差的五分之一。这种系统,就算GRR算出来是15%,那也是样本选的巧,不是量具好。
❗分辨力不足的测量系统,误差是“量化”出来的,不是随机出来的。你后面再怎么算重复性、再现性,都是在给一个先天残疾的系统做美容。
10个零件、3个操作员、3次——这套模板坑了多少人
标准交叉式GRR,谁都会做。但细节全是雷。
- 操作员挑的是三位老师傅——再现性直接被低估。真实产线上测这批零件的,是夜班刚上岗两周的小伙子。你把最熟练的三个人拉进来,测的是理想,不是现实。
- 零件编号被看见了——第二个操作员会不自觉地“参考”第一个的结果。必须盲测,用不透明编号。
- 同一个人连着测三次——记忆效应会让重复性偏小。正确做法是打乱顺序,一轮一轮走。
- 用极差法算,不用ANOVA——极差法拆不出“操作员×零件”的交互作用。AIAG MSA手册第四版到今天仍是绝大多数主机厂审核的基准,它推荐的就是方差分析法。
还有一个更隐蔽的:样本选择。有些厂为了让GRR过关,故意挑几个尺寸差异巨大的零件——10个样本里塞一个明显超差1.2mm的废品。GRR当然好看,因为那是零件变差撑起来的,跟量具精度没半毛钱关系。
✅ 正确姿势:样本要从日常生产中随机抽,覆盖实际过程变差,并且至少有一两件贴近公差边界。这样算出来的GRR,才是真的。
问:我们车间只有两个质检员,能不能做GRR?
答:能做,但要清楚它的局限。两个操作员的交叉GRR,自由度小得可怜,置信区间宽到没法看,“操作员×零件”的交互作用基本评估不了。我的建议是:把操作员当固定效应处理,报告中明确写清楚这次研究的适用范围,别拿它去跟客户保证≤10%。德系客户(大众、宝马那一套)往往还会额外要Cg/Cgk,那是另一套逻辑,后面会讲。
NDC小于5,别急着怪操作工
可区分类别数,NDC。手册里那个1.41的系数,很多人抄公式的时候根本不知道它在干什么。
说白了,NDC就是在问一句话:这套测量系统,能不能把零件之间的差别“分”出来?
NDC低于5,说明你的量具要么分辨力不够,要么样本选得太集中——挑的10个零件本来就没多大差别。两种情况,都不是操作员的问题。把枪口对准人,方向就错了。
我见过最离谱的操作:为了让NDC上去,把样本选得天花乱坠,10个件横跨三个批次、两种材料。那叫自欺欺人,不叫测量系统分析。
问:GRR只有12%,但NDC是3,这报告能交吗?
答:不能只看GRR。NDC=3意味着这套系统最多只能把零件分成三档,你拿它去做SPC控制图,图上那些“异常波动”可能全是量具噪声。先查两件事:量具分辨力是否达到公差带1/10;样本的过程变差是否被真实覆盖。修完这两项再重做,通常NDC自己就上去了。
破坏性测量、自动化在线检测——老手册没写清楚的地方
拉伸试验、盐雾、焊接撕裂。这些测完零件就废了,交叉式GRR根本没法做——第二个操作员不可能再测同一件。
这时候要用嵌套式(nested)GRR。同一操作员测过的零件,别人不能再测,样本得从“同一批、假设零件间差异极小”的料里取。计算模型也换了,别硬套普通模板。
更麻烦的是自动化在线测量。视觉相机、激光位移传感器、在线气动量仪……这些系统里“操作员”这个因子消失了,取而代之的是工位、夹具、标定周期、车间温度。
你把三个不同工位的数据拿去做再现性分析,算出来的其实是夹具差异。这不是坏事——客户在产线上看到的就是这个整体。但如果主因是夹具,解决方案就不是培训员工,是修夹具、加刚性、缩短标定周期。
💡现在的做法是把MSA和SPC打通。德系VDA 5那套Cg/Cgk,关注的是量具相对于公差的能力;GRR关注的是量具相对于过程变差的能力。两套逻辑,两个答案。不少厂PPAP老老实实交了GRR,客户审核一句“你这台在线激光测径仪Cgk多少”,当场卡壳。

问:GRR算出来30%,但客户指定必须用这台设备测,怎么办?
答:先想清楚你在拿它干什么。如果这特性是安全关键项,30%的GRR意味着你已经分不清合格与不合格的边界了,这是风险,不是数据问题。三条路:一是提升分辨力和夹具刚性;二是换更精密的测量方式,比如三坐标或专用检具;三是缩小它的“任务”——别用它判断过程能力,只做通过/不通过分选,同时用测量不确定度给判定边界留保护带(guard banding)。跟客户沟通时,别只丢一个百分比,把偏倚、线性、稳定性一起端上桌。数据完整,客户通常愿意谈。
偏倚、线性、稳定性——最容易被跳过的那两页
我做过一个粗略统计:国内工厂提交的测量系统分析(MSA)文件里,做了GRR的接近百分之百,做了偏倚的不到三成,做了线性的更少,坚持做稳定性的……凤毛麟角。
为什么?GRR最好做,也最好“调”。
可现实里最致命的偏偏是漂移。一台用了三年的气动量仪,早上开机和下午四点,读数能差0.008mm。GRR当天做、当天测,当然看不出来。
稳定性研究要的就是时间维度:拿同一个标准件,每天或每周测几次,画Xbar-R图看趋势。别嫌麻烦——这活儿其实比GRR省事,一个标准件、一个人、每天两次,坚持两个月,这台量具的脾气你就摸清了。
偏倚靠标准件或三坐标标定过的样件来算,看平均值与参考值的差。线性至少要挑五个覆盖量程的样件,看偏倚是不是随尺寸变大而漂移。

这些数据,在客户审核、量具选型、内部质量成本核算里的价值,远高于那张漂亮的GRR报告。
量具是眼睛。眼睛花了,后面的SPC、Cpk、六西格玛,全是自我安慰。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:测量系统分析(MSA):GRR报告漂漂亮亮,产线照样被客户退货 https://www.dachanpin.com/a/tg/72882.html