干了这么多年制造,见过太多人把QC七大手法背得滚瓜烂熟,一到产线上却两眼一抹黑。背口诀没用。真到良率掉了三个点、客户投诉堆成山的时候,能拎出来解决问题的,才是好工具。今天不整虚的,聊聊这老七样到底怎么用在刀刃上。
先亮个底牌——七大手法分成两拨。一拨管“看”,一拨管“想”。看的是现状,想的是根子。有人分不清,瞎用,结果图表画得漂亮,问题还是那个问题。

先说管“看”的三件:柏拉图、直方图、管制图

柏拉图,其实就是找重点。八十二十法则的老祖宗,但别死板。产线上冒出来的缺陷可能有二十种,但你盯死那三条占七成比例的,效率立刻不一样。我见过一个冲压车间的班长,每天拿张纸画柱子,哪根高就先啃哪个,三个月把报废率砍掉一半。工具简单吧?管用才是硬道理。
直方图这东西,看着枯燥,其实专治“差不多”。尺寸波动到底是不是正态?有没有双峰(往往意味着两台设备混料)?一眼就能看出来。我强烈建议每个做机加工的都学会看双峰——那通常意味着某个夜班的机器跑偏了,或者两批来料混在了一起。
管制图呢,最容易被忽视。很多人以为把数据打点上去就完事了,其实核心在判异那几条规则。连续七点上升、链状、接近上下限……这些信号一出现,说明过程已经在漂移了。等超差点冒出来再动手,晚了。❗记住,管制图看的是趋势,不是合格不合格。
问:我厂子小,数据量就那么点,管制图天天画有用吗?
答:小批量反而更要用。批量大了还能靠抽检兜底,批量小的时候一个异常就可能整批报废。你可以用单值移动极差图(I-MR),不需要凑够25组子组,一个点一个点跟,发现漂移立刻停机调机。数据少的时候,趋势比统计显著性更要命。
再聊管“想”的四件:鱼骨、树图、关联图、散布图
鱼骨图几乎人人会画。但我要吐槽一句:大部分人画的是骨架,没肉。真正好用的鱼骨图,是头脑风暴的产物,不是一个人闷头想出来的。人、机、料、法、环、测,每一根大骨头上至少要挂三到五个具体嫌疑点,越具体越好。别写“操作员失误”,要写“新手未按SOP第4步扭矩复位”。
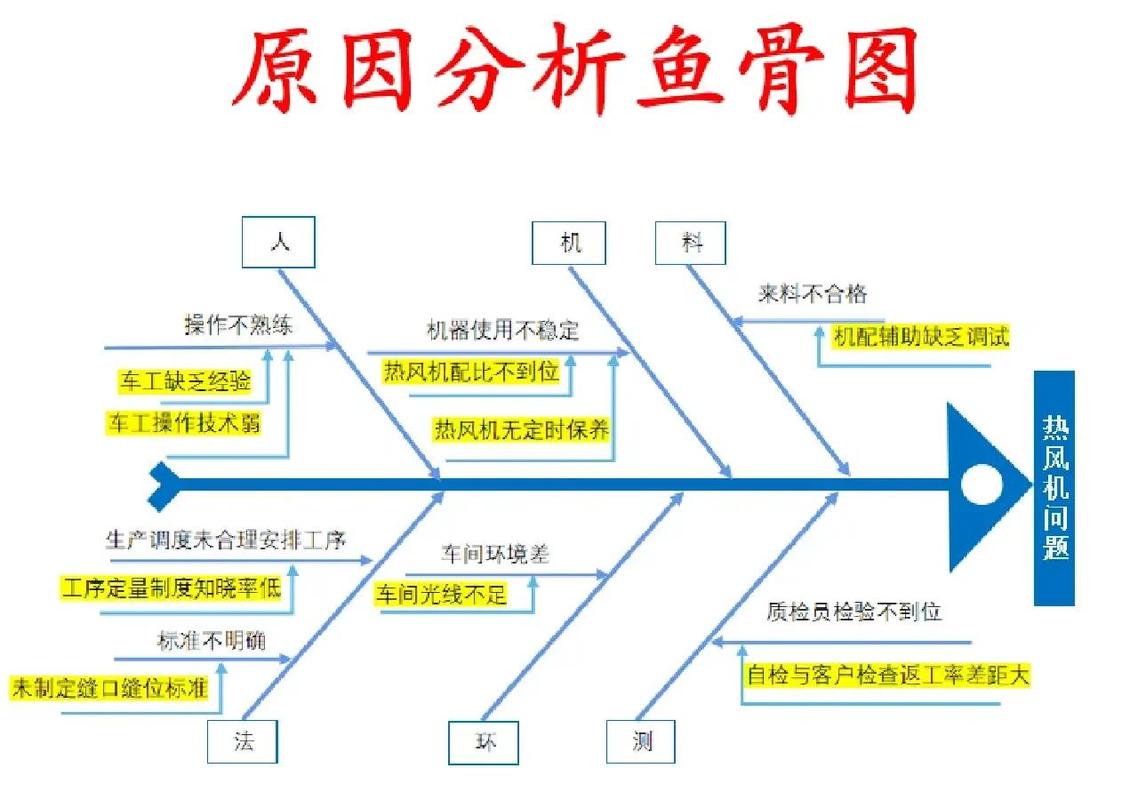
树图和关联图,说实话比鱼骨图难用。树图适合层层展开,比如“为什么装配间隙超差”,可以往下拆成定位基准、夹具磨损、来料公差三个分支。关联图就更有意思了,适合那种原因和结果互相纠缠的场景——比如多个工序之间互为因果的复杂缺陷。这类问题用鱼骨图容易画歪,用关联图反而能理清。
散布图是我个人最偏爱的一个。X轴放一个变量,Y轴放另一个,有没有相关性一目了然。比如注塑车间的模温与收缩率,喷涂线的湿度与附着力,画出来往往比开十个会都有用。💡但注意——相关不等于因果,别看到点成一条线就急着调参数,先想想有没有第三因子在捣鬼。
问:七大手法里哪几个是现在数字化工厂还用得上的?
答:都还在用,只是换了个壳。MES系统里其实内置了直方图和管制图,SPC模块天天在跑;鱼骨图和关联图则变成在线协作白板。核心逻辑没变——先分清现象和原因,再谈工具。现在很多工厂上AI视觉检测,检出率是高了,但缺陷根因分析还得靠这几把老骨头。工具在进化,思路不能丢。
怎么才算真会用?三个硬指标

第一个指标:拿到一个缺陷,你能在五分钟内说出先画哪张图。
第二个指标:画出来的图,操作工能看懂。要是只有品质工程师能解读,那图是画给PPT看的。
第三个指标:闭环。图不是终点,改才是。柏拉图挑出重点,鱼骨图找到根因,对策落实,再用管制图验证。走完这一圈,才算一次完整的PDCA。
最后说个扎心的观察。很多工厂质量部的墙上贴满了七大手法口诀,车间里却连一把卡尺都没校准。工具是死的,用的过程才是活的。别把七大手法供起来,它就是你车间里那几把趁手的家伙什——扳手、卡钳、万用表,该用就用,用坏了再修,就这么简单。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:质量控制(QC)七大手法:车间里真刀真枪的那几把家伙什 https://www.dachanpin.com/a/tg/72885.html