我干这行快二十年了。前几天有个朋友打电话来,火急火燎:“我们厂那台数控机床又趴窝了!精度跑了,零件全废!” 我第一反应是——又是热机不充分吧?果然。很多时候不是机器不行,是人的问题。但说实话,现在市面上的数控机床,水确实深。你买了台几十万的设备,结果干不过隔壁老王的二手普车,这事儿常有。
记得早些年我刚入行,师傅教我调机,第一句话就是:数控机床这玩意儿,你越宠它越娇气。温度、震动、切削参数,哪一样都是玄学。现在想起来,那都是血泪经验。今天就跟你扯扯这些。
精度0.001mm是噱头还是真功夫?
不少厂家宣传册上大写的“定位精度±0.001mm”,看着就让人激动。可你真把数控机床买回来,车间里温度忽高忽低,地基没做隔振,切个铝合金都能超差到0.01mm。这时候你打电话质问,销售大概率会反问:“你们车间有恒温恒湿吗?” ❗ 得,哑巴吃黄连。其实高精度数控机床不是不能做到,而是对使用环境要求变态苛刻。我见过有厂子为了那台五轴数控机床,专门隔了个小恒温间,空调24小时开着,电费比机器折旧还高。这还不算完,主轴热伸长、丝杠反向间隙、刀具磨损……都是坑。
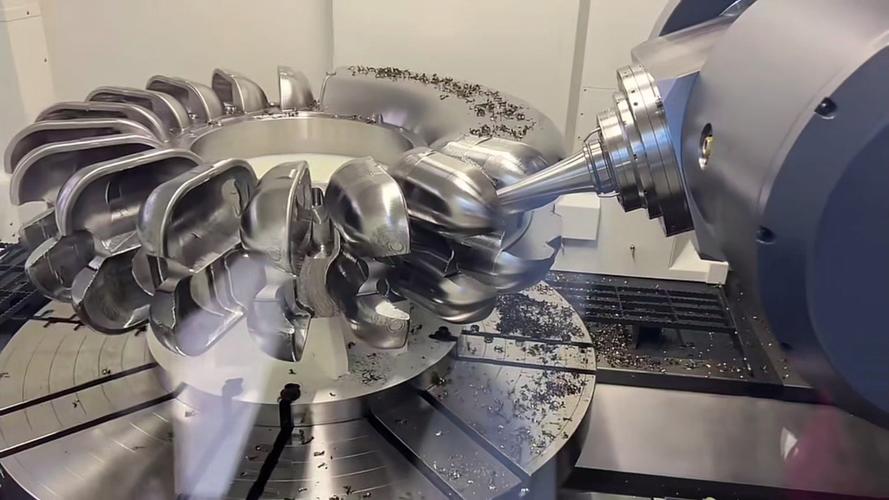
有一回,客户寄来一张图纸,要求公差±0.005mm,关键特征还是空间角度。我用那台进口数控机床干了一宿,三坐标一打,偏偏一个孔位就是差0.008mm。💡 换了几次刀,调了补偿,都没用。最后你猜怎么着?是切削液浓度不对,造成冷却不均匀,工件热变形了。这种事,说明书上可没写。所以数控机床的精度绝不仅仅是标称数据,它是一整套环境、工艺、操作的综合体现。说实话,我现在看宣传册上的精度,心里都默认打个五折。
问:都说数控机床精度高,为什么我用的新机床一开机就超差?
答:新机床出厂前都做过精度检测,但那是静态的。你安装环境怎么样?地基水平、周围冲床有没有振动?另外,数控机床有个热机过程,尤其是主轴和丝杠,必须空运转十几分钟甚至半小时,等温升稳定了,精度才稳。很多操作工一上班直接装夹干活,头几件几乎必超差。还有可能是运输途中锁紧件没拆干净——我遇过一次,售后硬是说没问题,最后自己发现X轴丝杠端部的运输锁紧板没取。简直哭笑不得。
选型时的三大幻觉,你中了几条?
买数控机床就像相亲,看照片哪儿都好,一见面全是毛病。幻觉一:参数高就是好。有的人比来比去,只看主轴转速、快移速度,觉得国产某品牌参数比欧洲名机还漂亮,就兴冲冲下单。结果用起来刚性不足,切削振刀,表面粗糙度根本达不到。这就跟汽车只看马力,不看底盘调校一样。幻觉二:功能全才划算。车铣复合、五轴联动听着高大上,可你一年到头干的全是两轴车削的活儿,那多出来的轴就是摆设,还增加故障点。我见过厂里买回一台高档五轴数控机床,因为没人会编程,硬是当三轴用了三年。😡 幻觉三:系统一样效果就一样。都是发那科或西门子系统,可不同数控机床厂家的伺服匹配、整机刚性、参数优化千差万别。你拿杂牌机和德马吉比,就算用一样的控制系统,那感觉也跟开拖拉机对比奔驰似的。所以,选型一定要看实际加工需求,别贪大求全。
问:国产数控机床和进口的差距到底在哪?
答:这个话题敏感。平心而论,现在国产数控机床进步很大,中低端机型性价比确实高。但差距依旧在细节和稳定性。比如,进口机床的密封件、线轨的防护设计非常讲究,用七八年不漏油不锈蚀;国产的可能三年就开始渗油、防护罩卡顿。还有就是热补偿算法,进口机能把热变形误差控制在微米级,国产很多还依赖经验和预估值。但差距在缩小,尤其系统集成方面,不少国产数控机床用了国产数控系统,循环指令和操作习惯更贴合国内用户,价格也便宜一截,适合粗加工或精度要求不苛刻的场合。另外,服务响应速度国产绝对逆天,半夜打电话都能上门,这一点进口品牌比不了。所以,没有绝对优劣,看你图省心还是图省钱。
维护不是擦擦铁屑那么简单
很多人以为数控机床维护就是扫扫铁屑、换换冷却液。大错特错!✅ 有次去一个厂,操作工正用气枪对着主轴锥孔猛吹,说是清理铁屑。我赶紧拦下——高压气枪会把细屑吹进主轴轴承,毁掉主轴。正确做法是用无尘布沾少量清洁剂轻轻擦拭。还有润滑,很多人不知道数控机床的导轨和丝杠必须定期、定量加注指定牌号的润滑脂,多了会污染,少了会干磨。我有台车床,就因为操作工图省事用了普通黄油,结果丝杠副卡死,修起来花了小两万。❗
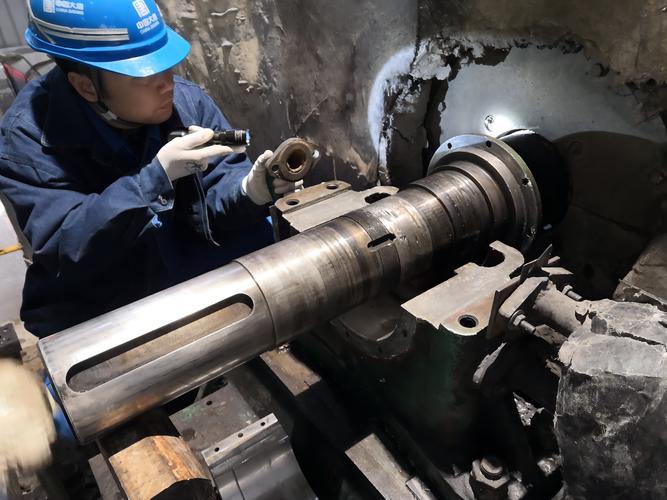
另外,电气柜空调滤网要定期清洗,南方夏天湿度大,冷凝水搞不好滴到驱动器上,直接短路。我碰到过一回,车间顶棚漏水,滴进伺服电机插头,那火光带闪电,差点整机报废。从此我要求所有电柜罩上防水檐。💡 还有精度检测,别等出废品了才想起激光干涉仪。最好每季度打一下螺距补偿,保持补偿表有效。数控机床就是个精密测量与运动结合体,维护必须讲究科学。
最后说一句,别总迷信高端数控机床自带的诊断功能。什么“智能维护”、“物联网预警”,听着厉害,可底层传感器脏了或老化了,报警都报不准。我自己的体会:再先进的数控机床,也得靠人去看、去听、去摸。切削声音一变,我们就知道刀钝了;排屑颜色一变,就知道参数不对。这玩意儿,机器替不了。
所以啊,下次你的数控机床再闹脾气,别急着骂厂家。想想自己是不是该做点什么了。就这样吧,车间里还响着切削声呢。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:数控机床精度0.001mm?那些老师傅不愿说的真相 https://www.dachanpin.com/a/tg/54643.html