粉末涂层:为什么烤房里出来的铁疙瘩,能比你活得还久?

我第一次进喷涂车间,说实话,差点被那股静电电到怀疑人生。老师傅叼着烟——当然,现在严禁烟火了——随手一枪,粉末像雾一样飘过去,挂具上的金属件瞬间就白了,那个均匀度,我现在想起来都觉得爽。真不是说大话,粉末涂层这玩意儿,要是搞好了,防腐防锈能力简直变态。搞不好嘛……掉皮、橘皮、缩孔,能让你崩溃。

喷涂线的那些事儿:电压、气压和粉的脾气

很多人以为喷粉跟喷漆差不多,调好粘度就行。错得离谱。对粉末来说,静电高压和流化气压才是灵魂。电压低了,上粉率感人;高了,法拉第效应会让你知道什么叫死角上不去粉。我试过在阀门壳体上,内部U型槽死活打不进去,后来把电压从80kV降到60kV,气压调到1.2 bar,慢枪走一遍,终于盖住了。那一刻,真想放鞭炮庆祝。
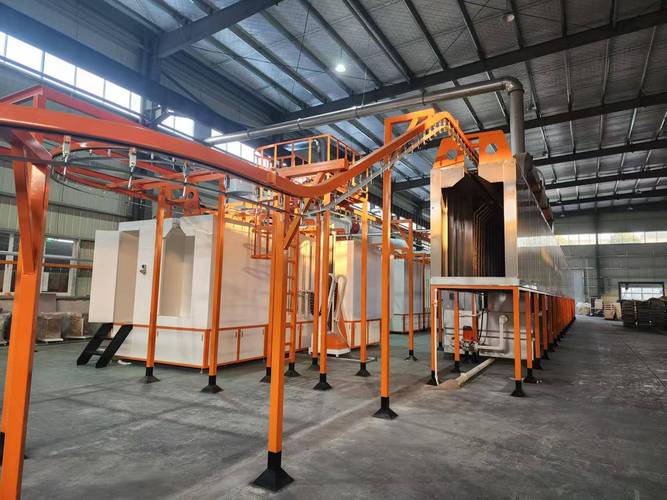
粉末静电喷涂生产线全景工人正在作业
粉末静电喷涂生产线全景工人正在作业
粉末种类更是多到眼花。环氧树脂、聚酯、环氧聚酯混合、聚氨酯……选不对料,户外工件三个月绝对褪色泛黄。💡 这里有个血泪教训:凡是客户说要耐候的,直接上纯聚酯或特氟龙粉末,别图便宜混环氧的,否则返工成本够喝一壶。 前处理是灵魂——别嫌我啰嗦。有些小厂为了省成本,除油除锈马虎了事,磷化膜跟狗啃的一样,然后还指望涂层牢固,做梦呢。我们做阀门静电喷涂,必须是锌系磷化,甚至硅烷处理,膜重控制精准,出来那底色亮晶晶的,附着力一划格,完美0级。跳过前处理直接喷,就像连澡都不洗就穿新衣服,迟早要痒。

固化曲线里的玄学与实际

问:为什么同样牌子的粉末,别人烤出来光滑饱满,我烤的就跟砂纸似的? 答:橘皮问题十有八九出在升温速率和固化温度上。粉末要求190℃、10分钟,但很多烘箱温控不准,要么升温太慢粉末流平时间不够,要么超温导致黄变。最好跑一遍炉温曲线,把探头贴在工件上,看实际温度变化。如果发现偏差超过±5℃,赶紧调风门或加热管。另外,膜厚不均也会导致橘皮,薄的地方流平好,厚的地方流平差,整体就斑斑驳驳。所以,喷涂时膜厚仪不离手,随时抽检,比事后补救强一万倍。 有些复杂工件热容量大,炉子保温又差,外层工件好了,内层还没到温。这时候跟着工艺卡片走就是刻舟求剑。必须根据工件大小和挂具密度,适当延长保温时间或提高设定温度,保证每个角落都吃够热量。
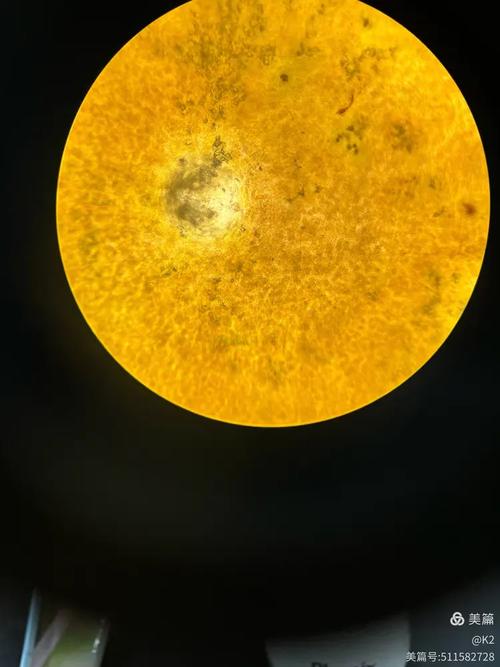
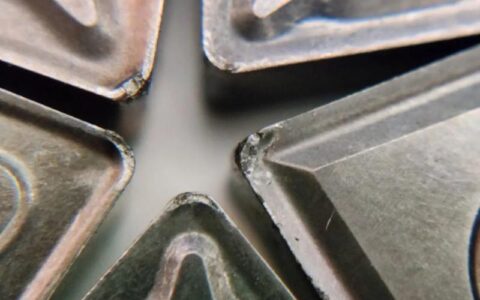
粉末涂层固化后工件表面橘皮缺陷显微镜放大
问:粉末涂层的修补到底有多麻烦?有没有比整体重喷更省事的方法? 答:说实话,补漆永远没有原装好,但有时候磕碰划伤免不了。小面积可以用专用的修补液或粉末涂料修补笔,局部加热融化,再用热风枪或红外灯固化,勉强能救急。不过色差很难避免,特别是金属闪光粉。如果是户外件,建议用双组分丙烯酸聚氨酯漆修补,耐候性比单纯热熔粉好。但大面积还是重喷省心,别指望打补丁能通过盐雾测试。❗ 所以包装运输防护比喷涂本身还重要,别问我怎么知道的。

环保这顶大帽子,粉末涂层戴得舒坦吗

过去几年环保风暴,多少喷漆线被关停。粉末涂层的优势一下子冒出来了:没溶剂,VOC排放几乎为零,过喷粉末还能回收再利用,利用率能到95%以上。听起来很美是吧?但废粉处理、换色清粉这些隐性成本,一开始真没人提。清一次色,尤其是从深黑换到亮白,吸尘器、压缩空气、湿布轮番上,半小时算快的。所以现在越来越多产线用快换供粉中心或多套独立喷房,减少停机时间。✅ 对于批量大的单一颜色产品,粉末涂层确实能打,环保账和经济账都算得过来。 我见过一个农机配件厂,原本喷溶剂型丙烯酸面漆,光废气处理设备一年维护费就几十万,后来改成聚酯粉末,虽然烘箱电费涨了点,但省下治理费,还免了排污罚款风险,老板乐得拍大腿。不过也要看清,粉末并不万能,超大型钢结构件、不耐高温的基材,还是液态漆有优势。理性选择,别被环保绑架了判断力。 最后说几句掏心窝子的话。粉末涂层技术一直在进步,低温固化粉末(120℃)、紫外光固化粉末、甚至导电粉末涂层都已出现,能玩的花样越来越多。但底子活不扎实,再高级的粉也白搭。前处理、喷涂、固化,三步缺一不可,工艺纪律比设备本身还重要。下次再看到你身边那个锃亮不锈的金属壳,不妨想想它曾经历过的静电浴和高温洗礼——那才叫真正的“烤验”。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:粉末涂层:为什么烤房里出来的铁疙瘩,能比你活得还久? https://www.dachanpin.com/a/tg/55018.html
赞 (0)
阳极氧化那些坑:一个老工艺人的血泪经验
上一篇 2026-06-04 00:22:42
机械加工(切削)中钛合金的“噩梦”?老刀客的实战笔记
下一篇 2026-06-04 00:24:47

相关推荐

  • 国产替代浪潮下,计算机辅助工程(CAE)到底能给制造企业赚多少钱?

    很多制造老板一听计算机辅助工程(CAE)就头大。不就是个烧钱的软件?买了就是放服务器落灰? 别拿仿真不当生产力,CAE早就不是高校实验室的玩具了 早年国内用CAE,全靠海外进口,一套浮动 license大几十万,只有头部车企、航天院所玩得起,中小企业连碰都不敢碰。报价单拿出来,老板看一眼都得摇头。 现在不一样了。国产CAE这几年起来太快了,license成本…

    投稿 2026-09-26
  • 手机:科技浪潮中的多面角色

    在现代社会,手机宛如一位形影不离的伙伴,悄然融入我们生活的每一处角落。它不再仅仅是一种通讯工具,更像是一个多功能的生活助手,重塑着我们的社交模式、工作方式与娱乐体验。 回溯往昔,手机的发展历程堪称一部波澜壮阔的科技进化史。1973 年,美国摩托罗拉公司工程师马丁・库珀怀揣着一部硕大的移动电话,站在纽约街头拨通了世界上第一通移动电话,那一刻,历史的车轮开始滚滚…

    2025-09-15
  • 自动化仓储(AS/RS)选型“避坑”指南:那些供应商不会告诉你的真相

    去年有个项目,差点被AS/RS搞到崩溃。明明方案评审时一切完美,上线后堆垛机三天两头报错,WMS和WCS像两个吵架的夫妻,数据死活对不上。那一刻我才明白——自动化仓储不是买设备,是买一个持续烧钱的系统工程。 说实话,国内做AS/RS的厂商少说也有上百家,但真正能让你睡安稳觉的,抱歉,一个巴掌数得过来。很多用户只盯着单台堆垛机的价格,却忽略了背后隐藏的集成成本…

    2026-06-17
  • 铣削加工避坑指南:一位老工艺师的车间笔记

    选刀:贵的不一定对,但便宜的肯定有坑 干铣削,第一步就是选刀。刀选错了,后面参数调死也没用。我见过不少新手,上来就买最便宜的国产刀片,觉得反正都是硬质合金,能差到哪去?结果呢,寿命只有大牌的三分之一,加工出来的面光洁度还差。 算总账,其实更贵。 但也不是一味追求进口。比如加工铝合金,有些国产PCD刀片性价比极高。关键是搞清楚你主要切什么材料。钢件、不锈钢、钛…

    2026-06-23
  • 机器人技术:重塑人类生产生活的重要力量

    机器人技术作为现代科技领域的重要分支,历经数十年发展已从实验室走向实际应用场景,深刻改变着生产模式与生活方式。其核心价值在于通过精准执行指令、持续高效作业以及适应复杂环境的能力,弥补人类在体力、耐力和精度方面的局限,成为推动产业升级与社会进步的关键动力。从工业流水线上的机械臂到家庭中的服务机器人,从医疗领域的手术辅助设备到科研探索中的无人探测器,机器人的形态…

    投稿 2025-09-04

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息