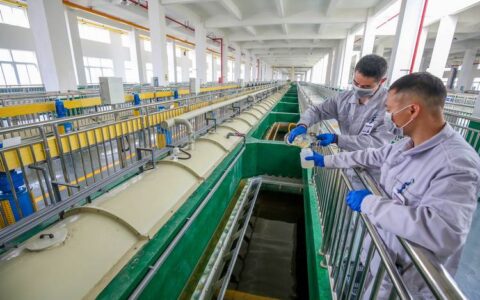
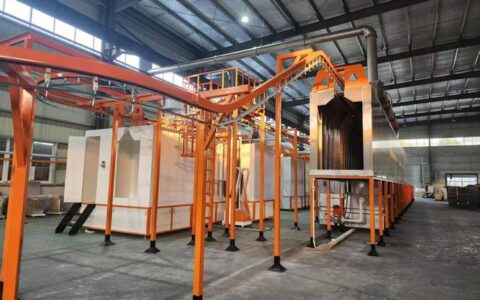
从入行到现在,搞阳极氧化快二十年了。说实话,这玩意儿看着简单——通电泡酸水嘛,但做起来才知道,细节决定生死。今天想跟你聊聊那些年我踩过的坑,还有我总结的保命法则。没准你正为某个问题头疼呢!对吧?
选对氧化类型,已经是成功一半
很多人一上来就问“阳极氧化多少钱一公斤”,却忘了问自己:我要的是哪种氧化?普氧?硬氧?还是瓷质氧化?不搞清楚这个,报价毫无意义。我见过太多案例,报价时按普氧,结果客户要的是硬质氧化,硬度不够,报废赔钱。💡 我的建议:先明确功能需求,再谈价格。

普通硫酸阳极氧化,膜厚一般在10-20微米,主要为了装饰和一般防护。而硬质阳极氧化,膜厚可以到50微米以上,硬度堪比工具钢,用在飞机起落架、液压活塞这类重载部件。但是!硬氧有个致命缺点:它会吃掉工件尺寸。因为氧化膜是在基体表面向外生长,同时也向内渗透一部分,但向外增长的比例大于向内渗透。这导致精密件在硬氧后尺寸超差,尤其内孔和螺纹。记得有一次,一个客户的6061铝合金液压阀体,没预留尺寸余量,硬氧完螺纹直接拧不进去——整批报废。那是我职业生涯最惨痛的教训。❗
所以,务必在图纸上标注清楚:硬氧后尺寸,还是硬氧前尺寸?需要留多少余量?经验值:对于硬氧,平均单边尺寸增加约为膜厚的50%~60%,但具体还跟合金牌号、槽液成分有关,最好做工艺试验。
染色和封孔:漂亮脸蛋下的隐忧
阳极氧化膜的多孔性,让它能吸收染料。染成各种鲜艳的颜色,黑、蓝、红、金,那叫一个漂亮。但你知不知道?染料进了孔,如果不封好,颜色很快就会褪,而且耐磨性极差。有些小厂为了省成本,用冷封孔剂,连热封孔都不用,或者封孔时间不够,出来的产品用手一摸就掉色!简直荒谬。

真正靠谱的做法是什么?对于装饰性氧化,我强烈推荐采用电解着色+热封孔或中温封孔。电解着色是通过在孔底沉积金属离子,耐磨性远好于有机染料。如果是必须染色,那么一定要用耐晒等级高的染料,并且严格执行封孔工艺:比如沸水封孔至少30分钟,或者醋酸镍封孔。✅ 另外一个容易忽视的点:染料和封孔剂的兼容性。某些染料会与封孔剂反应导致色斑。所以小批量试产必不可少。
问:我的阳极氧化件在紫外线照射下褪色很快,是不是封孔没做好?
答:褪色主要有两个原因:一是染料本身的耐光牢度差,二是封孔质量不佳。如果是染料问题,换用金属络合染料或者无机颜料;如果是封孔,检测一下封孔度(如磷酸-铬酸浸渍试验)。记住,封孔不完全,紫外线直接照进孔隙,染料分子很快降解。有时候,即使封孔合格,但长期户外曝晒,建议用阳极氧化后喷涂透明漆的复合处理。
问:为什么硬质阳极氧化膜颜色经常不均匀,有的地方深灰有的地方浅灰?
答:这太常见了!硬氧膜的颜色受合金成分、电流密度、槽液温度影响巨大。含硅高的铝合金,比如A356,氧化膜会偏黑甚至发灰白,不均匀。如果槽液温度控制不好,靠近冷却管的地方温度低,膜偏厚色深,远离的地方则相反。想要均匀,必须加强槽液搅拌和控温,或者用脉冲电源。另外,不同批次的铝材也可能有色差,所以最好同一批次做一个色板比对。
人机料法环,一个都不能少

阳极氧化最烦人的,就是质量问题波动大。今天氧化好好的,明天就出白斑、黑点。怎么回事?一般都要从“人机料法环”去排查,听起来很教条,但真就是这个理儿。
先说料:铝材成分是关键。2024、7075这类超硬铝,铜含量高,阳极氧化特别容易出问题,膜层疏松多孔,耐蚀性差。最好用5系、6系铝。有些供应商以次充好,牌号不对,氧化出来就躺枪。
再说法:前处理!很多人都栽在前处理上。除油不净,碱蚀不到位,化学抛光出光不好,直接导致膜层结合力差、起泡、斑点。我的原则:宁可多花半小时在前处理,也不冒险。💪
最近两年,环保压力大,很多厂上了所谓的“无镍封孔”工艺。效果怎么样呢?说实话,我不太放心。虽然有些国外的无镍封孔剂通过了测试,但国产的鱼龙混杂。我们厂尝试过一种无镍常温封孔剂,中性盐雾试验结果比传统沸水封孔差了不止一个等级,后来老老实实换回中温镍封。创新是好事,但可靠性是底线。
问:听说阳极氧化废水很难处理,你们怎么搞的?
答:是的,含酸、含铝、含重金属镍。我们上了中和沉淀+膜过滤+离子交换系统,现在能做到部分回用,但运行成本高得吓人。对于小厂,这个坎可能就过不去。不过政策趋严,必须达标。还有个趋势是开发无镍无害封孔,以及废水零排放工艺。这条路还长。
总之,阳极氧化不是买台整流器、挖个槽子就能干的事。它需要长期的实践积累和对工艺的敬畏。如果你刚开始接触,我的建议是:多跟有经验的老师傅交流,别只看书本数据。有时一条经验能帮你省下几十万损失。
看到这里,你可能觉得这行水太深。确实!但这也是它的魅力所在。每一次问题解决,都是认知的升级。最后提醒一句:千万别贪图便宜找不靠谱的加工厂,否则你会付出多几倍的代价去补救。到时候可别怪我没提醒你哦!
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:阳极氧化那些坑:一个老工艺人的血泪经验 https://www.dachanpin.com/a/tg/55014.html