选刀:贵的不一定对,但便宜的肯定有坑
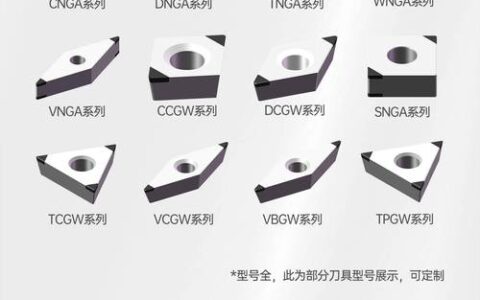
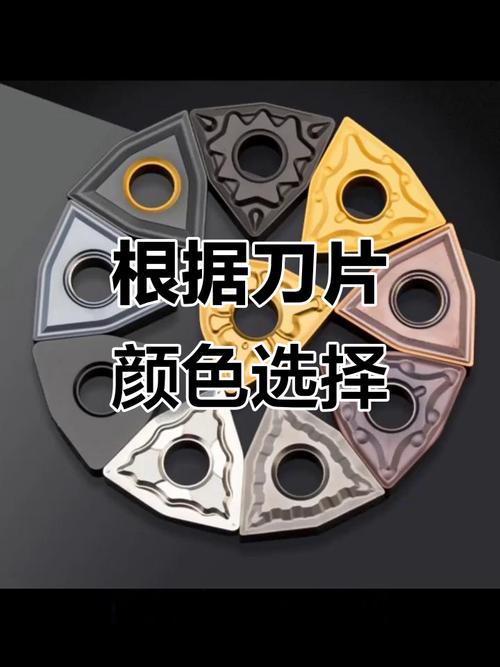
干铣削,第一步就是选刀。刀选错了,后面参数调死也没用。我见过不少新手,上来就买最便宜的国产刀片,觉得反正都是硬质合金,能差到哪去?结果呢,寿命只有大牌的三分之一,加工出来的面光洁度还差。 算总账,其实更贵。
但也不是一味追求进口。比如加工铝合金,有些国产PCD刀片性价比极高。关键是搞清楚你主要切什么材料。钢件、不锈钢、钛合金、铝合金,对刀具的槽型、涂层要求天差地别。
还有,刀柄系统!很多人忽略。HSK、BT、SK,怎么选?说实话,高速加工必须用HSK,刚性足,动平衡好。普通三轴机,BT40也够用。但别贪便宜买不知名小厂的刀柄,精度不保,振刀振到你怀疑人生。
切削参数:教科书上的“理想值”为何总翻车?
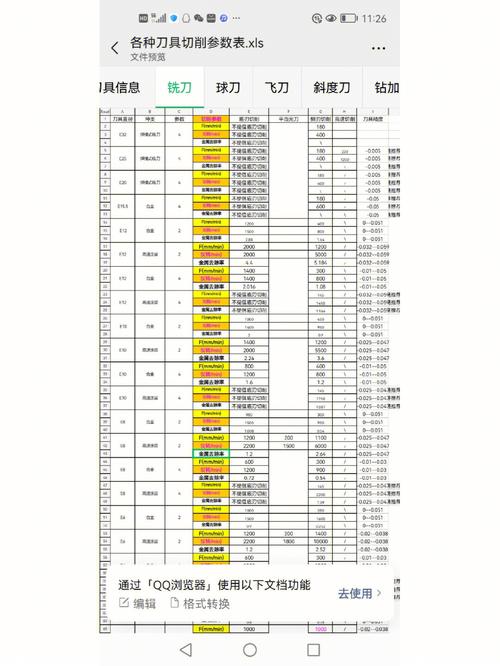
我记得有次,加工304不锈钢,按刀具样本给的参数,线速度80m/min,每齿进给0.05mm。结果刚切十分钟,刀尖糊了,严重积屑瘤。崩口了,差点伤到人。
那些数据,是在特定工况下测的——稳定装夹、刚性机床、最佳冷却。实际车间里,你的工件可能悬伸太长,或者压板只是勉强压住。这时候必须降参数。我的经验是,遇到长悬伸,径向切深先减30%,转速也降低点,走刀反而可以稍大,避免啃切。
还有个诀窍:听声音。平稳的切削声是持续的“沙沙”声。如果出现尖叫或间断的撞击声,八成是参数不对或者刀钝了。停机检查,别再盲目继续。
说到冷却,高压内冷现在是标配,但很多小厂还在用外淋冷却液。加工钛合金、高温合金时,没有高压内冷几乎没法干——热量排不走,刀立马就完蛋。如果实在没条件,试试微量润滑(MQL),至少对铝合金有点用。
常见问题实战解答
问:我加工一批45钢零件,铣方肩时总出现振纹,换了新刀也解决不了,什么原因?
答:八成是刀柄或夹具刚性不足。你先检查一下刀具悬伸是不是太长了?尽量缩短。不行的话,用强力铣刀,主偏角90度会加大径向力,容易振,试试换成圆鼻刀或者采用坡走铣方式。另外,看看工作台下面有没有间隙,塞铁调紧点。这些细节容易被忽略,但影响巨大。
问:最近尝试高速铣削石墨电极,粉尘太大,怎么防护?
答:石墨加工必须用专门的干式除尘系统,那玩意儿粉尘极细,导电,吸进机床电气柜就麻烦了。主轴要有气密封,防止粉尘侵入。刀片要用金刚石涂层,寿命长。还有,切记口罩必须是防尘级别,普通口罩根本挡不住。
工艺规划:别让走刀路径害了你
说说刀路。CAM软件自动生成的路径有时候很傻的,你得干预一下。比如型腔加工,螺旋下刀还是斜线下刀?斜线下刀对刀具冲击小,但很占地方。窄槽加工,直接插铣可能更快,而且避免刀具偏摆。我见过有人用层切法搞一个深窄槽,刀都挤断了。
还有个容易忽视的:顺铣还是逆铣。数控铣床一般用顺铣,稳定,表面质量好。但精加工时,对于薄壁件,如果顺铣产生让刀,可以试试逆铣,让切削力把工件压向夹具,反而不变形。不过逆铣对丝杆间隙敏感,老机床慎用。
工时估算也很重要。报价高了吧,接不到单;低了吧,自己亏死。我通常这样算:粗加工体积去除率,精加工面积来计算。然后把换刀、测量辅助时间加上20%余量。经验公式到处有,但最好还是自己车间积累一个数据库。
自动化与智能制造趋势
现在都讲数字化车间。铣削加工这块,我看到最实用的就是刀具寿命实时监控系统。通过主轴功率数据,可以预测刀具磨损,自动换刀。比依据件数换刀靠谱多了。
还有在机测量探头,能自动找正坐标系,检测尺寸。以前对刀靠手摇,现在一键完成,精度还高。不过,这些改造投入不小,小厂得算回报周期。不是所有先进的东西都适合自己。
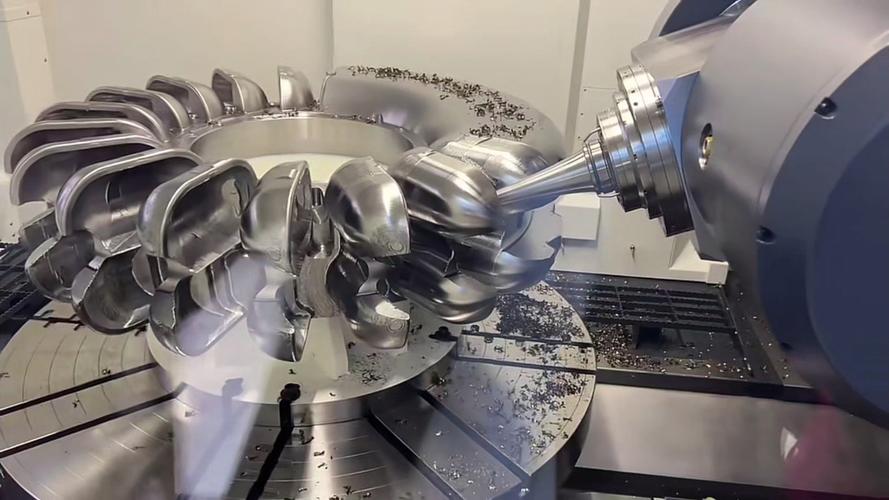
上面也提到了五轴。五轴机价格是贵,但真的省人工,复杂零件一次装夹能搞定多个面,位置精度有保证。只是编程门槛高,后处理不好搞,就容易撞机。所以人才也是个瓶颈。
好了,今天聊了不少。都是平时干活的体会。铣加工这东西,说简单也简单,说复杂,一辈子都学不完。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铣削加工避坑指南:一位老工艺师的车间笔记 https://www.dachanpin.com/a/tg/61796.html