防错技术(Poka-yoke):别再靠工人瞪大眼睛了,这些巧妙结构才是真正的质量守门员

我上个月去一家汽配厂,看见操作工把零件装反了——结果整批退回,老板脸都绿了。这事儿其实特别常见,对吧?人不是机器,总会走神、手抖、犯困。但工业上有个说法:绝对不能把质量寄托在人的“认真”上。得靠设计,靠一种叫Poka-yoke的玩意儿。 说实话,刚接触这词儿的时候我觉得挺玄乎。不就是防错吗?弄个传感器、写个程序就完了。后来才明白,真正的Poka-yoke是刻在工装模具里的直觉。让你想错都错不了。

根源:新乡重夫的那一巴掌

根源:新乡重夫的那一巴掌
根源:新乡重夫的那一巴掌
上世纪六十年代,丰田的工程师新乡重夫被不良品搞烦了。他琢磨:能不能在过程中直接掐死缺陷?这就诞生了“防呆”理念。日语Poka是疏忽,yoke是避免。合起来就是防住无意的错误。注意,是无意错误,不是故意破坏。所以系统针对的是人的本能局限——累了、忘了、没看到。别测试人性。 早期最经典的案例:开关按钮的防误触盖。你得先掀开盖子才能按,就这么一个塑料片,让核电站里少出多少事故。还有SIM卡槽的缺角设计,方向不对根本插不进去。这些看似小儿科的东西,背后是深刻的工程心理学:强制正确。

现代车间:机械防错从未过时

现在都在谈智能制造,传感器、AI视觉,搞得花里胡哨。但你走进一线,会发现最可靠的还是那些傻大黑粗的机械结构。限位块、导向销、不对称定位孔。它们有一个共同点:零响应时间,不出bug。 我见过一个注塑模具上的防错,简直绝了。产品有个小凸台,模具上就做个对应的凹坑,反过来放?根本合不上!合模时“咔”一下——不是打坏模具,是根本动不了。就这么个简单的销子。救了一整条产线。 ✅ 接触法:用形状、尺寸、位置来阻止错误。比如USB接口那种单方向。 ✅ 固定值法:检查数量、重量、长度是否在设定范围。比如螺栓拧紧计数,少一颗报警。 ✅ 动作步序法:规定顺序,跳过一步就停机。比如必须双手按下启动。 不过话说回来,传感器加多了也有问题。工人会烦。有次我给一条装配线装了六个接近开关,操作工直接把检测头用胶带糊上了——他说老是误报。我懊恼了半天,后来改用了一个视觉定位,成本高了三倍,但人家不抱怨了。这事儿教育我:防错不能增加操作负担。
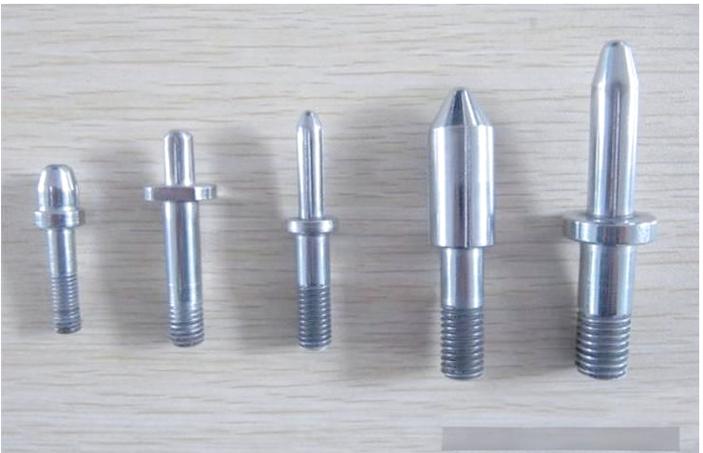
注塑模具不对称定位防错销特写
注塑模具不对称定位防错销特写
问:小批量多品种的生产,防错是不是不合算?每次换型要改工装,太贵了。 答:恰恰相反。小批量换型频繁,人最容易出错。你不需要全自动化,用点巧劲:比如快速切换的定位板,用颜色和形状区分不同型号的夹具。成本几十块钱,效果立竿见影。我见过一个做线束的厂,端子压接模具上贴个鲜明对比色的型号标签,换模时间从十分钟降到两分钟,关键是再也没用错模具——那可是以前每周都发生的低级事故。

防错技术的黑暗面:别让它变成新风险

任何好东西用过头就会变味。有的工程师患上“防错强迫症”,恨不得把每个动作都锁死。结果把操作工变成了机器人,创造力全无。还有更危险的:安全防错失效!比如双手启动按钮的继电器焊死,光幕被短接。这些可是要命的。 ❗ 定期点检防错装置,纳入TPM维护计划。 ❗ 防错本身也需要自诊断:传感器断线了,系统应该立即停机报警,而不是默默失效。 ❗ 设计时考虑fail-safe:防错器件失效时,设备应停在安全状态。 再讲一个案例:冲压机用光栅保护人手。一次光栅的发射端被油污糊住了,居然没报警——因为PLC只检测接收端是否收到信号,发射端脏了接收不到就默认为无人遮挡。结果差点出事。后来我们加了一个发射强度监测回路,才算真正防住了错。这叫防错的防错,绕口吧?但必要。
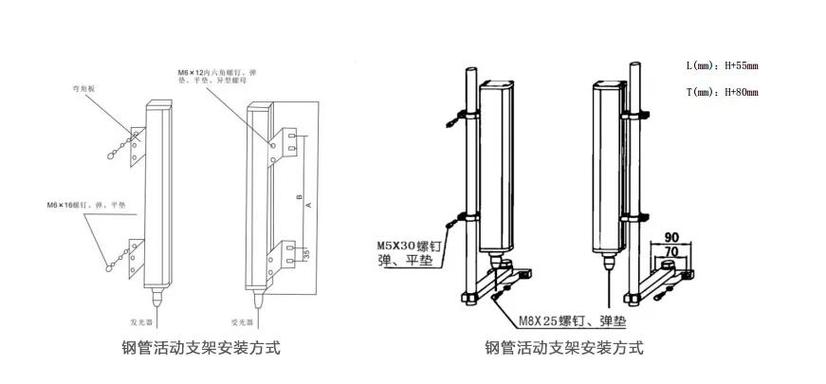
冲压机安全光栅防错安装示意图
冲压机安全光栅防错安装示意图
问:防错技术和SPC、5S这些工具有什么关系? 答:它们是搭档。5S让现场一目了然,异常容易暴露;SPC靠数据说话,告诉你过程稳不稳。但最终要防止缺陷产生,还是得靠Poka-yoke挡一下。你可以把SPC看作侦察机,Poka-yoke是自动拦截导弹。没有导弹,侦察到了也晚了。 我在德国见过一个装配站,工人拿取零件时,料架的每个格子都有重量传感器。系统知道这个工序该拿哪个零件,拿错了或者多拿了,灯就变红,而且工具拧紧枪自动锁死。想装错?门都没有。那个工作站每年产几十万台,连续三年零缺陷。靠的就是这套顺序防错与重量验证的连环计。 所以说到底,防错技术不是一套设备清单,是一种思维方式。从设计开始,问自己:这个地方可能会怎么出错?能不能加个简单的结构让它出不了错?如果做不到,退一步:能不能在出错后立即发现并停止?这才是务实的态度。别总想着事后检验,检验出来的废品已经是损失了。 下次你去车间,如果看到一个工装让你闭着眼睛都装不错,那就是最好的Poka-yoke。省心。💡

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:防错技术(Poka-yoke):别再靠工人瞪大眼睛了,这些巧妙结构才是真正的质量守门员 https://www.dachanpin.com/a/tg/55053.html
赞 (0)
工业装配:别再只盯着节拍数了,扭矩衰减才是那个无声的炸弹
上一篇 2026-06-04 00:31:41
标准作业程序(SOP)为何在智能工厂里愈发重要?
下一篇 2026-06-04 00:33:42

相关推荐

  • 为什么工厂智能化改造,绕不开5G专网(工业)

    上个月跑东莞大岭山的汽配加工厂,跟老板聊天,他拍着桌子跟我吐槽,去年花三百多万上了八台AGV自动运料,头一个月就因为网络掉线撞坏两套冲压模具,损失小二十万,停线三天,订单都差点交不出来。 问题出在哪?不是AGV不行,是网络拖了后腿。 为什么工业场景,公网普通Wi-Fi都顶不住 公网是给普通人刷视频发微信设计的,说白了,人等个两秒加载没什么,工业设备不行啊。焊…

    投稿 2026-08-27
  • 二维码(工业追溯):为什么我们花三百万搞MES,最后还是在产线丢了个二维码?

    一个“老工业”的困惑 上周去了趟宁波,一家做汽车传感器的二级供应商。老板领我参观产线,一脸自豪:“王工,你看我们这条线,去年刚投了MES,每个工位都有平板。” 我瞟了一眼操作工的动作——工人在贴标签,然后拿着扫码枪“哔”一下,但这个码?居然是一张张提前打印好的A4不干胶。二维码是糊上去的。😓 我问他,这码能追溯啥?他说可以查到哪个工位干的。我继续问,那用的哪…

    2026-06-16
  • 钣金加工降本提效:老厂摸索出来的实战干货

    上个月跑东莞大朗调研,蹲在一家开了18年的钣金加工厂车间里吹了一下午风扇,老板烟扔了一地,吐槽得停不下来。现在订单量没降多少,利润越做越薄,客户要精度高,还要交货快,报价压得比钢板还平,稍微有点错就全扣钱,不少开了十来年的小厂说关就关了。其实不是行情不行,是很多人还在按十年前的老办法做。 九成钣金加工的额外成本,都出在前期设计 很多客户过来,甩个3D图就说按…

    投稿 2026-08-23
  • 故障诊断的“玄学”与科学:当老师傅的耳朵遇上机器学习

    那天半夜三点,生产线突然停了。PLC屏幕一片血红——“伺服驱动器故障”。值班的小王差点把键盘砸了。这要是搁十年前,只能等老师傅从被窝里爬出来,打着哈欠,摸一摸,听一听,再骂一句:“这玩意又他妈过热了。” 现在呢?小王打开平板,调出振动频谱图。3号轴不对头,一倍频尖峰,二倍频上扬,典型的对中不良。他长舒一口气,但随即又皱起眉——历史数据里,这个特征上周就出现过…

    2026-06-06
  • 别把六西格玛(DMAIC)做成凑数项目:一线制造场景下的落地避坑指南

    上周在苏州某汽车零部件厂蹲现场,看到质量部的小周抱着半人高的A4纸哭丧脸——那是他们耗了3个月做的六西格玛(DMAIC)项目报告,最后评审的时候被厂长直接扔回桌上:”你们这堆数据,能解决上个月冲压件毛刺超标的问题吗?”小周委屈,说每个阶段的交付物全按咨询公司给的模板填了,定义阶段写了项目章程,测量阶段攒了300组样本数据,分析阶段做了…

    投稿 2026-11-02

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息