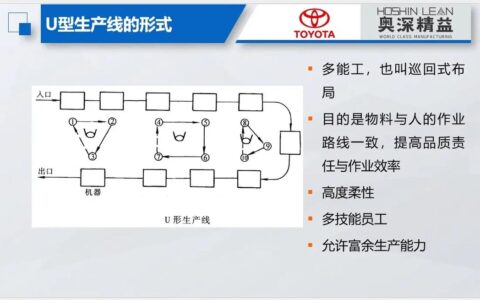
说实话,第一次看见单件流产线的时候,我头皮发麻。那是2008年,在东莞一家电子厂。整条线像条僵硬的蜈蚣,每个工位只堆一个半成品——你没看错,就一个。而隔壁的传统产线堆得跟小山似的。当时我心想:疯了吗?万一哪个工位卡壳,整条线不就完蛋了?节拍时间卡得死死的,员工连上厕所都得举手申请替位。十几年过去,我走访过上百家工厂,亲手改造过十七条产线,现在回头看,单件流带来的那种恐惧,恰恰是它最迷人的地方。

它不是魔法,是一种反直觉的工厂哲学。核心很简单:连续流,让产品从投料到成品,一个接一个地流动,中间不允许堆积。在制品(WIP)被压到极限低,最好就是一只手数得过来。听起来反人性,对吧?但正是这种反人性,把问题暴露得干干净净。批量生产的时候,不良品能藏在下层托盘里一整天;单件流呢?下一工位过不了三十秒就会扯嗓子喊:“谁干的?螺丝歪了!” ——拉动式生产的威力就在这里,后工序像饿狼一样盯着前工序,倒逼质量。
单件流,不就是“一个流”吗?
圈内总有些人把它神化。好像只要把设备U形摆开,搞个柔性生产单元,就万事大吉。荒谬!我曾在苏州见过一家汽车零部件厂,花三百万改造单件流,结果产能反降20%。问题出在哪?切换时间。他们产品有七十多种,冲压模具换一次要四十分钟。单件流这种模式,要求频繁切换,你换模的时间都够隔壁批量线做完一整批了。那怎么办?后来他们搞了SMED快速换模,才勉强把切换压到九分钟。
所以,单件流绝不是硬件摆放的问题。它是系统问题。得先解决均衡化生产,让订单起伏别太癫狂。否则,今天做A型号,明天做B型号,单件流线就变成灾难现场。

问:单件流真的适合所有产品吗?答:哈哈,问到命门了。绝对不适合。像大型注塑件,模具冷却就要一分钟,你硬搞单件流,设备利用率会低到财务杀人的地步。这类产品适合小批量流,或者干脆用周转批量去平衡。单件流最理想的场景是装配线、电子组装、服装缝制这些手工作业占比高的工序。不过,近年来有些钣金厂也在试行,效果惨烈,除非你有激光切割和折弯无缝联动,不然就是烧钱。💡 一个判断准则是:如果自然节拍超过五分钟,或者设备瓶颈极其明显,那就别犟了,换成其他精益生产工具。
挑战:当理想撞上现实
最让人恼火的,是人的问题。你给员工说单件流能减少搬运浪费,他们看你的眼神就像看外星人。在杭州一家家电厂,我推过U型线,结果老员工集体消极怠工。为什么?因为原来批量堆料,他们可以偷闲聊天;现在一个坑连着一个坑,神经绷得死紧。😤 后来怎么解决的?不是靠钱,是靠多能工培养。让每个人会三个以上工位,轮流做,枯燥感就降低了。还有,必须引入安灯系统,线上任何人有权利拉绳停线——这需要管理层极大魄力。真的,很多厂长口头上说停线,真停了又跳脚骂娘。
数据不会说谎。那家厂推行半年后,在制品库存降了83%,交付周期从9天缩到2.1天。可即便如此,至今还有两个老员工见我就白眼睛。单件流,从来不是什么皆大欢喜的童话。它剥皮见骨,把懒散和遮掩全抖落出来。❗ 老板若没有壮士断腕的准备,千万别碰。
2024年了,单件流还能玩出什么新花样?

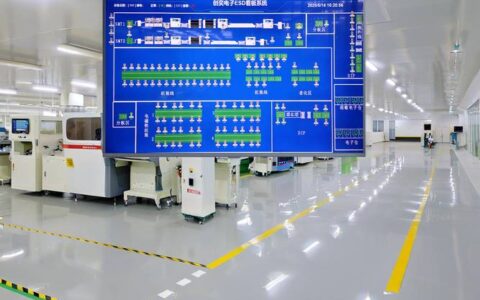
最近在深圳,我见到一条让我震惊的单件流线——和数字化彻底焊在一起。每个工件托盘都带RFID,MES系统实时监控工序平衡。一旦某个工位堆积超过预设值(他们设了两个),系统自动调整后面工位的节拍,甚至通知保全工提前就位。这哪是单件流?简直是活的生命体。
还有,视觉识别的应用简直离谱。以前靠人眼检查,单件流容易漏检;现在摄像头一扫,0.2秒判定,不良品直接踢出主轨道。⚠️ 不过我也得泼盆冷水:这类系统上线成本不低,五十万起步,而且对产线稳定性要求极高。一个传感器故障,全线瘫痪。所以,别盲目上,先从价值流图分析着手,砍掉多余的迂回,再谈数字化。
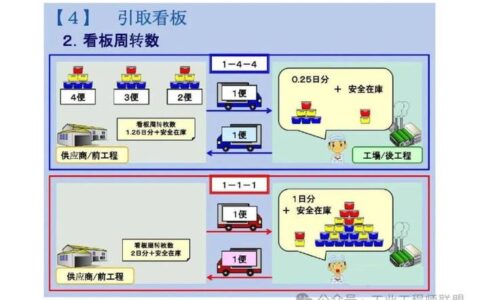
问:实施单件流最大的障碍是什么?是技术吗?答:不是技术。是思维。我见过太多工厂,硬件到位了,管理逻辑还停留在批量时代。比如,仓库依然按大批量齐套发料,产线前端堆满,后端饿死。单件流要求物料配送也单件化,甚至要水蜘蛛定时巡线送料。这牵动采购、仓储、计划整个链条。有一次,我逼一个计划经理把周计划改成日计划,他当场拍桌子:“疯了吗?日变动十几次,电脑都炸了!” 可后来他们挺过来,库存周转率翻了三倍。说到底,技术能买,思维模式买不来。✅ 想成功,就得从老板开始重构认知,否则一切都是白搭。
走过这十几年,单件流于我,早已不是书本上的概念。它是一把锋利的手术刀,划开工厂浮肿的脂肪,露出血淋淋的肌肉。疼痛,但有效。如今,有人鼓吹工业4.0全自动化,仿佛单件流过时了。可笑。自动化的基础正是稳定流程,而单件流恰恰是逼你稳定。没有它,数字化就是沙滩上的城堡。所以,如果你工厂在制品堆成山、交期靠编造,就别折腾那些花哨的了。从单件流开始,一条U型线,十个工位,把它跑顺,比什么系统都管用。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:单件流的苦与乐:一位老工业人的现场告白 https://www.dachanpin.com/a/tg/55105.html