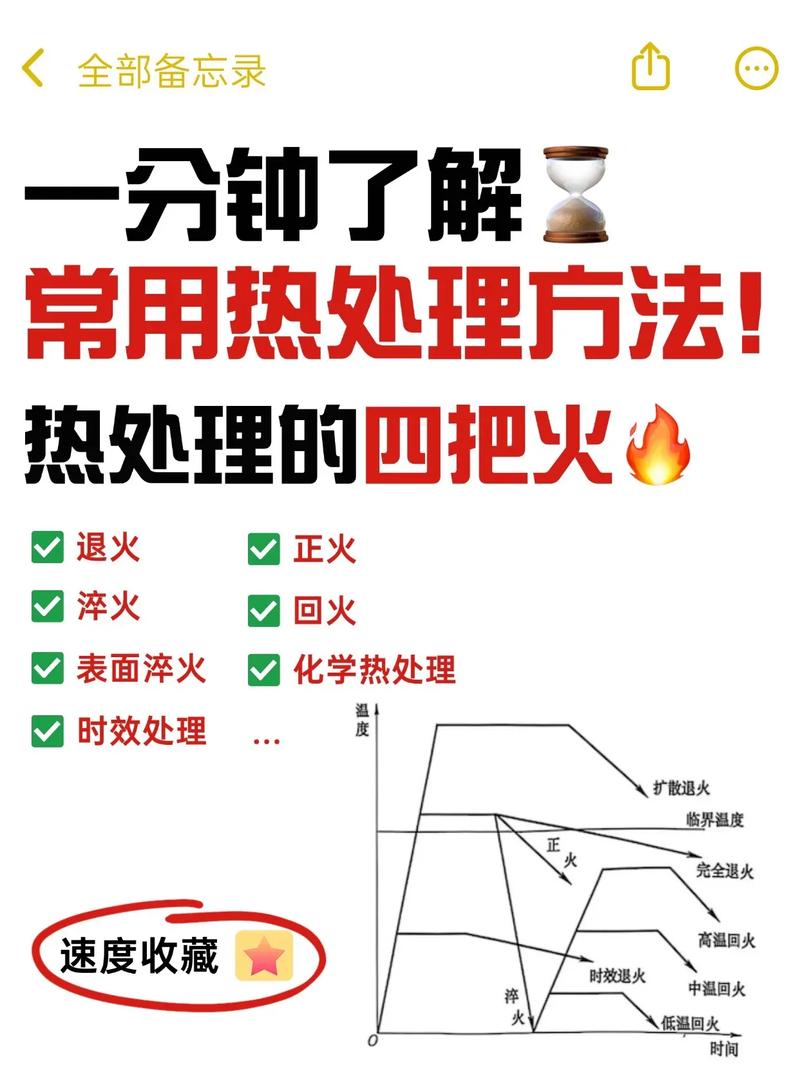
热处理变形老搞不定?淬火、回火里的那些猫腻,一次说透

干机械的,谁没被热处理坑过?——辛辛苦苦加工到微米级的轴,一进炉子,出来弯得他妈都不认识。硬度是够了,尺寸全废,那感觉,想砸炉子。说实话,热处理这玩意儿,一半是科学,一半是玄学。你按着教科书一步步来,它照样给你颜色看。但话说回来,这么多年摸爬滚打,我发现很多“玄学”其实还是没搞懂里面的门道。
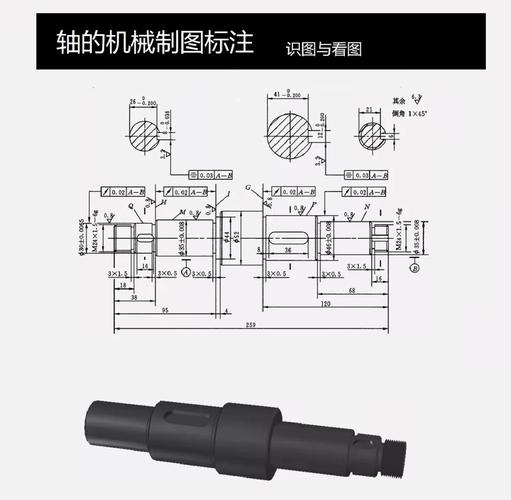
热处理后轴类零件弯曲变形示意图
热处理后轴类零件弯曲变形示意图

别怪淬火油,先查你的加热均不均

别怪淬火油,先查你的加热均不均
别怪淬火油,先查你的加热均不均
加热是第一步。很多人只盯着冷却速度,却忘了炉子里那点温差就能让你的工件“未淬先弯”。特别是长轴、薄片,进炉时摆放不合理,局部过热——得,后面再怎么补救都白搭。我们车间之前有批模具,怎么淬怎么裂,金相看了半天没毛病,最后发现是热电偶位置不对,显示850℃实际有地方都过900了。你说气人不气人?所以,装炉方式、升温速度、预热台阶,每一项都能要命。 问:我一根直径30、长500的轴,45钢,油淬,出来径向跳动能有0.5,除了校直还有啥招? 答:校直是治标,而且残留应力后面还会变形。你试试这样:先做正火预处理,消除加工应力;加热时分两段,550℃等温1小时再升到830℃;淬火时竖直入油,尽量别晃。另外,油温也得控好,60-80℃比冷油变形小得多。如果还不行,考虑换水溶性淬火剂,冷速可调。但这些都不如从设计端就避免尖角和壁厚突变——结构设计才是抗变形的第一关。

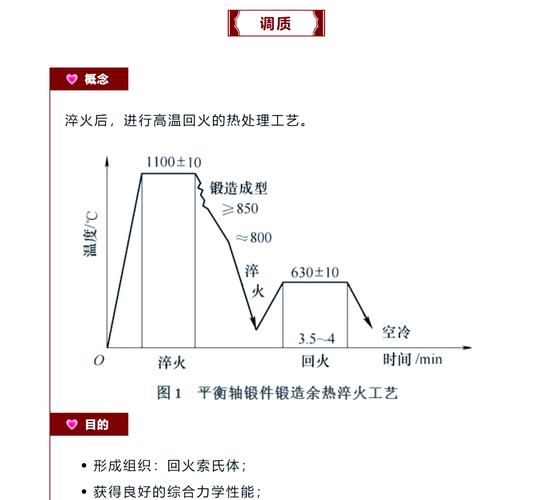
回火,你以为只是烤一烤?

回火是很多人的盲区。反正硬度要降点,那就回久一点、温度高点……大错特错!回火脆性听过没?某些钢种在250-400℃区间回火,冲击韧性断崖式下跌。要是你用错了区间,零件一受力就脆断,比淬裂还吓人,因为那是延迟失效,发到客户手里才出问题,赔都赔不起。还有回火次数,高速钢要三次回火,少一次,残余奥氏体转变不完全,硬度直接掉洛氏三四度。这事儿我吃过亏。现在每次回火,我都在炉边挂个牌子:“别提前开炉门,等自然冷透!”——谁手贱我跟谁急。
回火炉中工件缓慢冷却过程
回火炉中工件缓慢冷却过程

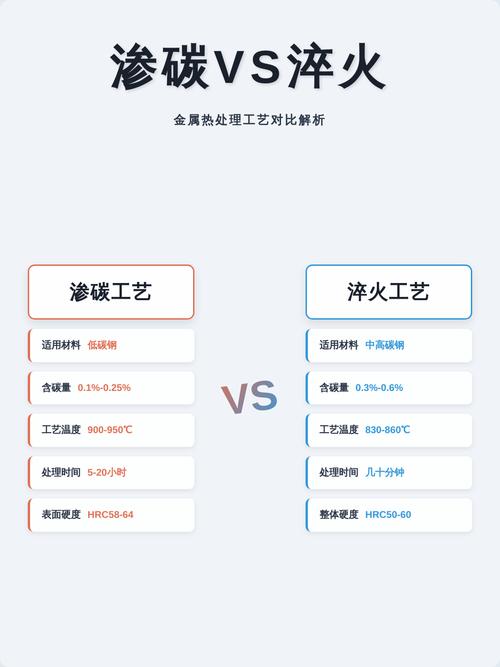
表面硬化那些事儿:渗碳 vs 氮化 vs 感应淬火

表面硬化那些事儿:渗碳 vs 氮化 vs 感应淬火
变形控制另一个思路:别整体淬火,只让表面硬。渗碳淬火其实变形也不小,但通过后续磨削可以修正。氮化变形就小很多,因为它温度低(500多℃),而且不需要急冷。但氮化层薄,承载能力不如渗碳。感应淬火变形更可控,局部加热嘛,但形状复杂的干着急。我最近就碰到一个棘手活儿:内花键套,要求花键耐磨,但整体不能变形。渗碳淬火后缩孔量没法精准预估,磨齿成本又高。最后用了离子氮化,虽然周期长,但变形量在2丝以内,完全满足装配。值得!💡这里有个窍门:氮化前做一次稳定化回火,把加工应力先释放掉,氮化变形能再降一个数量级。 问:盐浴氮化(QPQ)和气体氮化,哪个更抗变形? 答:两者温度差不多,变形量都小。但QPQ有盐浴的均匀性优势,复杂形状工件里外硬度更一致。不过QPQ后表面光滑,如果后续还要配合,得考虑尺寸变化方向,因为QPQ会增加几微米的化合物层。气体氮化可控性更强,白亮层厚度好调节。怕变形的薄壁件,首选气体氮化,炉内支撑做好,基本不用再加工。但是,QPQ的耐蚀性是真牛,盐雾试验能撑几百小时,气体氮化比不了。看你的失效模式是磨损还是腐蚀来选。

真空热处理:贵,但省心?

真空热处理:贵,但省心?
真空热处理:贵,但省心?
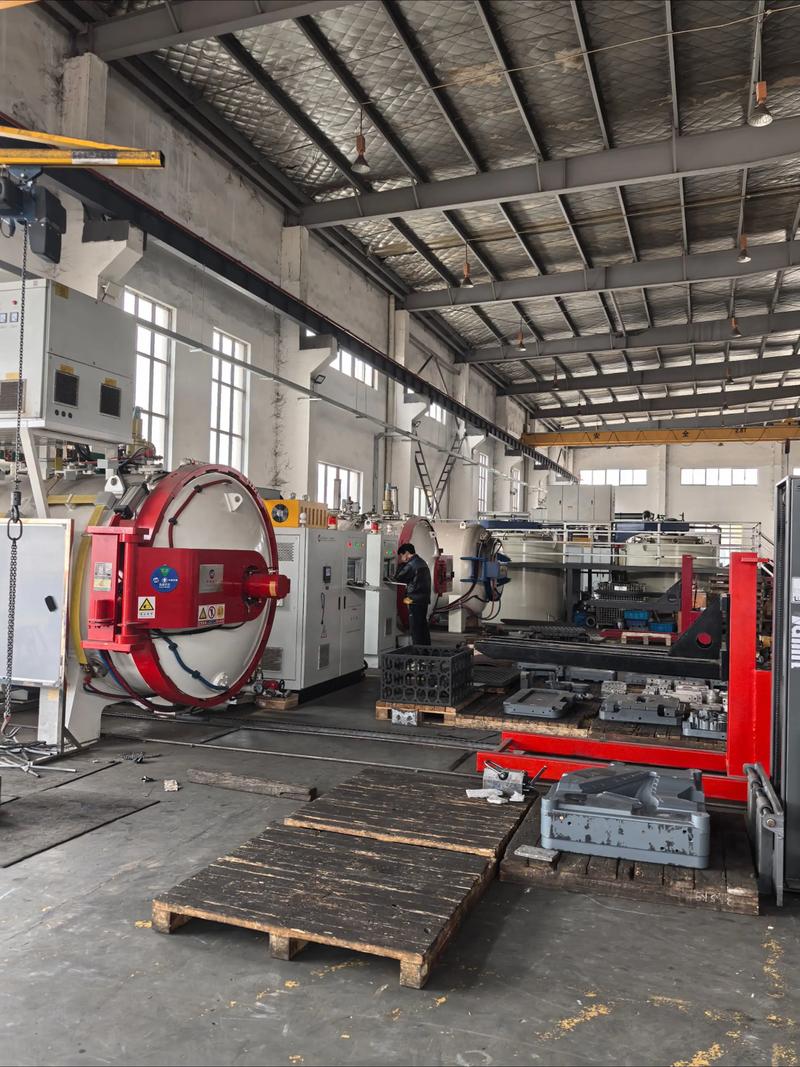
现在环保压力大,很多厂上真空炉。真空淬火变形确实小,因为加热缓慢,辐射传热,没有氧化脱碳,而且高压气淬冷速均匀。但别以为扔进去就不用管了。我还是见过真空淬火变形的——装炉时工件悬空不够,底部接触料盘的部分冷速慢,上下硬度差出2HRC。还有,气淬时气压、风机转速设定,直接影响冷却曲线,玩不好还不如油淬。不过,对于模具钢,真空热处理配合深冷处理,简直是神器。D2钢冲模,真空淬火+深冷+三次高温回火,寿命翻倍。我每次看着真空炉上热得快、下热得慢的控温曲线,心里都踏实多了,就像煮方便面精准掐秒一样。 热处理是个系统工程,从设计选材、冷加工到加热冷却,环环相扣。别总盯着硬度计打出来的那几个数,多看看金相,多思考应力。有时候,放慢一点,预热充分一点,让它在炉子里多待半小时,最终精度反而更高。这行干久了,人都磨得没脾气了……但每次看到完美的组织和零变形,还是忍不住乐出声。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:热处理变形老搞不定?淬火、回火里的那些猫腻,一次说透 https://www.dachanpin.com/a/tg/55532.html

赞 (0)
表面处理选型指南:为什么最贵的方案往往最省钱?
上一篇 2026-06-05 06:03:45
电镀老司机踩过的那些坑:从入门到跳过坑,就是高手
下一篇 2026-06-05 06:42:44

相关推荐

  • 循环制造:从废料池里挖出来的制造业新蓝海

    上个月跑珠三角佛山的五金加工产业园,踩了满脚灰,却撞见了真东西。有家做汽车铝合金悬挂铸件的厂子,去年院子里堆了快两千吨浇铸剩下的冒口、废坯,本来打算按废铝价贱卖,今年年初改了循环制造线,直接把这些废料放进专用坩埚回炉,除渣提纯之后,浇出来的新铸件精度误差控制在0.02毫米以内,完全符合主机厂的要求。算下来,每吨成品成本比用新铝锭省了38%,碳排放直接砍了72…

    投稿 5天前
  • 藏在零食罐里的小秘密

    周末收拾房间时,在书柜最底层摸到个硬邦邦的铁盒子。掀开盖子的瞬间,橘子味的软糖香气扑了满脸 —— 这是去年冬天和女儿一起买的零食罐,当时她踮着脚把罐子放进书柜,还神神秘秘地跟我说 “要存满宝贝才可以打开”。现在看着罐子里混着彩色糖纸、半块橡皮和几张涂鸦的 “宝藏”,突然想起好多和她一起疯疯癫癫的小事,嘴角忍不住往上翘。 上周三接她放学,小姑娘背着书包一路蹦蹦…

    2025-09-09
  • 制造企业降本增效破局:全面质量管理(TQM)为什么越做越走样?

    我接触过不下30家中小制造企业,推全面质量管理(TQM)。十个有七个,最后做着做着就变了味。墙上贴满了“质量第一”的标语,文件夹堆了半柜子,一算账,不合格率没降多少,人力成本涨了一截。没用。 为什么你的全面质量管理(TQM)变成了“全员填表”? 很多老板刚听完行业大佬的分享,回来就拍板上TQM,要求每个工位每天填质量记录表,每周开一小时质量分析会,月底还要做…

    投稿 2026-09-04
  • 探秘 PCBA 加工厂:从元器件到电路板的蜕变之旅

    PCBA 加工厂是电子制造业的重要基石,承担着将零散电子元器件转化为功能性电路板组件(PCBA)的关键任务。无论是智能手机、智能家居设备,还是工业控制仪器、医疗电子设备,其核心控制单元都离不开 PCBA 的支撑。这类工厂通过专业化的生产流程、精密的设备以及严格的质量管控,确保每一块出厂的 PCBA 都能满足下游企业的技术要求,为各类电子产品的稳定运行奠定基础…

    2025-09-11
  • 藏在故事里的光:IP 孵化如何让平凡梦想长出翅膀

    你是否曾在某个深夜,翻到过一个让你忍不住反复回看的短视频?或许是一位手作匠人专注打磨木勺的模样,或许是一个用动画讲述童年往事的账号,又或许是一本让你读完想立刻分享给朋友的小说。这些能触动人心的内容,背后往往藏着一个正在慢慢生长的 IP。很多人觉得 IP 孵化是遥远的行业术语,是大企业才会玩的游戏,但其实它更像一场关于热爱与坚持的修行,是让那些细碎、闪光的梦想…

    2025-09-12

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息