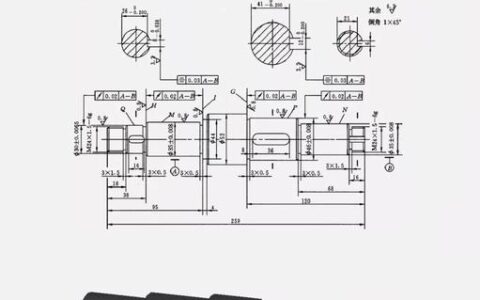
上个月,某液压件厂因为镀层脱落被客户索赔,损失了二十万。他们选的就是最便宜的电镀锌——结果?盐雾测试不到48小时就挂了。厂长懊恼地跟我说:早知如此,多加两块钱做达克罗多好。说实话,这种故事在制造业隔三差五上演。表面处理,明明是零件出厂的最后一道防线,却总被当成成本洼地往死里压。结果呢?批量退货、产线停摆,省下的钱十倍吐回去。
电镀:老牌选手的黄昏?
电镀这玩意儿,一百多年前就开始了,到现在还是最通用的表面处理手段。镀锌、镀铬、镀镍……听着简单,环保这把刀已经架到脖子上了。欧盟REACH法规2024年将三价铬列为高度关注物质,虽然还没禁,但申请授权用的钱和时间足以劝退中小厂。国内呢?电镀园区关停潮一波接一波,幸存者必须上零排放系统——投资少说五百万起步。
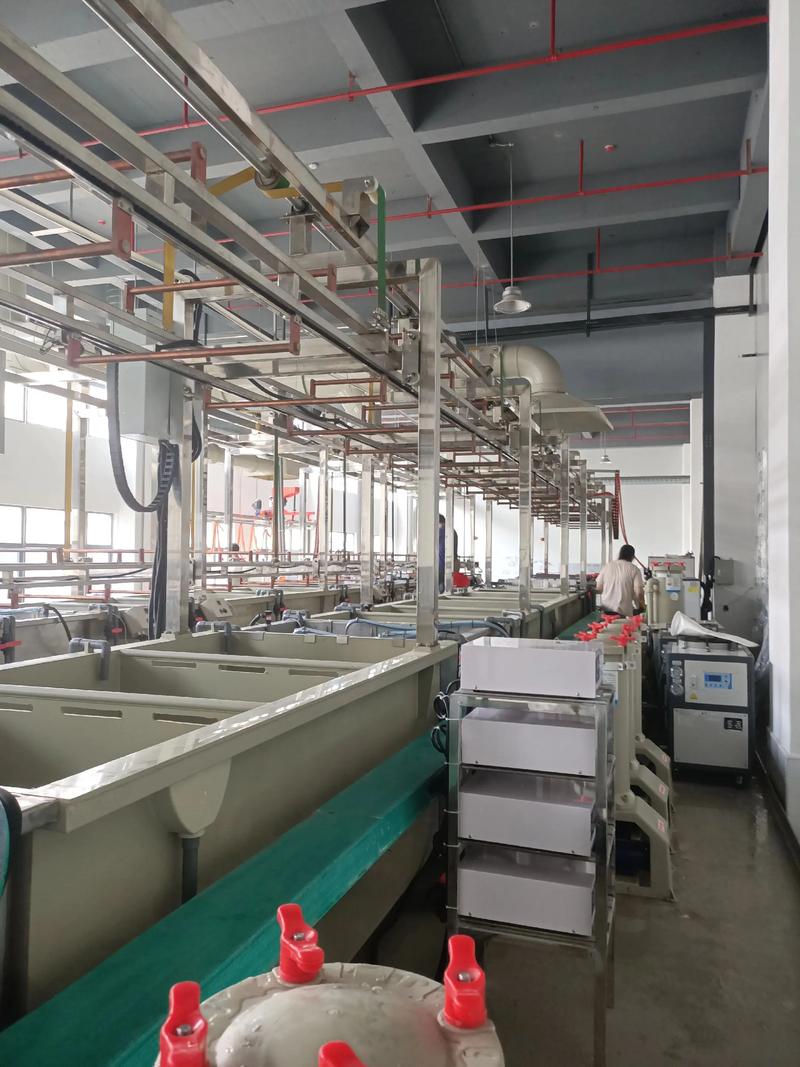
于是,替代工艺冒出来了。锌镍合金、锌铁合金,耐蚀性比纯锌强几倍,但电流密度窗口窄得要命,老师傅也得盯着槽液成分调参数。💡我的建议:如果你手里有长寿命要求的汽车件,直接跳过纯锌镀层,多花点钱上锌镍合金。盐雾红锈时间能从48小时跳到1000小时,这账你不会算?
还有镀硬铬,耐磨之王,可六价铬致癌风险让产线被管制得死死的。现在流行的是HVOF超音速火焰喷涂碳化钨厚度能到0.3mm,结合强度70MPa往上,还环保。就是设备死贵,一把喷枪够买辆宝马。
阳极氧化与微弧氧化:铝镁合金的救星?
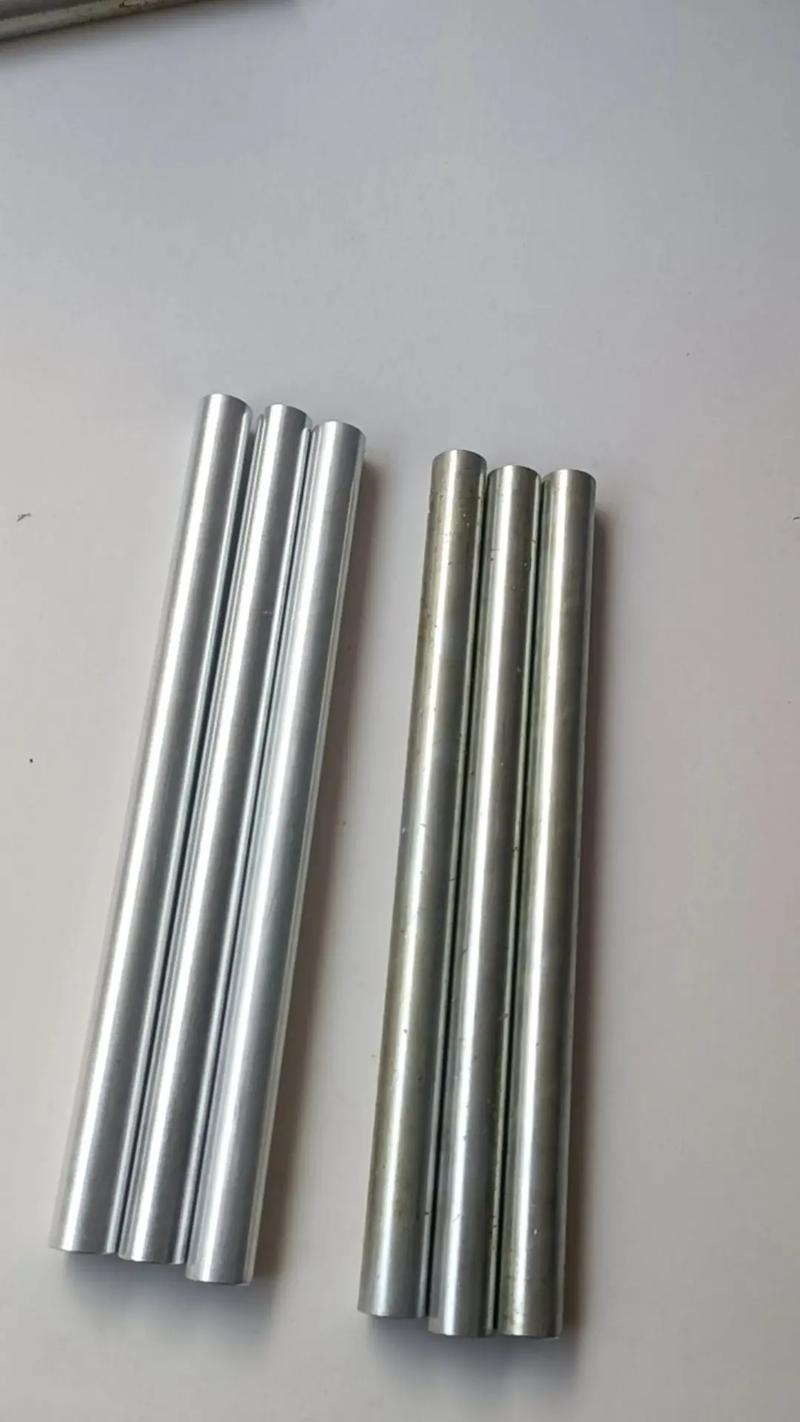
上次我去一家无人机零件供应商,看到刚出炉的微弧氧化铝件——墨玉般的黑,拿锉刀划都留不下痕迹。经理兴奋地喊:“这玩意儿硬度能到HV1500,比淬火钢还夸张!” 确实,微弧氧化依靠高压放电在表面原位烧结出陶瓷膜,耐磨、耐腐蚀、绝缘全占,就是成本高得让人肉痛。
问:微弧氧化成本比阳极氧化高多少?
答:大概3到5倍。听着吓人,但你得算总账。我们有个做石油井下工具的客户,原先用硬质阳极氧化,下井两次膜层就刮花了,改了微弧氧化后,用了半年还光洁如初——停工换件的人工和误时成本早超过了那点差价。
问:处理后的工件尺寸会变吗?需要预留公差吗?
答:微弧氧化膜是原位生长,单边增加几个微米到十几微米,精密配合肯定要预留;阳极氧化膜更薄,但多孔结构吸附染料后也会膨胀,精密件必须提前跟处理厂沟通公差带,不然装配时哭都来不及。
普通阳极氧化门槛低,但封孔做不好就容易起白灰,染色的耐候性全看封孔剂质量。听说现在有冷封孔技术,能耗省一半,可惜数据积累还不够,我暂时不敢大面积推。
涂装新趋势:粉末喷涂的逆袭
提到涂装,你脑子里是不是还是油漆刺鼻的味道?那都是老黄历了。粉末涂料不含溶剂,VOC排放近乎零,回收率还能到95%,环保局见了都点头。可痛点也明显:边角覆盖差、固化温度高(180-200℃)、薄涂难控制。
不过,这两年低温固化粉末(120-140℃)出来了,能用在对温度敏感的锌合金铸件上了。还有超细粉末,膜厚能控到40μm以下,流平效果直逼水性漆。不过你得注意,粉体存放怕潮,南方的梅雨季不加除湿机,喷出来全是橘皮疙瘩。
问:粉末喷涂和电泳比,哪个防腐更好?
答:得看场景。阴极电泳因为能钻进腔体,耐盐雾一般800小时起步,适合汽车车架。粉末喷涂平面耐蚀好,但内腔和焊缝死角就无能为力了。我们碰到一个农机客户,用粉末喷驾驶室外表,内腔灌蜡,效果奇佳。
磷化与钝化:前处理不能省
别以为表面处理只是最后的涂层,前处理才是附着力之母。我见过太多涂层剥落事故,回溯到最后都是脱脂不净、磷化膜疏松。传统锌系磷化会产生重金属污泥,江浙一带已经强制转用硅烷或锆盐处理了。新工艺成膜重量只有磷化的十分之一,省料省水,就是药水贵,而且要严格控温,冬天得加热。
💡一句话:如果你的产线还在用传统磷化,赶紧评估切换技术方案,否则接下来几个月,环保稽查会教你做人。
时效性也不可忽视。2025年4月,国内新版《电镀污染物排放标准》征求意见稿已经公布,氮磷排放限值进一步收紧。这意味着表面处理厂要么升级废水站,要么交重罚——最终,成本还是会传导到你零件的单价上。与其临时抱佛脚,不如现在就重新审计供应商,把环保合规当硬指标。
写到这,想起十五年前我刚入行时,老师傅说:“表面处理就是骗骗眼睛,糊弄两层漆就行了。” 现在呢?一台海上风机塔筒,涂层保不了二十年,谁也不敢签质保。表面处理的博弈,从来不是差那几块钱的单价,而是你对质量和风险的敬畏。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:表面处理选型指南:为什么最贵的方案往往最省钱? https://www.dachanpin.com/a/tg/55527.html