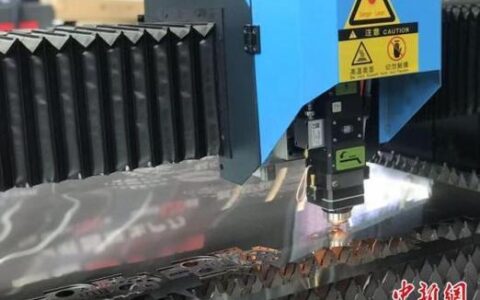
气压,气压,还是气压
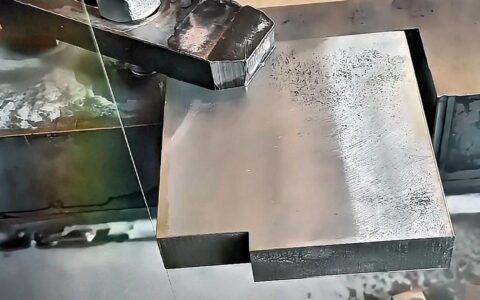
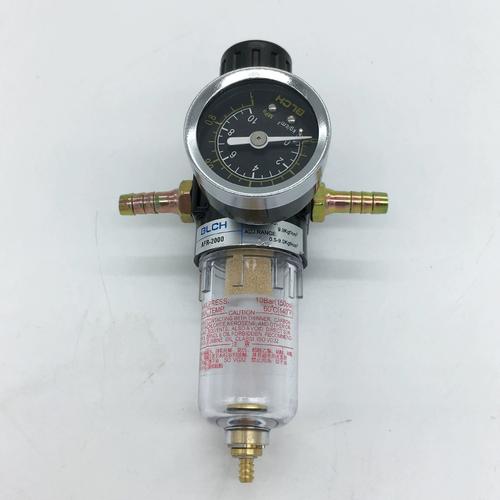
如果你问我,等离子切割最容易出问题的地方在哪儿?气压设置——十次有八次是它。别不信。上个月车间新来的小伙子,把10mm碳钢板切得跟狗啃似的,切口歪斜,挂渣能当锉刀用。我过去一看,好家伙,气压表打到0.8MPa,还在那儿吹呢。他跟我说:“师傅,不是越高越吹得干净吗?” 唉……这逻辑,听上去居然有几分道理,但等离子切割的等离子弧是靠气流压缩产生的,气压过高会把弧吹散,过低又吹不走熔渣。❗ 记住,每台等离子电源都有个最佳工作气压范围,一般在0.4-0.6MPa之间,具体看说明书!但更恼人的是,你以为调好了就万事大吉?气管漏气、干燥器失效,都能让实际气压偷偷下降,等你发现时,喷嘴已经烧得差不多了。
喷嘴和电极:小东西,大脾气
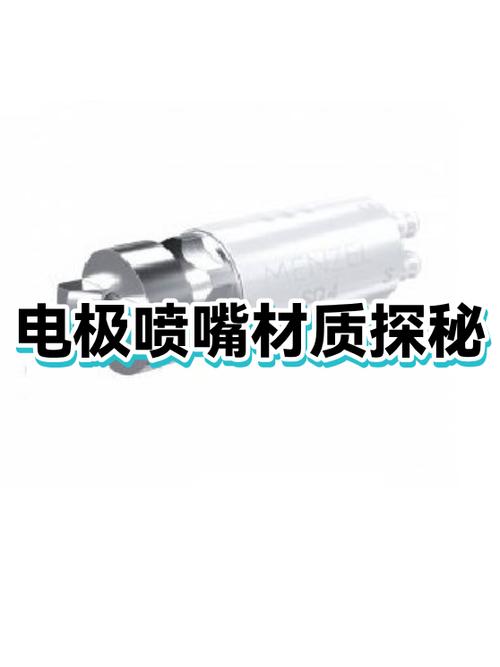
搞等离子的人,谁没被耗材折磨过?喷嘴和电极就是一对冤家。有时换上新喷嘴,割了不到十米就出个椭圆孔,一看,电极烧蚀得不成样子。✅ 经验之谈:别总怪喷嘴质量,先看看你的穿孔高度!很多师傅图快,直接贴板穿孔,反溅的金属熔液瞬间打在喷嘴上,寿命能长才怪。💡 正确做法是:穿孔时抬高割枪,用“跳跃式”或“渐降式”穿孔程序,让熔化金属有时间喷出去,再降到切割高度。说到切割高度,又是一个大坑。太高了弧拉长电压升高能量分散,太低了不仅容易双弧而且喷嘴碰板。我用过进口的精密等离子,说明书标的最佳切割高度3mm,偏0.5mm切面质量就天差地别。
问:为什么我的等离子切割穿孔时总是爆孔,声音吓人,钢板背面鼓个大包?
答:这是典型的穿孔不良。根源还是穿孔高度太低,或者穿孔时间太短、电流太大。金属还没被穿透,电弧就把上面熔化的金属吹出,孔洞不规则。改进方法:适当增大穿孔高度,或者降低起弧电流(有些等离子电源支持可编程电流启动)。还有,穿孔动作完成后要停留0.5-1秒让孔扩大,然后再移动。这一点在割铝板时尤其明显,铝传热快,容易形成堵塞。
速度与质量:鱼与熊掌?
“老板要产量,质检要质量,我们夹在中间……” 这是我常听的一线操作工抱怨。等离子切割速度确实诱人,比火焰切割快几倍,但快的代价呢?切面粗糙度、垂直度、热影响区都会变。🎯 我做过对比,用200A等离子割20mm碳钢,速度从800mm/min提到1200mm/min,效率提高50%,但上表面的熔瘤变得又硬又难敲。后来我们摸索出一套工艺:板厚不同,速度曲线不是线性的;割厚板可以适当放慢,但割薄板速度一旦过低,热变形会让你哭。现在有些高端数控系统集成了工艺数据库,自动匹配板厚、材质、电流和速度,确实省心。不过话说回来,再智能的系统也得人来调校,因为每台旧机床的精度、每批板材的杂质含量都不一样。
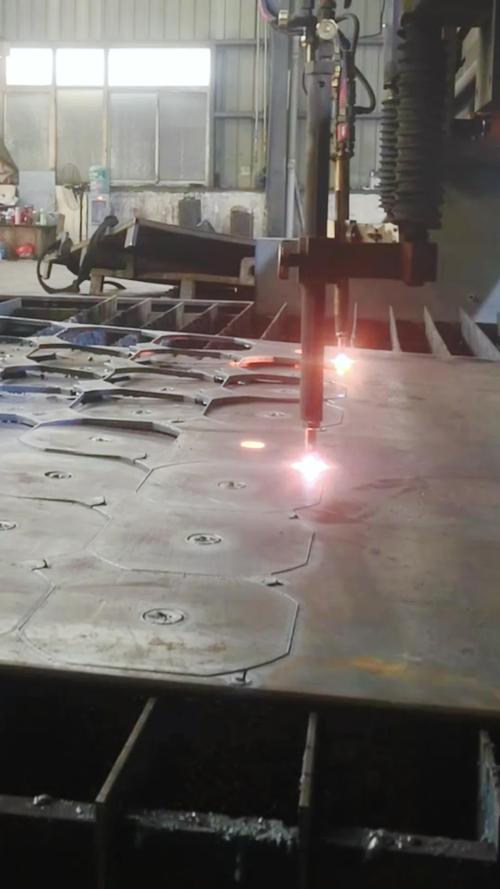
问:等离子切割不锈钢时,切口总是发黑发黄,还有氧化层,怎么解决?
答:发黑本质上是高温氧化。不锈钢切割最好用氮气或混合气体(如F5:95%氮+5%氢),氩氢混合更好,但成本高。用压缩空气切割不锈钢必定会氧化,只能后期打磨。如果要求高,就换气体保护。还有一点,切割速度不能太慢,慢速会让热输入过大,氧化更严重。如果使用水下等离子切割,也可以隔绝空气,减少氧化发黑,但设备复杂。所以选择什么工艺,得看图纸精度要求,别一刀切。
别让“智能”蒙蔽了双眼
这几年工业4.0喊得震天响,等离子切割也往智能化奔。自动调高、自动电压控制、一键工艺切换……确实好用。但是!⚠️ 我见过太多年轻操作工,离了自动就手足无措。说个真事:有一回自动调高系统出故障,割炬高度降不下来,操作工竟愣是不知道可以切换手动,硬着头皮割了三张板,全废。后来培训时我强调:原理永远比按钮重要。你懂等离子弧的伏安特性,就知道电压怎么反映板距;你懂气体流量怎么影响弧挺度,就知道什么时候该调气。这些基础,是任何“智能”都代替不了的。💪
日常维护:省小钱,亏大钱
很多厂子,等离子割枪的电缆像麻花一样扭着,屏蔽层破损也不换。直到有一天,高频干扰让数控系统乱跳,急停失灵,差点撞枪。这时候才想起:哦,原来电缆也会坏。等离子切割是高频起弧,电磁干扰强,电缆屏蔽不良会导致信号乱窜。还有冷却系统,割枪是靠水冷或气冷,滤网堵了导致流量下降,割枪烧毁的案例我见过不止一次。✅ 建议:每班次检查冷却液位和过滤器,每年更换一次割枪内部密封圈——别等漏气了才修,那时电极座可能都烧蚀了,代价是几百倍的。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:等离子切割:那些年我们踩过的坑和捡到的经验 https://www.dachanpin.com/a/tg/55580.html