上周去东莞一个做石材加工的朋友那儿,他正为一批异形拼花犯愁。激光切不了太厚,线切割又有热影响,最后我说‘干嘛不用水刀?’他一脸懵:‘那玩意儿不是只能切薄板吗?’ 唉…… 偏见害死人。水刀切割,实际上能干的事情远比你想象的多得多。
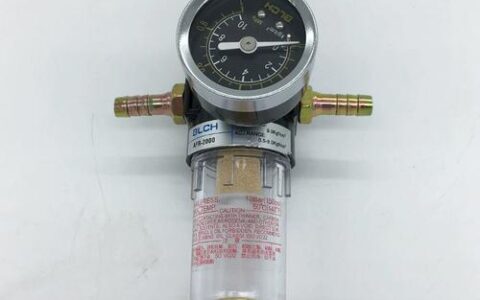
水刀的核心——高压泵。这玩意儿能把水加压到4000巴(60,000 psi)以上。什么概念?你家里的水龙头压力大概3巴。也就是——嗯,差了一千多倍。泵的缸体是特种合金钢锻造,柱塞每秒往复二十多次,密封件?那是用碳化钨做的,硬度仅次于钻石。
说实话,早年我调试一台旧水刀,泵压上不去,拆开发现
。就这么一粒沙,导致压力波动,切口像狗啃的一样。所以水质特别关键——必须纯水,再去离子,比实验室的蒸馏水还干净。否则,不说切割质量,光换一个高压密封圈就能让你心疼半天:一个密封圈,德国货,两千块!还算是便宜的。
是心脏,它通过油压驱动活塞,把水压缩到难以想象的程度。一旦高压水从0.3毫米的宝石喷嘴射出,速度接近三倍音速。你听过水刀切割时的声音吗?不是水声,是尖啸,像战斗机低空飞过。有些老手就能凭声音判断喷嘴是不是快报废了——一个沙眼,音调就变。
要分清楚。纯水靠自身能量,适合软材料:发泡胶、橡胶、纸张、食物(没错,蛋糕、冻肉切割,卫生没有热影响)。但金属、陶瓷、石材、玻璃必须用加砂水刀。砂子通常是石榴石磨料,80目左右,在混合管里被超音速水流裹挟,变成锋利的‘浆’。你仔细观察切割头,上面是宝石水喷嘴,下面是硬质合金的混砂管,中间有个小腔——磨料就从那里吸进去。文丘里效应,跟化油器差不多,自然吸气。
问:水刀能切多厚的板?
答:看到过切300毫米厚的钛合金吗?我见过。不过那是特殊泵,压力更高,而且进给速度极慢——一分钟走不到10毫米。常规生产上,切100毫米厚的不锈钢是家常便饭。厚度上限主要看泵的功率和工件容许的经济性。其实超过150毫米,等离子或氧切割更划算,除非有严格无热影响区要求。对了,水刀切割的最大优势就是
去年有家医疗器械厂找我,要切一种钴铬合金血管支架的轮廓,公差要求±0.05毫米。我直接摇头——普通水刀做不到。水刀的典型精度在±0.1毫米左右,再好一点的五轴联动水刀能达到±0.08毫米,但那得看操作员水平,还有水温、泵压稳定性。
影响精度的因素一堆:
。尤其是进给速度,稍快一点,切口就会产生‘滞后’,就是水柱弯曲,导致垂直度偏差。你切弧形时,这种滞后会让断面变成斜面。现在的CAD/CAM系统能补偿,提前预判路径上的拐角,自动降速,但即便如此,老师傅的经验还是无可替代。有时候,听声音就知道该不该调。
问:水刀切出来需要二次加工吗?
答:看具体要求。如果只是下料,后面还要焊或磨,那切完就能用。粗糙度一般Ra 3.2微米到6.3微米。如果要求光滑表面,可以二次打磨,或采用慢速切割,Ra能到1.6微米,但很耗时间。有些水刀本身就带倾斜头,能在切割过程中消除锥度,出来的零件几乎垂直。不过,切断面会留下砂纹,很密,但肉眼可见。我有个做艺术雕塑的客户,专门利用这些砂纹做装饰效果,反而成了特色。
买一台水刀,三五十万可能不算什么,但后续耗材能让你泪流满面。喷嘴、混砂管、密封组件、水过滤芯、高压管路……全是烧钱的主。一个宝石水喷嘴,蓝宝石的能撑100小时,钻石的500小时以上,但价格翻倍。混砂管寿命更短,尤其是切厚板的时候,石榴石高速冲刷,内径慢慢变大,切口变宽,精度就没了。所以每天开机前,必须用试切料校对。
还有
。用过的石榴石怎么弄?不能随便倒,有些厂家有回收系统,过滤烘干还能再充填,但切割性能会下降。废砂也算危废,处理起来手续一堆。这些成本,很多老板买机器的时候压根儿没算进去。
现在国产水刀也起来了,奥拓福、大地水刀,还有一些小型厂家。和进口的Flow、OMAX比,差距主要在泵的寿命和稳定性。但国产胜在服务,换个零件快。如果你的产品附加值不高,切切石材、普通钢板,国产完全够。但如果做航空件、精密仪器,还是老老实实上进口吧,不然半夜趴窝,哭都来不及。
另外,台面尺寸、泵的数量(单泵还是双泵增压)、切割头数量(单头还是多头),都要根据实际产量定。还有软件,一些水刀自带套料优化,能提高材料利用率,那省下的钱可能比刀头耗材还多。
说到底,水刀切割这项技术,已经默默无闻地渗透进了几乎所有制造行业。从波音飞机的钛合金蒙皮,到你手里的手机玻璃盖板,都有它的痕迹。它不是最炫的,但可能是最不可或缺的。下次你再看到一件精美的金属工艺品,或者一块严丝合缝的车身钢板,不妨想想——也许就是一道高压水箭,悄无声息地切出来的。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:水刀切割:你确定真的了解这台‘软刀子’吗? https://www.dachanpin.com/a/tg/55585.html