前阵子去一家供应商那儿看产线,老板得意地指着刚上的几台加工中心,说‘我这什么活都能干’。我瞄了一眼工装——通用台钳,垫块还是那种烂大街的板。得,心里有数了。果然,半年后开始跟我抱怨精度不稳、装夹时间太长。
说实话,有点心疼。不是心疼那钱,是心疼那机台。明明能跑出±0.005的精度,愣是被一套凑合的工装拖成±0.05,还觉得是机床不行。妈的,这锅甩得有点远。
工装夹具不是配件,是工艺核心
很多人觉得工装夹具就是‘把工件夹住’的东西。错。大错特错。它管的是定位、夹紧、支撑、导向——哪样不是直接决定加工精度的? 尤其是五轴、车铣复合这些高档机,夹具设计稍微不合理,干涉、共振、让刀,分分钟让你怀疑人生。
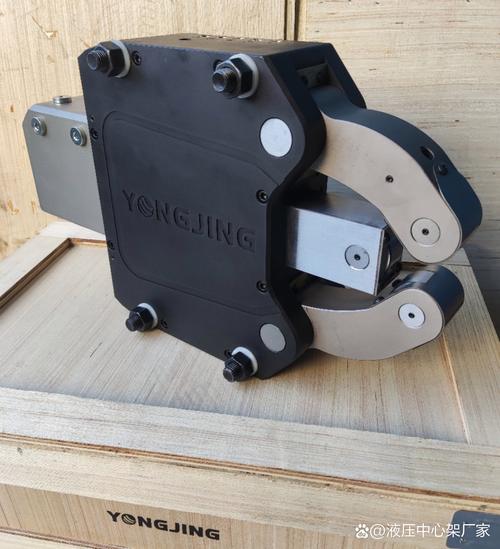
早年我做过一个细长轴零件,L/D超过12,一夹就弯。愣头青的时候还傻乎乎去调机床参数,后来被老师傅点醒——‘你先看看你那尾座顶尖的力’。好嘛,换成液压中心架,问题直接消失。当时那个震撼,现在还记得。
设计工装,这几点一定要抠死
✅ 基准统一,别自作聪明
设计基准、工艺基准、测量基准不一致的亏,我吃过不止一次。尤其是多工序流转的零件,你第一序的夹位,直接影响后面所有基准。非得改?那就老老实实做基准转换,还要算公差累积。别拍脑袋。
✅ 变形,你肉眼看不见的敌人
薄壁件、框架件,压紧力稍微大一点,松开就是另一副模样。怎么办? 用浮动夹爪,或者真空吸盘。再不行,就仿形支撑。关键是要模拟。现在有限元分析没那么高门槛了,花半小时跑一下,省下来的试错成本够你加个鸡腿。
✅ 快换是趋势,但不是万金油
零点半、球锁、液压快换——好用,真TM好用。但前提是你产线批量够大、换型够频繁。小批量多品种,一上来就砸几十万做快换系统,那是给老板添堵。先老老实实把零点定位做成组合夹具,柔性就上来了,成本也可控。
问:液压夹具和气动夹具到底怎么选?
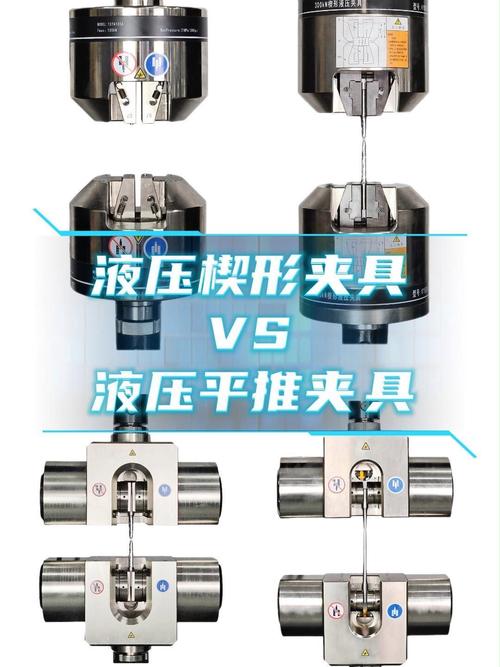
问:液压夹具和气动夹具,都是自动夹紧,选哪个?
答:凭直觉选液压的,十个有八个是没算过账。液压力量大、稳定,但贵,还要液压站,漏油风险烦死人。气动干净、简单,但夹紧力小,噪音大。我的习惯是——重切削、需要大夹紧力的,比如锻件粗加工,上液压;精加工、小零件或者对振动敏感的,气动配合精密减压阀,效果很好。还有一个容易被忽略的点:如果用气动,记得算一下车间气压波动,别到了用气高峰,力掉得厉害,那才叫坑。
问:工装夹具的定位精度到底怎么定?
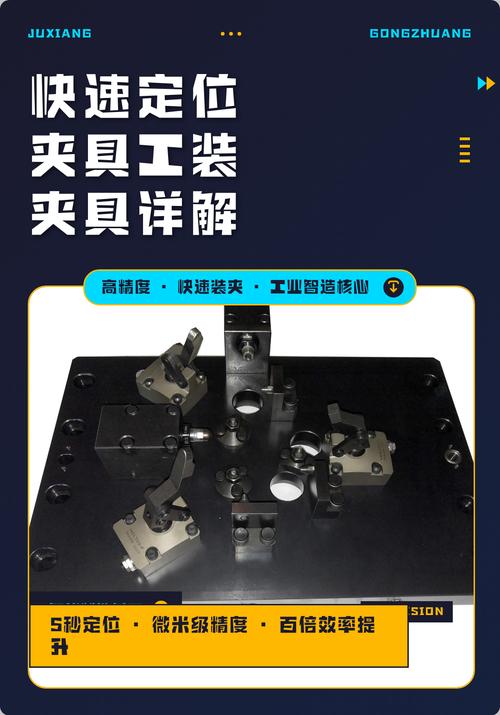
问:设计夹具的时候,定位精度要留多少余量?
答:这问题问得,像问‘老婆娶多漂亮才够’。看你的加工要求啊。不过有两条血泪经验:第一,工序能力指数CPK≥1.67的话,夹具的定位误差最好占零件公差的1/5到1/3,别超过1/2,否则工艺能力指数扛不住。第二,要考虑工件重力、切削力之后的实际动态精度,不是静态拿三坐标打出来的。有次我静态测得好好的,一跑起来,工件微动,后来发现是阻尼不够,加了个摩擦片才解决。你说这是不是经验?
别被‘智能’带偏了
现在谁不来点智能化都不好意思出门。传感器、RFID、甚至视觉找正都堆上去,一台夹具造价能顶一台车。不是说不应该,是得想明白:你要的数据,是不是真的需要? 比如简单的批量件,夹紧力监测纯粹多余,除非你的工况恶劣到刀具随时可能崩。但如果是无人化产线,状态监控就是保命的——这时候省那点钱,绝对会后悔。
最后想唠叨一句:工装夹具这东西,真的是一门实践科学。理论再漂亮,到现场总给你惊喜。所以,多下车间,多摸摸,比看十篇论文都有用。
💡 偷偷分享个小技巧:设计回转类夹具时,平衡计算别光做静平衡,转速超过1500rpm,动平衡必须考虑,不然主轴受的径向力,够你心疼的。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工装夹具:别再被“万能”忽悠,懂点门道才是真·降本增效 https://www.dachanpin.com/a/tg/56065.html