模具设计:别再迷信全3D了,有些坑只有掉进去才懂

说实话,每次听到有人吹’模具设计现在必须是全3D一体化’,我头皮就发麻。不是说3D不好——它确实好,尤其对于复杂曲面,离了它根本没法干活。但,一个十几年泡在模具车间的老家伙告诉你:如果以为甩掉2D图纸就代表先进,那迟早要交学费。惨痛的那种。 前几天去一个厂看新模试制,设计团队清一色年轻人,软件玩得飞起。结果呢?滑块干涉,顶出位置偏差半个毫米,现场火花四溅地补焊。我蹲下去摸了一下那个干涉面,叹了口气——这种低级错误,如果在装配图上用2D拉一下极限位置,十秒钟就能发现。可他们根本没出图。全指着3D模型转来转去,转晕了,漏了。
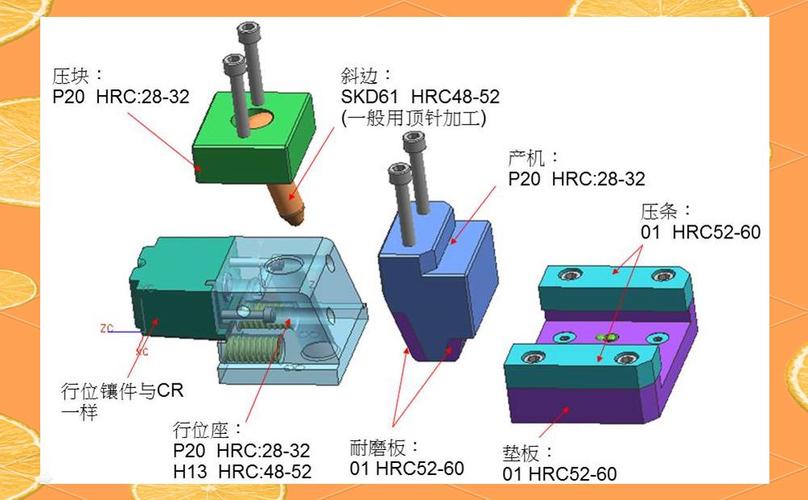
精密注塑模具内部滑块机构3D剖切视图
精密注塑模具内部滑块机构3D剖切视图

全3D设计?我劝你冷静

不是反对技术进步。我自己也用UG、CATIA,甚至偶尔捣鼓一下Rhino做异形分型面。但模具这行当,尺寸链才是灵魂。一个模架几百个零件,装配公差累计起来,光靠3D装配里瞎点测量,能信?我见过太多人掉进这个陷阱——软件显示完美无缺,上了机台就’咣当’一声。 所以,搞模具设计,我始终攥着一份2D总装图。不是老古董,是保命符。它逼着你去想:这个螺丝沉孔打多深,会不会碰冷却水孔?那个斜顶在开模行程末端有没有3mm安全距离?这些在A4纸上用铅笔圈出来的问号,比任何炫酷的渲染都实在。 问:现在很多公司都在推无纸化,模具设计必须全3D交付,你怎么看? 答:无纸化是趋势,但别矫枉过正。我见过最聪明的做法是混合模式:主体结构靠3D,关键配合、极限位置、运动干涉检查,必须输出2D图签字确认。而且,2D图便于现场钳工拿在手边比对,他不可能端着个笔记本蹲在模架旁边。效率?真出了错,返修的费用够你打印一卡车的图纸了。这不是守旧,是务实。

材料选错,模具寿命直接打对折

再说个扎心的。上个月,一个做家电外壳的客户抱怨模具只打了三万模就全是拉伤,导轨磨损得一塌糊涂。设计看着挺精美,冷却水路也走了不少。一问材料——用了P20,因为’手册上说通用型嘛’。我差点没背过气去。那是加玻纤的PA66啊!玻纤就是一把微小锉刀,没有氮化或镀铬的P20跟豆腐没区别。 选材料,简直是一门玄学。不是照着模具钢对照表勾选就行的。你得琢磨产品批量:十万件以下,或许S50C调质都够用;奔着百万件去的,底钢没淬到HRC58以上,热流道板的热膨胀就能让模具变形。还有那些做光学透镜的,S136超级镜面钢还得电渣重熔,不然抛到Ra0.01μm?做梦。
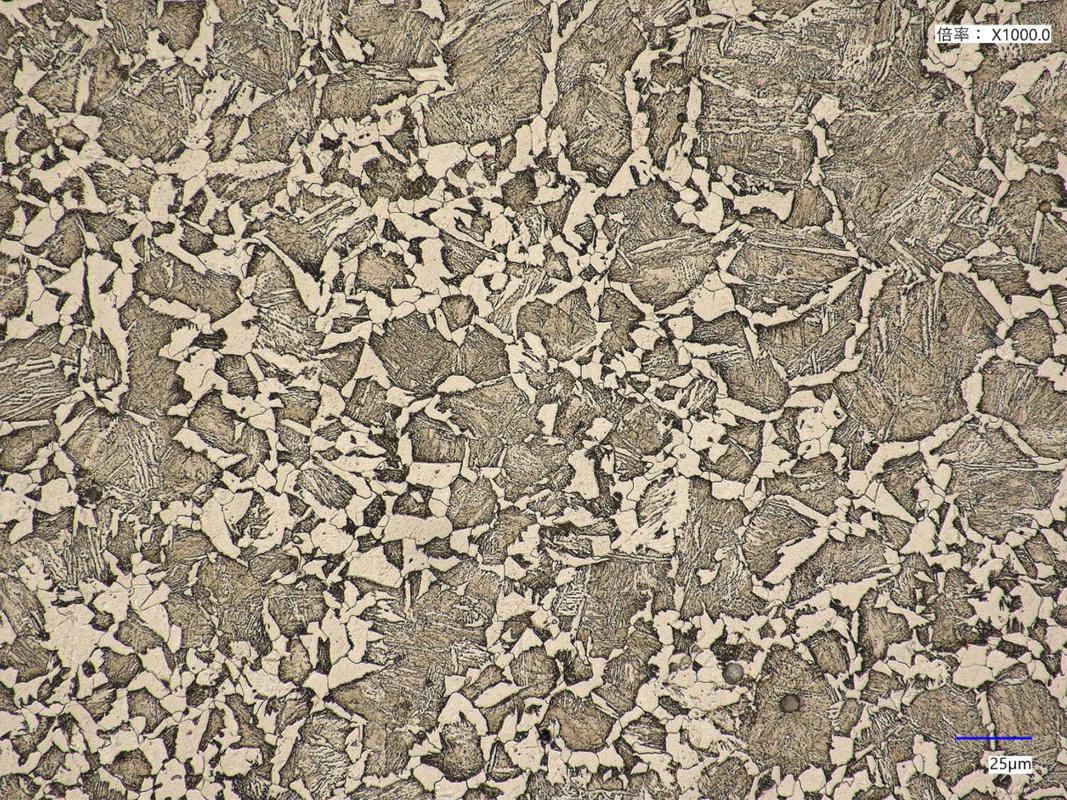
高抛光镜面模具钢金相组织显微镜照片
高抛光镜面模具钢金相组织显微镜照片
问:小批量试制模具,怎样选材最省钱又不至于太差? 答:看产品复杂度。如果只是简单平板件,没有薄筋或深腔,用预硬钢,比如NAK80,直接雕完就能试模,省去热处理时间和变形风险。但要是有点状浇口或精细纹理,预硬钢加工性不如退火料,你得算总账——是热处理后重省模费事,还是多花点工时慢慢雕合算?经验之谈:产量低于5000,结构又不太离谱,连45钢都能凑合,但表面一定要处理,比如QPQ。别问我为什么知道,我吃过亏,做了一副透明盒子的模具,省了材料费,抛光弄瞎了两个师傅的眼。

试模时的突发状况,才是真正的考试

画图时的从容,在试模架面前灰飞烟灭。听见’砰’一声开模,心提到嗓子眼。产品粘在定模?完了,脱模斜度给反了。飞边窜得像蕾丝花边?锁模力算错,或者分型面配合精度没控制好。最难搞的是翘曲变形——它像个幽灵,根本摸不透是哪一环出的错:冷却不均?保压时间不够?还是纤维取向作祟? 有一次,一个汽车雾灯支架,尺寸死活不对,偏差0.15mm。全组人围着注塑机调了三天参数,几乎要动刀补焊。我无意中摸了一下模具的定模安装板——烫手。一测,四角温差12度!原因是冷却水排布有一路堵了半边。就这么个不起眼的事,害得所有人怀疑人生。所以说,设计时排布的每一条水路,都不是线条,而是命。 现在条件好了,模流分析软件能预判很多问题。但它也有局限:网格剖分质量、边界条件设置,差一点结果差千里。我从不完全信那个彩虹云图,还是得亲手摸、用蓝丹研配、拿塞尺量。土办法,灵。 问:试模出现短射,从模具设计角度要检查哪些地方? 答:别光盯着注塑工艺参数。首先,检查浇口尺寸——很多设计喜欢把点浇口弄得很秀气,结果流动阻力大得像便秘。其次,看排气槽,尤其深腔末端,如果没有足够排气,空气被压缩反压熔体,根本打不满。还有,冷料井是不是位置不对?把冷料全带进型腔,不短射才怪。这些地方改起来往往要动焊,心疼钱,但长远看,比死调机台明智。 模具设计这门手艺,说到底,是无数失败喂出来的。软件是锤子,但你不能看什么都是钉子。共勉吧,伙计们。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:模具设计:别再迷信全3D了,有些坑只有掉进去才懂 https://www.dachanpin.com/a/tg/56071.html
赞 (0)
工装夹具:别再被“万能”忽悠,懂点门道才是真·降本增效
上一篇 2026-06-06 21:17:32
消失模铸造工艺:为什么你的铸件总是出气孔?
下一篇 2026-06-06 21:54:42

相关推荐

  • 铣削加工:老手才懂的避坑细节与2024年最新工艺选型

    干机械这行,谁没碰过铣削崩刀的糟心事儿?不少干了五六年的师傅,都还在按入行时学的老规矩干活,踩一堆没必要的坑,白搭进去不少刀具成本和工期。 常见铣削加工的坑,90%的人踩过至少一个 顺铣还是逆铣?很多人从入行第一天就被灌输“逆铣更稳,不会拉刀”,所以不管加工什么材料都死抱着逆铣不放。扯什么呢? 早十年的老机床,导轨间隙大,逆铣确实不容易窜动。现在新出的正规加…

    投稿 2026-08-16
  • 自主移动机器人(AMR)部署避坑指南:我们踩过的那些雷

    去年一个项目,差点被AMR搞疯。 明明在展厅跑得像个精灵,一到产线就变智障。 撞货架、迷路、死机——你能想到的故障,它全表演了一遍。 后来复盘,发现不是机器人不行,是我们太天真。 今天索性把这些坑全抖出来,给同行提个醒。 1. 别被“自主”两个字忽悠了 自主? 那只是理论。 有次在整车厂,AMR在焊接车间门口突然罢工——后来查日志,原因是强电磁干扰把激光雷达…

    投稿 2026-07-24
  • 工业人机界面(HMI):别让老界面拖了智能制造的后腿

    我跑了三十多家制造工厂,见过太多离谱的事。上亿投资的新产线,机器人换了,MES系统上了,到了投产的时候,工人骂声一片。问题出在哪?就是那块每天要碰几十次的人机界面(HMI)。老HMI反应慢,点三下跳不出一页,改个参数要开三层菜单,找半天找不到。工人嫌麻烦,索性跳过工艺校验步骤,出了不良品,追溯都找不到根在哪。 为什么人机界面(HMI)成了智能制造的隐形卡点 …

    投稿 2026-08-15
  • 测量系统分析(MSA)——别让烂量具毁了你的数据

    说实话,很多工厂的质量经理一看到‘测量系统分析’这几个字就头疼。他们觉得这就是填一堆表格,应付审核用的。结果呢?生产线上用着一把从来没做过线性评估的卡尺,每天测出上百个数据,最后发现全在瞎忙。这事儿我见过不止一次。更可笑的是,有些公司花几百万买了三坐标测量机,却连最基本的GR&R都没做透彻。真金白银砸进去,精度却飘得像喝醉了酒。 测量系统分析到底在…

    2026-06-10
  • 质量控制(QC)七大手法:智能制造时代的老工具新玩法

    说实话,当了二十年质量经理,每次听到新人把QC七大手法背得滚瓜烂熟——什么检查表、层别法、柏拉图、因果图、散布图、直方图、控制图——却连产线上一个简单的缸盖毛刺都搞不定,我就来气。这些工具真不是用来考试的啊,朋友们。 上个月去长三角一家精密加工厂,他们的质量总监愁眉苦脸地给我看报表:关键尺寸CPK才0.8!我问现场怎么管的,他说每周都做柏拉图找主要问题。结果…

    2026-06-12

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息