说实话,我第一次在车间见到超声波加工,差点以为那东西在变魔术。
一根细细的工具头,高频振动,泡在磨料悬浮液里,对着玻璃板就那么“哒哒哒”几下,一个精密孔就出来了——没有火花,没有刺耳的切削声。那感觉,就像热刀切黄油,可那是玻璃啊,玻璃!你拿普通钻头试试?秒碎。
后来我明白了,这背后是每秒2万次以上的微小撞击。工具不在乎材料多硬,因为它自己根本不“切”,只负责把磨料砸进工件表面,一点一点把材料震碎剥离。这就是超声加工的邪门之处:越硬的材料,它越兴奋。
原理不复杂,但颠覆常识
传统机加工,靠的是刀具硬度压倒工件。所以碰到陶瓷、石英、碳化硅这种硬脆材料,刀具直接投降。超声波加工呢?它把能量传递方式变了。
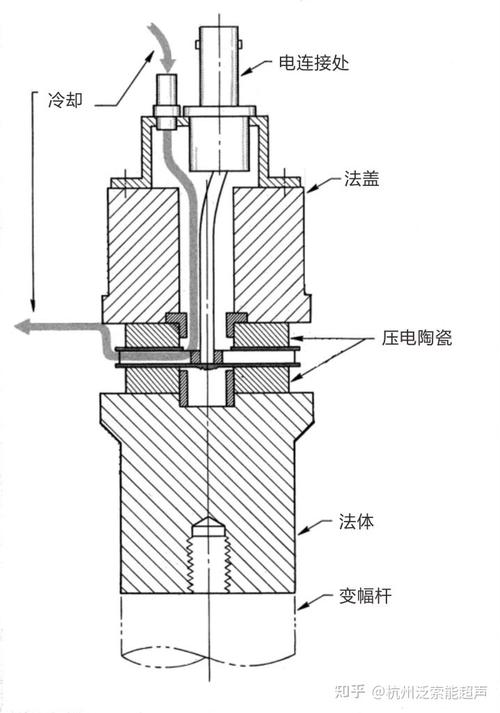
核心部件叫换能器,把高频电振荡变成机械振动,然后通过变幅杆放大振幅,工具头就在磨料浆里高频冲击。磨料颗粒像无数微型凿子,被工具头砸进工件表面,产生细微裂纹和崩碎,材料就这样被生生“挖”掉。整个过程,宏观上几乎没有切削力,热影响极小。
记住,工具头材料反而可以很普通,软钢都行,因为它只是传递振动,不与工件硬碰硬。
这里有个逻辑跳跃——你是不是觉得振动越快越好?其实不是。频率必须和换能器、变幅杆的固有频率匹配,不然能量全散掉了。匹配好了,才能共振,振幅最大。这调谐过程,以前靠老师傅耳朵听,现在有自动频率跟踪,但偶尔还是会跑偏。我见过一个家伙调频时不小心把变幅杆震断了,那声脆响,心疼。
适合谁?不适合谁?真实现状
问:为什么不用激光或电火花?
答:激光对不透明材料还行,但透明玻璃?电火花必须导电,陶瓷不导电。而且两者都有热影响区,超声加工几乎无热损伤,这对半导体、光学元件是救命属性。当然,效率嘛,说实话,在大批量金属加工面前,超声加工就是个“慢性子”。但如果你搞的是硬脆材料微孔、异形腔、薄壁件,它是唯一解。
问:超声加工能提高表面光洁度吗?
答:不仅提高,而且很玄幻。传统磨削可能留下裂纹,但超声加工把材料粉粹成极细颗粒带走,表面几乎是无变质层。我见过加工后的单晶硅片,显微镜下像镜面。不过要注意,如果磨料粒度没选好,或者振幅太大,反而会砸出坑。所以参数得试,别信参数表,信试出来的经验。
现在行业里有个新趋势——旋转超声加工。在传统超声基础上让工具头旋转,结合了金刚石钻头的磨削和超声冲击,效率能翻几倍。加工陶瓷孔,轴向力能降30%-50%,刀具寿命也长。那些做手机陶瓷背板、医疗骨钉微孔的工厂,已经开始批量上这种设备。但设备成本不低,振子系统维修也麻烦,小作坊玩不起。
实践里踩过的坑
说说磨料悬浮液。你以为是随便混点金刚砂?太天真。浓度、粘度、颗粒形状,甚至温度,都影响加工速度和精度。我用过一种廉价碳化硼磨料,结果把工具头磨损得比工件还快,最后卡住了。后来换了金刚石微粉,世界清净了。记住,磨料要循环过滤,否则碎屑堆积,二次撞击会破坏表面。
还有工具头设计,学问深。实心工具加工孔,必须中空冲液,否则磨料进不去,效率暴跌。工具端面形状决定了孔型,要搞异形孔,得做专用工具。但超声振动下,工具本身也在磨损,尺寸会变小,精度就跑了。所以经常得在线测量补偿。
最让我头大的是振幅分布不均。理论上变幅杆设计好,端面振动均匀,但实际上焊接点、材料内部阻尼差异,会导致局部振幅差,加工出来底部不平。有一次加工石英槽,中心比边缘深了0.03mm,整批报废。后来在工具端面镀了耐磨层,热处理调整应力,才稳下来。

未来?我看好微纳加工

别以为超声只搞大孔。现在微细超声加工,可以做直径几十微米的孔,用在喷墨打印头、光纤连接器。利用微细工具制备和纳运动控制,振幅可以压到纳米级。再配合在线过程监控,闭环调参,精度能控在亚微米。这你敢信?
不过说实话,研究文章满天飞,工业上能稳定跑的微细超声设备还是少。因为微细工具制备太难,装夹定位要求变态高,良率掉眼泪。但一旦突破,微流控芯片,MEMS 结构,甚至量子器件的制造,都会被改写。
我还特别想说,别忽视超声波焊接、切割这些衍生工艺,但那是另一个话题了。回到加工本身,如果你现在要上车超声,我劝你先算清楚成本,尤其是工具消耗和磨料管理。但它带来的无应力、高精度、可加工任意硬度材料的能力,某些场景下真没替代方案。
最后抛个观点:很多人觉得超声加工是特种工艺,窄众。可随着先进陶瓷、复合材料在航空、医疗里爆发,它已经悄悄从“实验室技术”变成了“产线标配”。那些还在死磕硬车硬铣的人,早晚会来了解这个“振动魔法”。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:超声波加工:谁说硬骨头啃不动?破局硬脆材料的工业利器 https://www.dachanpin.com/a/tg/66544.html