测量系统分析(MSA)的真相:别再被10%忽悠了

做质量这行快二十年,MSA这三个字,从入门到想吐。但真的搞懂了吗?未必。 说实话,我见过太多公司把MSA当成填表游戏——量具R&R一算,%GRR低于10%,万事大吉。然后就开始追过程能力,搞SPC。结果呢?客户投诉不断,内部扯皮,最后查出是测量系统在捣鬼。那时候才拍大腿,晚了。

别只盯着%GRR,图形里藏着魔鬼

百分之几的GRR,就是个数字。数字会说谎。我早年踩过的坑:一个量具R&R,总GRR%才8.6%,看上去很美。但是我习惯翻看下面那些图形——R图失控,操作员B的测量值忽大忽小,明显手法有问题;均值图上,十个零件,操作员A和C的测量曲线几乎平行,但B的曲线却出现交叉,说明存在交互作用。再查,原来B是新来的,培训没到位,测量时夹持位置不统一。 这种系统,你能放心用? 所以,看MSA报告,先看图形,再看数值。R图是否稳定?零件均值是否覆盖了足够的变异?操作员之间的曲线是否大致平行?如果这些都有疑点,%GRR算出来再漂亮,也是空中楼阁。
量具R&R分析中的重复性再现性方差分解图

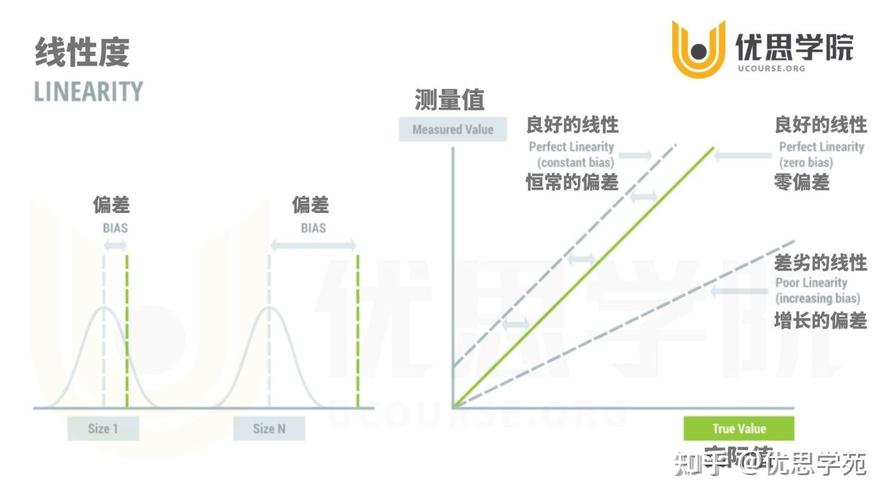
线性与偏倚:被忽略的杀手

量具R&R(重复性和再现性)只是MSA冰山一角。偏倚和线性,多少人真的做过? 偏倚是测量平均值与参考值的差。你以为有校准报告就高枕无忧?大错特错。校准报告是在特定条件下做的,而且只是某个点。现场条件一变,偏倚可能就飘了。线性就更要命——在量具的全量程范围内,偏倚可能不是常数。比如一把游标卡尺,测10mm准,测100mm偏大0.02mm,你如果一直用它量小轴径,没问题;但偶尔去量一个孔距,问题就来了。 我碰到过一个案例:车间用三坐标测量机检测精密壳体,孔径和位置度都没问题,但装配后总是干涉。后来做了线性分析,发现三坐标在测量大尺寸时,由于温度补偿不准确,偏倚逐渐增大。供应商的校准证书?只覆盖了常用量程。你能怎么办?只能自己动手做全量程线性研究。 所以,别以为有了校准证书就省略这些步骤。偏倚和线性,是测量系统分析里最容易被“选择性失明”的两项,但它们往往在你最得意的时候给你致命一击。
测量系统分析偏倚与线性研究图
测量系统分析偏倚与线性研究图

日常使用中的“测量系统退化”

日常使用中的“测量系统退化”
日常使用中的“测量系统退化”
MSA不是一次性买卖。测量系统会老化、会磨损、会受环境侵蚀。你今天通过的GR&R,半年后可能就面目全非。但有多少企业建立了测量系统的定期“体检”机制? 我建议,对于关键测量系统,至少每季度做一次简化的MSS(Measurement System Surveillance)。不用每次都全尺寸GR&R,可以做个小样法的重复性检查,或者用控制图监控标准件的测量值。一旦发现偏移或波动异常,赶紧启动完整的MSA。 唉,说起来容易,做起来难。生产一忙,这些“预防性工作”就第一个被砍。直到出事了,才后悔莫及。对吧? 问:我们公司的量具每年都送检校准,还有必要做MSA吗? 答:太有必要了!校准只管偏倚,而且是实验室环境。重复性、再现性、线性、稳定性,校准报告一个都不管。你让工人实际测100个零件试试,看看波动有多大?操作员A和操作员B的手法差异,现场温湿度,零件在夹具上的定位,这些因素带来的变异,校准报告上绝对看不到。不做MSA,你根本不知道自己的测量系统在真实世界里的表现。 问:GR&R%算出来8%,是不是就可以放心用了? 答:8%确实符合常规标准(<10%可接受),但是——注意这个“但是”,就像医生说你血压120/80,数值没问题,可如果你头晕眼花,那肯定还得查其他。8%的背后,可能是重复性占了7%,再现性只有1%,但操作员之间的均值差异显著;或者虽然是8%,但ndc(可区分类别数)只有2,意味着测量系统只能将零件分成两组,等于没有分辨力。所以,一定要结合方差分量贡献率、ndc和图形综合判断。别让一个数字蒙了你。 说到这,我想起十年前的一次教训。那时我们引进一条新生产线,测量系统验收时,GR&R很漂亮,5.2%。但量产后,不良率居高不下。我们怀疑是加工问题,加严了工艺控制,徒劳。后来无意中发现,测量仪器在长时间工作后,测头会发热,导致测量值漂移——也就是稳定性出了问题。而验收时的MSA,只进行了短时间的评估,完全没考虑热平衡。从那以后,我的MSA程序里,稳定性研究必须包含足够的周期和样本量。 所以,MSA哪里只是一个工具,它简直是个系统工程。你得考虑人、机、料、法、环,还得考虑时间轴。每一次测量,都是一次充满风险的探险。 最后说点实在的:做质量,别追求数字的完美,要追求系统的可靠。%GRR小于10%不难,难的是一年365天,每天都能小于10%。这需要的,不只是一份报告,而是对测量过程持续的关注和敬畏。 你品,你细品。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:测量系统分析(MSA)的真相:别再被10%忽悠了 https://www.dachanpin.com/a/tg/56691.html

赞 (0)
做了二十年 FMEA,没想到被一本新手册打脸了
上一篇 2026-06-09 02:16:45
质量控制(QC)七大手法:老质检的压箱底功夫
下一篇 2026-06-09 02:54:44

相关推荐

  • 机器学习质量检测:从实验室到产线,我们到底踩了多少坑?

    上个月去一家轴承厂,生产线上的质检大姐拉着我吐槽——新上的AI检测系统,把好零件当废品扔了三次。停工,排查,最后发现是照明灯管老化,光照强度变了,模型就不认识了。这就是现实。机器学习质量检测,听起来高大上,落地时全是细节魔鬼。 传统质检:越做越像刑侦工作 你见过人工质检台吗?强光灯,放大镜,老师傅一坐八小时。我干过这行,知道那种累——不是身体的,是视觉疲劳和…

    投稿 2026-07-26
  • 拆解计算机集成制造(CIM):不是大厂噱头,是制造升级的实打实地基

    很多制造老板一听到计算机集成制造(CIM),第一反应是:这是不是十几年前的老概念?是不是只有头部大厂才玩得起? 错。 我今年跑了二十多家年产值几千万到几个亿的中小制造工厂,至少有一半已经在悄悄用CIM解决真问题了。 你去没改造过的工厂转一圈就懂了。设计部用CAD画完图,存到自己的共享盘。工艺部做工艺,重新录一遍尺寸,存到CAPP系统。生产部排产,从MES里导…

    投稿 2026-09-20
  • 职业教育:不止于技能,更是人生的另一种精彩打开方式

    提到职业教育,可能有人会先入为主觉得它 “不够高级”,或是觉得只有成绩不好的人才会选。但其实啊,现在的职业教育早已经不是大家印象里的老样子了,它就像一个藏着超多宝藏的百宝箱,只要你愿意走进来,总能找到适合自己的那条路,还能把兴趣变成吃饭的本事,想想是不是还挺酷的? 就拿我邻居家的小宇来说吧,这孩子打小就不爱坐在教室里刷题,反而对各种机器特别着迷,家里的收音机…

    2025-09-04
  • 制造企业落地企业资源计划(ERP):别踩这些花了几百万踩出来的坑

    我见过太多制造企业老板,砸几百万上企业资源计划(ERP),最后只剩一肚子气。系统大部分模块落灰,全公司就仓库阿姨用来录个出库单。钱打了水漂,还落得员工怨声载道。全是踩坑踩出来的教训。 为什么多数中小制造企业的企业资源计划(ERP)都白买了 很多老板选ERP,第一反应就是找大牌,看功能列表打勾。供应商说能覆盖进销存、生产、财务全链路,能帮你降本增效,一听就心动…

    投稿 2天前
  • Modbus协议:就这么个“老古董”,工业圈里咋还没淘汰?

    做工业自动化快十五年,每次新人问我学啥通信协议——我脱口而出:Modbus。别笑!这玩意儿1979年出生,比我年纪还大,可现在车间里跑得欢的,还是它。你说气不气人?说起来,我当年刚入行,师傅丢给我一根西门子S7-200的编程电缆,让我去连一个温控器的Modbus RTU,结果折腾了两天两夜,就因为波特率没设对……那时候我就明白了,这个老家伙虽然简单,但一丁点…

    2026-06-11

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息