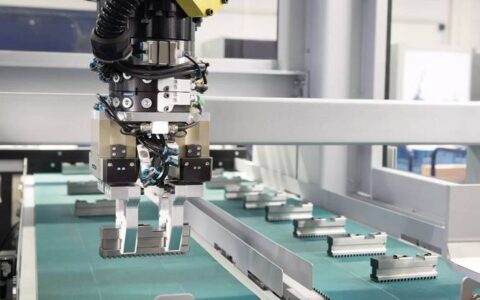
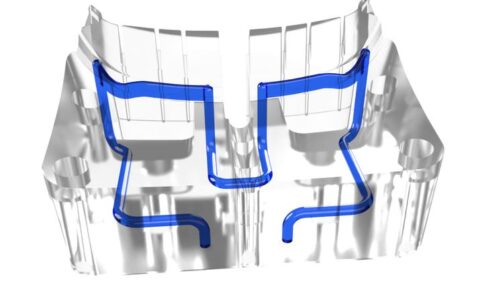
上周三半夜,我被车间电话吵醒——那台五轴联动加工中心又罢工了。屏幕上报错‘伺服驱动器过载’,可白天刚换过冷却液,对吧?这已经是本月第三次。我蹲在机床旁边,听着主轴空转时细微的异响,突然冒出一个念头:这些铁疙瘩是不是在嘲笑我们?明明数据满天飞,可故障诊断还靠老师傅的耳朵和运气。
说实话,干这行二十年,我修过的数控机床比见过的年轻人还多。从FANUC 0i到西门子840D,从简单的两轴车床到复杂的车铣复合,技术一直在升级,但很多工厂的思维没跟上。不是买了高端设备就叫智能制造——真正的差距在感知、决策和自适应能力。就像你给猿猴一把手术刀,它还只会砸核桃。
不是设备不行,是‘神经’没通
数控机床的核心是什么?伺服驱动系统、主轴单元、CNC控制器,这三大件决定了加工精度和效率。但传统车间里,这些模块大多是孤岛,各自闷头干活。我见过一个做航空零件的厂,28台进口五轴机,MTBF(平均无故障时间)数据从来不收集,等到刀纹出现振颤,再去检查丝杠间隙或主轴跳动——往往已经烧了伺服电机。
更离谱的是,有些管理层以为联网就算数字化了。拉一根网线,装上数据采集卡,把主轴负载、进给速度传到一个花里胡哨的大屏幕上,就宣称‘可视化转型’。问题是,数据躺在数据库里发霉,没人拿它做预测性维护,也没人分析加工参数与刀具寿命的关系。这就像买了心电图机却只当钟表用,浪费!
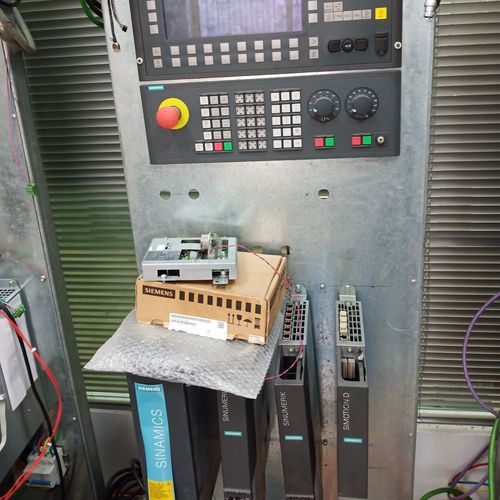
去年我去参观一家德资汽配厂,他们的fanuc 31i-B5系统能实时计算加工中的切削力,并通过振动传感器反馈给自适应控制模块。一旦检测到刀具磨损引起的异常颤动,系统自动调整进给速率或暂停加工,根本不给人犯错的机会。我摸了摸那些亮得反光的工件,知道那是数模联动的结果——数字孪生模型在前,物理机床在后,每一次切削都有simulink仿真数据做支撑。
问答一:老机床有没有必要折腾智能化?
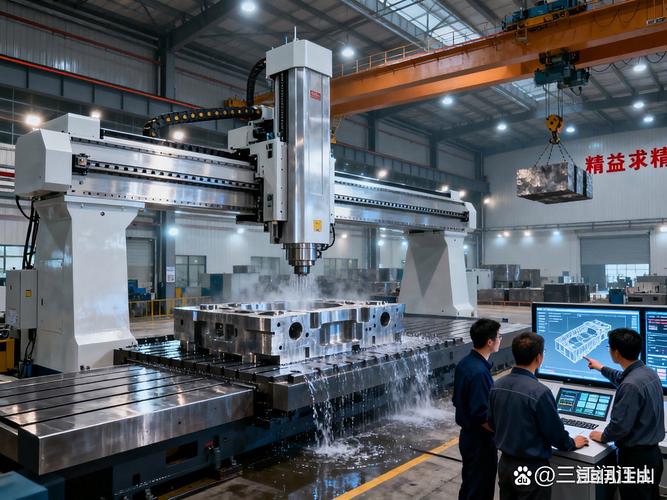
问:我们厂里十几台0506年的老数控车床,改造起来又贵又麻烦,到底值不值?
答:这个问题像问我六十岁的父亲能不能学智能手机——答案是肯定的,但方法要实际。早期机床比如广数980T或KND系统,确实没有开放通讯协议,但可以通过外加传感器网关实现基础的数据采集,比如主轴温度、振动、电流。一套成熟的边缘计算盒子不过两三千块钱,搭配MQTT协议推送到云平台,至少能避免突发停机。我改造过一台2008年的宝鸡CK6150,加装了无线温振传感器,当主轴前轴承温度突然升到68°C时自动报警,查出是润滑泵滤网堵塞,避免了一次抱轴事故,省下两万大修费。所以,不是值不值,而是怎么改——千万别贪大求全,先盯住关键部件:主轴、刀架和液压系统。
数字孪生不是PPT,是熬出来的
很多同行一听‘数字孪生’就撇嘴,觉得又是IT圈炒概念。我之前也这么想,直到亲自动手做了一个小项目。给一台立式加工中心建动力学模型,把滚珠丝杠的导程、联轴器刚度、导轨摩擦系数都输进去,再用实测的G代码模拟加工路径——结果第一次仿真出来的轮廓误差和实际差了0.03mm。别小看这三忽米,对于精密模具已经是灾难。后来发现是忽略了机床基础的热变形,加上环境温度传感器后,模型才逐渐吻合。
这个过程让我明白,数字孪生不是买一个软件就能用,要吃透自己设备的特性。德国人搞工业4.0背后的底子,是他们对自己每台机床的机械谐振频率、反向间隙补偿、热补偿曲线都了如指掌。我们吃亏在基础数据积累太薄,很多厂连丝杠间隙每月的变化曲线都没画过。❗这才是真正的卡脖子,不是芯片,是扎实的工程数据。
不过话说回来,最近几年国产数控系统进步很大,比如华中数控8型、科德数控的GNC60,都内置了开放式二次开发接口,甚至支持python脚本。我在一次展会上看到大连光洋的科德数控机床,用自身搭载的传感器和工艺包直接生成加工振动瀑布图,那个直观程度——就像给机床做了个心电图,哪里心跳不齐一目了然。✅
问答二:预测性维护到底该怎么落地?
问:我们的加工中心老是断丝锥,每次换刀成本高还耽误工期,预测性维护能解决吗?
答:断丝锥的原因复杂,可能是材料不均、切削液变质、底孔偏小或攻牙机同步误差。如果只盯着刀具寿命计数,治标不治本。真正的预测性维护要对机床状态做多维感知:比如主轴功率变化率、Z轴扭矩波动、切削噪声频谱。我们给一台兄弟S500攻牙中心加了高频电流采集模块,采样率1000Hz,发现丝锥崩刃前5到10个加工周期,扭矩峰值会出现2%-5%的阶跃升高,同时可听噪声在2k-4kHz频段的能量会突变。基于这个规律,设置了动态阈值报警,直接把断刀率从3.7%降到0.4%。所以说,预测性维护不是迷信算法,是要找到与故障强关联的特征量,这得靠工艺人员和数据科学家的‘跨界吵架’——互相吐槽多了,机理就清楚了。
别让‘智能’成了甩锅借口
我见过最荒唐的事:某厂花上百万上了套智能产线管理系统,结果因为车间网络延迟,AGV送料误差5毫米,导致一堆铝板报废。最后IT部门推给自动化,自动化推给工厂,工厂抱怨供应商。所以智能化的第一步不是技术,是流程梳理和责任界定。数控机床联网后,数据的归属、异常响应流程、决策权限必须定死,否则就是灾难。
另外,别忽略了人的因素。再聪明的数控系统也需要懂它的操作工。上周给一个徒弟培训,他随手就关掉了冷却泵过载保护,因为嫌报警太频繁。我直接骂了他一顿——那是给M代码加了屏蔽,万一主轴缠屑起火怎么办?智能不是让人变懒,而是要让经验变得可量化、可传承。💡
说到底,数控机床的智能化就像老司机的辅助驾驶——你可以信赖,但不能睡觉。我从拧螺丝入行,到现在玩传感器和Python,最大的感触是:工业没有捷径,每一次进步都得从铁屑里刨出来。那些真正高效的工厂,不是设备最贵,而是把每一台数控机床的脾气都摸透了。
未来五年,我相信会有更多掉进坑里的教训,也会有更多令人惊喜的突破。也许哪天,机床会自己打电话跟我说:‘轴温有点高,该换油了。’到那时,我就能睡个安稳觉——但肯定不是现在。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:数控机床“智”变:一位老机械师的踩坑与觉醒 https://www.dachanpin.com/a/tg/56881.html