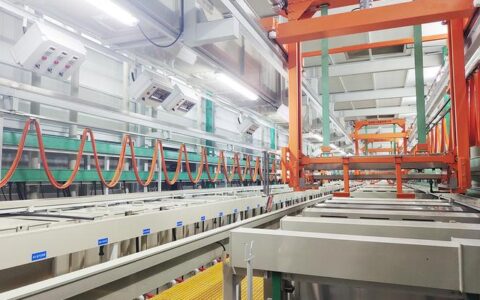
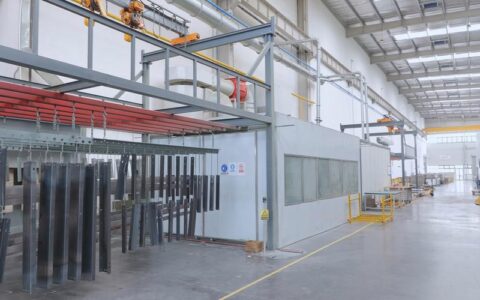
做阳极氧化的头几年,我几乎把市面上的手册翻烂了——槽液配方、工艺参数倒背如流。可一到实操,氧化膜掉粉、染色不均、封闭失效……问题一个接一个。后来才明白,真正的功夫都在那些‘手感’里。比如,你有没有发现,同样的硫酸浓度,冬天和夏天的膜厚能差出 5 微米?——这玩意儿,书本上只字不提。❗
电流密度?别拿教科书套现场
按标准来,硫酸阳极氧化的电流密度在 1.0~1.5 A/dm² 是常识。但我亲眼见过一个车间,为了赶工期,直接上到 2.0,结果膜层烧灼、工件报废。负责人懊恼得直拍大腿——他忽略了铝材牌号的影响。6063 跟 7075 的导电性、合金成分差别大了去了,对吧?7075 含锌量高,局部电流集中,烧灼风险飙升。所以后来我定了个规矩:遇到陌生合金,先做赫尔槽试验,别凭经验硬上。💡
说到赫尔槽,这玩意儿几十块钱,却能救你一槽子料。电流密度、温度、时间三个变量一叠加,奇迹就出现了——有一次,我误打误撞调低了硫酸浓度,居然在 2024 年新出的某款压铸铝上拿到了哑光磨砂的质感,客户惊喜得不行。✅ 不过话又说回来,那批料后来做封闭时又出了幺蛾子……
封闭这道坎:镍盐?沸水?还是新玩意儿?
传统沸水封闭,能耗高,而且对水质要求苛刻,氯离子一高就起灰。中温镍盐封闭倒是稳定,但环保压力越来越大。去年我们试了无镍常温封闭剂,一开始效果惊艳,膜层手感丝滑,可耐盐雾测试时直接打脸——不到 200 小时就出白锈!后来发现,是封闭后的干燥工序没跟上。湿热环境里,封闭层水解了……这就是抠细节。😅
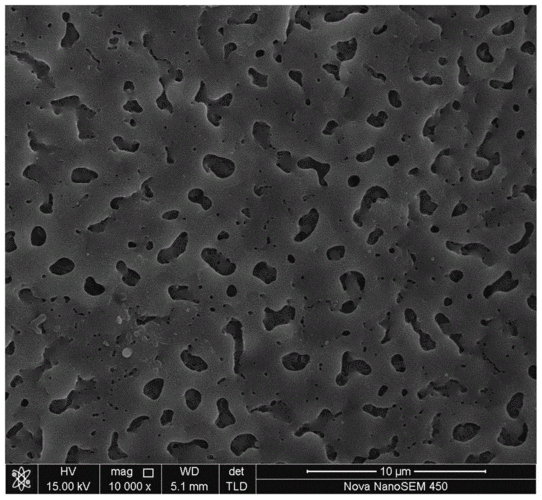
现在行业都在推无铬钝化+硅烷复合封闭,某些军工项目已经在用。成本高,但耐腐蚀性能翻倍。不过我还是要吐槽一句:很多卖封闭剂的,拿个烧杯晃两下就说‘效果拔群’,真的要到量产线上跑三个月,才能见真章。
QA:那些一线师傅才会问的问题
问:氧化膜上出现白粉,到底是因为封闭不够,还是电流密度过高导致的烧灼?
答:哎,这种问题最让人头疼。两者外观有点相似,但烧灼的粉是局部、粉末状,一擦就掉,底下膜层粗糙;封闭不良的白粉更均匀,手感涩,但膜本身硬度还在。简单粗暴的分辨法:用指甲刮一下,起粉末的十有八九是烧灼。当然,要准确定论,上显微镜看截面——烧灼区膜厚往往异常,封闭不良膜厚正常。
问:我们做黑色氧化,同一槽出来,有的工件黑度不够,还泛彩色。槽液分析也都合格,是哪里的问题?
答:这太常见了!尤其是做电解着色的时候。如果槽液里的亚锡离子浓度偏低,或者着色电压不稳,膜孔的导电性不一致,就容易出现色差。还有一种可能——前处理没清洗干净,残留酸液把着色槽污染了。我建议你先检查一下着色前的水洗槽 pH 值,别老盯着着色槽本身。
硬质阳极氧化:低温、高压、大厚度
硬质阳极氧化,也就是俗称的‘硬氧’,膜厚可以做到 50μm 甚至 100μm,硬度直逼高速钢。可良品率一直是痛点。2024 年某医疗器械企业找我们做一款铝柄手术钳,要求局部膜厚 80μm,公差 ±5μm。我们折腾了整整两周——槽液强制循环、压缩空气搅拌、阶梯升压……每一个参数都在走钢丝。最后是靠着脉冲电源解决的。传统直流电源在高压段容易“打火”,脉冲模式有一个反向周期,可以及时消除极化,避免烧焦。❗
记得有一回,车间新来的小伙子没调好占空比,把一挂高端自行车配件给烧成了‘麻子脸’,损失好几万。我心疼得一夜没睡。自那以后,硬氧程序必须双人复核,参数锁定后谁都改不了。这,就是工业生产的血泪教训啊。
一个老工匠的碎碎念
做了二十年表面处理,我越来越觉得,阳极氧化与其说是科学,不如说是经验科学。从除油、碱蚀、出光,到氧化、着色、封闭,二十多道工序,道道都有秘籍。比如碱蚀后的工件,出光槽里多泡五分钟,后面染色的鲜艳度就是不一样——这靠的是铝材微观表面有了更均匀的活性点。书里不会写,但它实实在在存在。
还有槽液维护。很多人只看硫酸浓度,却忽略了铝离子含量。铝离子超过 20g/L,膜溶解加速,膜孔变大,染料易掉。可你测了铝离子吗?多数中小电镀厂根本不测!靠‘经验补加’,最后膜层性能越来越差。😤
所以,别再迷信标准参数表了。到现场去,跟每一道槽液较劲,跟每一块铝材交心。阳极氧化这个行当,值得你投入全部的热情——同时,也记得戴好防护面具,槽液蒸汽可不跟你开玩笑。😷
最后的最后,分享个小窍门:如果你做本色氧化总觉得光泽度不一致,试试在氧化后增加一道稀硝酸浸泡(3~5%vol,30秒),能有效去除表面杂质,提升均匀度。这是我花了三年才总结出来的,拿走不谢。💡
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:阳极氧化:那些书本不会告诉你的工艺冷知识 https://www.dachanpin.com/a/tg/57159.html