车削加工中的断屑难题:别再死磕切深了,试试这几招

干车削这行,最怕啥?不是公差紧,不是粗糙度高——是那条不断屑、缠成一团的长铁屑!不小心就划伤手,缠绕在刀架或工件上,分分钟让你停机清理,效率全无。说真的,我见过一个学徒用钩子去拽,结果刀具崩了、工件飞了……惊出一身冷汗。所以今天,就掰扯掰扯这断屑的痛点,不整虚的理论,直接上干货。

一、断屑不是玄学,是物理

很多人觉得断屑凭运气,切深加大、进给调快,该不断还是不断。其实,铁屑的形状和断裂,本质是切屑变形与应力超越工件材料断裂强度那一刻的结果。你控不住它,是因为没搞懂三个核心变量:切削速度、进给量、切深——它们对切屑厚度的影响不是线性的。进给量翻倍,切屑厚度接近翻倍;但切深增加,切屑宽了,却不一定厚,反而更容易形成带状屑。所以,想断屑,先盯进给!✅ 尤其是加工不锈钢、合金钢这种高韧性材料,进给低于0.1mm/r?那就等着“缠棉花”吧。
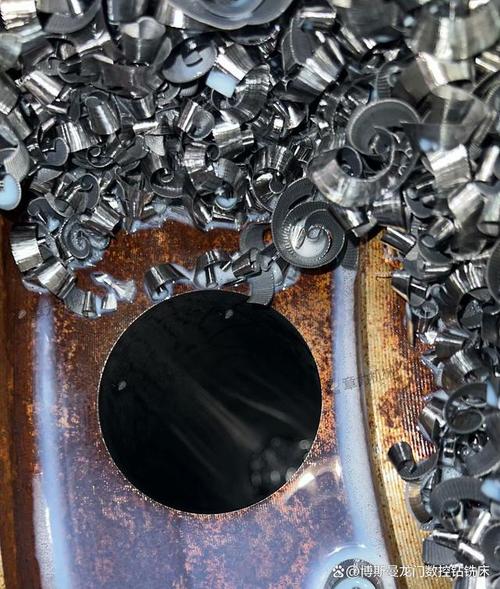
数控车床加工不锈钢时产生缠绕状铁屑特写
数控车床加工不锈钢时产生缠绕状铁屑特写
另外,断屑槽型是关键。现在的刀片刃口,早不是简单一个槽了——三维断屑槽、波形刃、双前角设计,都是为打破切屑的连续流向。但注意,槽宽必须和你的切削参数匹配。试过某款号称“通用断屑王”的刀片,结果在精车时不断屑,后来发现是进给量低于槽型的有效范围。也就是说,刀片盒子上标的“ap 1-4mm,f 0.15-0.5”,你得真在范围内用,别光信推销嘴。❗

二、从刀具到冷却,实战解决方案

1. 刀具材料与涂层:不花钱买经验
硬质合金基体+TiAlN涂层是基础款,车碳钢还行。但遇到难断屑的316L,试试硬质合金带多层PVD涂层的刀片,前刀面更光滑,减少刀-屑摩擦,反而容易让切屑卷曲后加速排出。更狠的,Tungsten Carbide+CVD厚涂层,专治各类合金钢。记得有个做液压阀体的,改用某瑞典品牌的GC4325材质,断屑效果立竿见影,贵是真贵,但省了停机清理的时间,两个月回本。💡 2. 高压内冷:让切削液把铁屑“切”断
如果你车床上没有高压泵,当我没说。但有了高压内冷,切削液从刀柄直冲刃口,瞬间热胀冷缩让切屑发脆,再加机械冲刷,直接碎断。70bar起步,150bar更爽。加工钛合金时,我亲眼看到一条直直的铁屑遇到高压冷却,“啪”一下断成小段。不过注意刀具通道设计,别堵了。 3. 切削参数搭配:不是越大越好
有个误区:切深大,铁屑厚,容易断。实际上,切深太大导致切削力暴增,反而可能引起振动、刀具崩刃,结果更糟。我习惯的做法:粗车时,进给率定0.25-0.35mm/r,切深2-3mm,配合中等速度;如果还不断屑,优先提高进给而非切深。精车时,进给低于0.1mm/r就几乎别想断屑了——这时候靠断屑台,或者改用磨削代替。 问:车削不锈钢时为什么总是缠屑?是不是刀不行?
答:大概率不是刀的问题——是你参数和刀片槽型没对上。不锈钢塑性好、变形量大,切屑不容易折断。首先把进给率调到0.15mm/r以上,如果粗糙度要求不允许,那就换带三维断屑槽的刀片,再配合高压内冷。有时把刀尖圆弧半径从0.8改成0.4也能改善断屑,因为切屑变得更“细”更易卷曲。最忌用负前角的大圆弧刀片干精车,那就是制造弹簧。
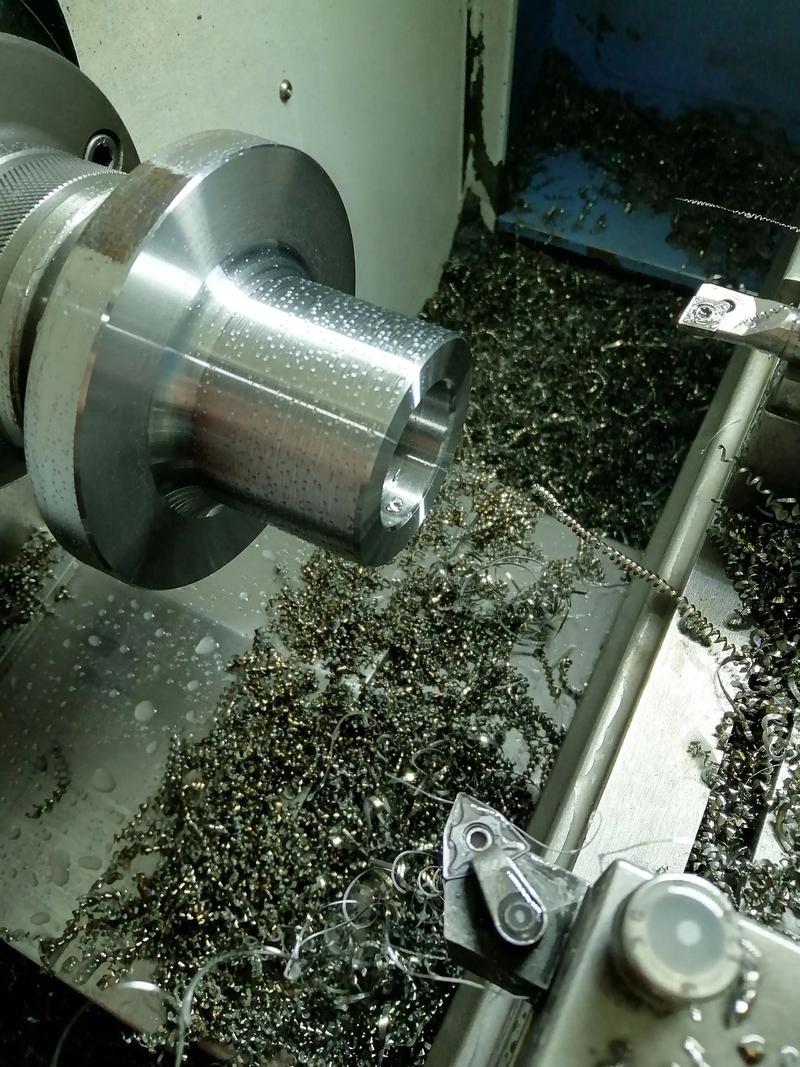
带高压内冷系统的数控车刀加工不锈钢时碎断屑状况

三、硬车削时代的新挑战

三、硬车削时代的新挑战
三、硬车削时代的新挑战
这几年,硬车削普及了——淬硬钢直接车,代替部分磨削。但硬车削的切屑形态完全不同:材料硬度HRC 50-68,切屑几乎呈粉末状或短螺旋状,按理说断屑容易。可问题来了:粉末状切屑像沙子,划伤已加工表面、窜进机床护罩缝隙、加剧导轨磨损。更要命的是,切削温度极高,CBN(立方氮化硼)刀片是标配,但它导热性差,热量全留在切屑里,造成氧化变色,甚至粉末碎屑会烧结在已加工面上,影响表面完整性。所以,硬车削时高压空气吹屑比冷却液更管用——不沾刀,不污染。再配个强力吸尘器,及时排走粉末,减少粉尘积累。 另一个坑:刀片几何参数。CBN刀片多数是负前角,切削力很大,搞不好就产生振动,表面出波纹。我的经验是,机床刚性足够,就用刃口带小倒棱的正前角CBN刀片,切削力降30%,光洁度上Ra0.4不是梦。但倒棱宽度必须小于进给量,否则等于负前角。💡 问:硬车削后工件表面出现白亮层,客户拒收,怎么办?
答:白亮层是硬车削的常见缺陷——淬硬钢表层被瞬间高温回火软化,金相组织变白。根源是切削热,解决思路:降低切削速度(Vc从150降到100m/min以下试试),加大进给量(增加切屑带走的热量),同时使用高压冷却液对准切削区,别怕刀片热裂,高温CBN没那么脆。再就是检查机床主轴跳动和刀具安装刚性,微振也会导致局部过热。如果还不行,留0.01-0.02mm余量,干第二刀精车,白亮层能被去除。 未来趋势:智能刀柄与实时监控
现在有些高端车床,刀柄内置传感器,实时监测切削振动和温度,传到数控系统自动调整进给。断屑都能程序化——当振动信号反映切屑即将缠绕,系统瞬间加大进给率,强制断屑,然后再恢复原值。说实话,这玩意儿价格不菲,但用在无人值守加工线上,确实能减少断刀和停机。小加工厂玩不起,就老实调好参数吧,毕竟经验也是钱。 说回断屑,真别死磕单一参数。它是材料、刀具、切削液和机床状态的综合体现。有时候换个切削液浓度,从5%提到8%,冷却改善,断屑都变好了——信不信由你。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:车削加工中的断屑难题:别再死磕切深了,试试这几招 https://www.dachanpin.com/a/tg/57195.html
赞 (0)
铣削加工:那些老师傅打死也不说的细节
上一篇 2026-06-10 10:10:30
磨削加工:别让细节毁了你的零件精度
下一篇 2026-06-10 10:48:34

相关推荐

  • 科技织就的日常:那些悄然改变生活的细节

    科技从来不是遥远实验室里的冰冷仪器,而是渗透在柴米油盐中的温暖力量。它以不张扬的姿态重塑着生活的肌理,让曾经的繁琐变得轻盈,让过往的局限逐渐消融。从清晨唤醒味蕾的智能咖啡机,到深夜守护安睡的睡眠监测枕,科技早已成为日常不可或缺的底色。这些看似微小的改变串联起来,构成了当代生活独特的科技印记。它们并非刻意标榜创新,却实实在在地提升着生活的质感与效率。 智能家电…

    投稿 2025-09-22
  • 集装箱里的物流革命:多式联运如何串联起我们的生活

    当超市货架上摆放着来自云南的新鲜蔬菜、德国的精密仪器和巴西的咖啡豆时,很少有人会意识到,这些商品背后藏着一套复杂却高效的运输网络。多式联运正是这套网络的核心纽带,它并非单一的运输方式,而是将公路、铁路、海运、空运等多种形式有机结合,通过标准化的集装箱和统一的调度体系,让货物在不同运输工具间无缝衔接。这种模式打破了传统运输方式各自为政的局限,就像为商品搭建了一…

    投稿 2025-09-12
  • 制造企业抗风险:重新理解工业领域的供应链管理

    去年我帮东莞一家做汽车冲压件的工厂梳理流程,老板拍着桌子跟我吐槽,前年缺芯停了三个月,去年原材料暴涨又亏了近两千万,半辈子攒的家底,差点砸进去。谁能想到,十几年顺顺当当做下来,突然说不行就不行了。 为什么现在工业领域的供应链管理,再也不是单纯的降本工具 早些年,不管是大厂还是小厂,提起供应链管理,第一反应就是砍价、压供应商款、挤库存,能省一分是一分。那时候行…

    投稿 2026-08-25
  • 别再瞎招技工了:工业技能图谱怎么落地才不变成空架子

    上周去苏南某汽配厂蹲点,HR拿着一摞简历跟我吐槽,说招了三个标着”数控高级工”的人,连五轴联动的对刀偏差都调不明白。——说白了,咱们工业圈现在的技能评价,跟菜市场挑菜似的,全靠嘴说。 很多人一提工业技能图谱,第一反应是抄互联网公司的那套,把岗位从初级到高级列一堆名词,做个漂亮的流程图挂在OA里,就算完事了。我见过太多企业,花了大半年时…

    投稿 2026-10-28
  • 工业融资租赁:制造企业扩产能的隐形杠杆

    开春以来跑了十多家长三角的制造工厂,一半老板都在聊扩产能。订单回来了,设备跟不上,掏全款吧,现金流直接砍半,找银行抵押吧,审批磨两个月,订单早就飞了。这种时候,大部分人最先想到的就是工业融资租赁。 为什么工业融资租赁成了制造圈的香饽饽 2023年国内工业设备相关的融资租赁规模突破1.2万亿,八成业务流向了中小制造企业。放在十年前,这是想都不敢想的事。 要上新…

    投稿 2026-09-26

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息