真受不了。昨天隔壁部门的小伙子拿着份FMEA表格来找我,我一看——好家伙,严重度9,频度3,探测度4,RPN 108,“优化检验方案”。我说打住,你连这事儿最要命的地方都没摸透,瞎优化什么?
干了半辈子工艺,见过太多把FMEA当差事应付的。填表、打分、算RPN、给个“加强抽检”的建议,齐活!这不是FMEA,这是填字游戏。失效模式与影响分析,那个“分析”俩字,多少人根本没当回事。
新版FMEA出来后,RPN这老伙计算退了
2019年那版AIAG&VDA联合FMEA手册,咔一下,RPN被拿掉了。改用AP,Action Priority,行动优先级。说实话刚看到这变动时我还嘀咕——用了几十年的RPN,说扔就扔了?不过细琢磨,真香。以前大家跟RPN数值较劲,108算高还是低?要拿个85以下就心安理得放过,纯粹自欺欺人。现在AP把严重度、频度、探测度三者的组合逻辑理得明明白白,高、中、低优先级一目了然,不用再纠结数字游戏。
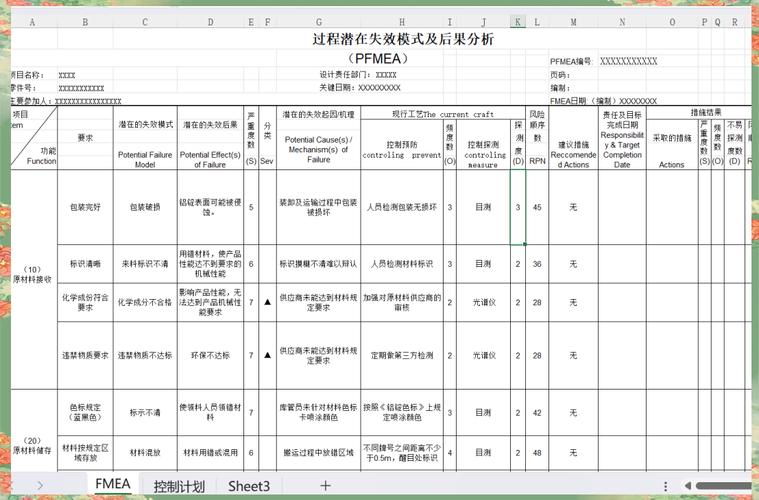
但问题来了。很多人以为换了张表就万事大吉——错得离谱。FMEA最难的不是填表,是前期那几步:结构分析、功能分析、失效分析。你让设计工程师和工艺工程师坐一起,未必能说清楚“功能要求”和“失效模式”是啥关系。举个例子,一个焊接工序,功能是“形成符合强度要求的焊接接头”,失效模式是“虚焊”。那失效后果呢?不是“强度不足”,而是“总成脱落,车辆行驶中可能出现***隐患”——得一直追溯到最终用户影响。多少FMEA到了这儿就开始鬼打墙,绕不出来。
💡 问几个扎心问题,看你真懂假懂
问:FMEA和FTA(故障树分析)到底啥区别?
答:这个问题我被问过不下两百遍。简单粗暴地说:FMEA是“由下往上”,从零部件缺陷往顶上推,看能惹出啥祸;FTA呢,是“由上往下”,从顶层的失效后果出发,扒开看有哪些底层原因导致它。俩工具是互补的,不是替代关系。你设计阶段做DFMEA,万一分析到某个失效后果比较严重,但原因纷繁复杂,这时反过来做个FTA,能挖得更深。可有些人非得分个高下——幼稚了。
问:什么时候必须做FMEA?新产品吗?
答:新设计、新工艺,当然要做。但变更的时候,才是FMEA的照妖镜。材料换了、设备升级了、工装改造了、甚至只是调整了工艺流程顺序——别觉得小事,失效模式可能全变。我以前碰到过,就换了个焊丝供应商,焊接电流参数跟着微调,结果虚焊比例暴增,好在那批FMEA更新及时,直接锁死了过程控制要点。反之,我见过一家底薪才3000的公司,用十年前的FMEA模板套新品种,到客户那出了批量问题,赔得底掉。这就是命。
❗FMEA不是神,但没FMEA你就是神——经病
我常跟团队讲:失效模式与影响分析,本质上是个风险沟通工具。它让设计、工艺、生产、质量、售后的人,用同一种语言去对话。你不得不承认,工程师们常有盲区——设计的人觉得工艺肯定能搞定,工艺的人又嫌设计不考虑可制造性。FMEA这种跨职能小组讨论,就是要把这些藏在犄角旮旯里的问题给倒腾出来。虽然过程有时候能吵得脸红脖子粗,但值。
不过也别神化它。有些企业搞FMEA,恨不得把所有零件所有工序都分析透,几千行数据,每个月更新一次——结果就是没人看,沦为文件垃圾。其实抓住关键特性、重要特性就够。用PFMEA识别出过程控制的关键点,和SPC、控制计划打通,这才是闭环。我见过最聪明的做法:在控制计划里直接链接FMEA编号,现场出了问题,打开系统一点,立马看到当初分析的失效起因,那叫一个清爽。
🚀 真正落地,你得这么玩
最后掏点心窝子的话。FMEA要想不死在表格里,三个字:活起来。别做成一份落灰的文件,要让它跟着产品生命周期走。我们现在的做法,简单粗暴:
1. 设计变更必须附带FMEA更新记录,没有?审核直接打回。
2. 每周产线上抓到的质量问题,反向追溯FMEA:你当时想到了没?没想到?那立刻修订。
3. 给管理层看的东西,别整RPN,用风险矩阵图;用AP排个序,劈头盖脸就问——红色那些项,什么措施?多少天完成?
别说不管用。这套组合拳打下来,两年内我们产线A级缺陷降了七成。当然生产前期的磨合也掉过坑——FMEA小组组长必须是个狠角色,懂技术,又能怼人,不然谁听你的?
对了,最后补一句:新版手册里还有个MSR,硬件与软件的监视及系统响应,这在汽车电子上越来越吃劲。涉及到安全目标的,比如ASIL分级,FMEA和功能安全分析得拧成一股绳。再说深就收不住,先到这儿吧。
总之,失效模式与影响分析(FMEA)这东西,用好了是发动机防火墙,用歪了就是一张废纸。你呢,你们公司的FMEA,是第一种还是第二种?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:失效模式与影响分析(FMEA):干了20年工艺,我为什么说90%的人根本不会用它 https://www.dachanpin.com/a/tg/57316.html