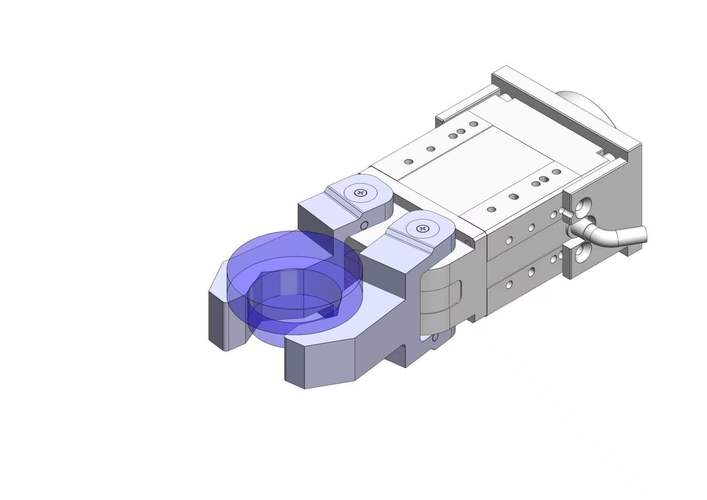
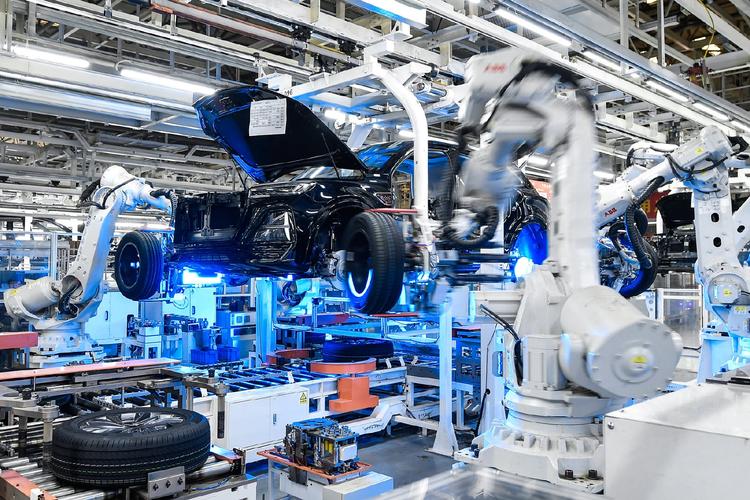
上周去一家做微型传动件的工厂,对方工程师拉我看他们新上的装配线。说实话,第一眼我真没看出什么名堂——直到他告诉我,那个正在往齿轮轴上压入轴承的机械手,重复定位精度是±1.5微米。±1.5微米!我当时脑子转了一下,一根头发丝直径大概是60到90微米,也就是说偏差不到头发丝的1/40。这要是用手……算了,根本不可能用手。
这就是现在工业装配的头号难题——产品越做越小,精度要求却越卷越高。手机摄像头模组、微型传感器、医疗导管,哪个不是跟微米级误差较劲?但光靠几个老师傅的手感,早就顶不住了。
说到精密装配,很多人会想到自动化。没错,机械手、视觉定位、力控反馈,这些东西已经不算新鲜。可问题是,我们遇到的不是“能不能装上去”,而是“装上去之后稳不稳定”。去年有个医疗器械项目,导管接头的装配力要控制在0.5牛以内,大了容易裂,小了又怕松。调试的时候,供应商提供的夹爪力控模块,标称精度±0.1牛,实际一跑CPK,连1.0都摸不到。折腾了两周,最后换了力传感器品牌,又在控制算法里加了个自学习的补偿模型——说白了,就是让机器自己“记住”每次接触瞬间的微小差异,再动态修正。这才勉强过了验收。
这里面有个很反直觉的点:机械精度越高,对环境的容忍度反而越低。温度波动0.5℃,金属件就会膨胀或收缩好几个微米。振动就更不用说了,车间外面过辆叉车,都可能让正在装配的镜头模组出现像素级偏移。所以现在高端装配线,几乎都加装主动隔振台,还得做温度梯度监测。我见过最夸张的一个案例,某光学装配车间,空调出风口的角度、位置都是经过CFD模拟的,生怕局部温差形成“透镜效应”,影响激光准直。
工艺设计要是没想透,再贵的机器也是摆设。有一次帮客户分析一条装配线,节拍上不去,查下来发现是某个工位的吸嘴,每抓取20次就得停下来清灰。因为零件表面有静电,吸附了空气中的纤维。后来怎么解决的?不是换吸嘴,而是在上料振动盘那里加了个离子风机。成本几百块,节拍立马提了15%。这种事儿,书上不会写,全靠踩坑。
问:现在很多工厂都在推“无人工厂”,精密装配是不是真的不需要人了?
答:完全不需要人,目前还是天方夜谭。我见过一个做航天连接器的车间,装配工序里最关键的插针环节,仍然是二十多年经验的老师傅在操作。为什么?因为插针的瞬间,手感反馈的“咔嗒”声,机器很难精准复现。虽然力控传感器能捕捉力的峰值,但那个声音其实是材料弹性形变和摩擦力的综合体现,目前算法还无法可靠地转化。不过,他们搞了个折中方案——让老师傅戴上一副带力反馈的手套,把操作过程的力学数据录下来,再用深度学习训练机器人。现在机器人能做到85%的相似度,剩下的还是人上。这就不算无人,而是人机协作。
人的不确定是疲劳、情绪、技能差异;机器的不确定是磨损、电气噪声、环境干扰。谁也别鄙视谁。好的方案,是把人的隐性知识显性化,转成机器的决策逻辑,再用机器的稳定性去放大。比如螺纹拧紧,以前靠感觉“手感紧”,现在靠扭矩+角度监控,但转角法里的“贴合点”判断,还是得参考老法师的经验值。
问:中小型工厂预算有限,怎么用低成本方式提高装配精度?
答:说句得罪人的话,别一上来就买六轴机器人。很多装配动作,根本不需要那么高的自由度。我见过最聪明的方案,是一条表芯装配线,用四个气动滑台加一个转位工作台,成本不到机器人的三分之一,却实现了±3微米的往复定位。关键设计在于:所有运动副都用了交叉滚子导轨,而且基准面每2小时自动用气枪清洁一次。另外,视觉系统没选几十万的外资品牌,用的是国产工业相机加开源算法,检测针尖磨损。效果并不差。
至于软件,真的建议关注一下基于边缘计算的SPC(统计过程控制)。现在一些智能传感器,能直接输出装配过程的波形数据,比如压装力-位移曲线。一旦曲线形状变异,马上报警。这比事后抽检靠谱多了,而且部署成本已经降到千元级别。我们帮一家做汽车门锁的企业装了这个,半年内客诉率降了60%——不是夸张,是实打实的数据。
现在一些低代码平台,拖拖拽拽就能建个装配序列模型,模拟干涉和应力。提前在电脑上把装配路径跑通,能省下大量的现场调试时间。去年一个医疗穿刺针的项目,利用仿真排除了4种潜在的碰撞风险,试产一次成功。团队里有个刚毕业两年的小伙子主导的,他说就是“把乐高玩明白了”。
当然,也踩过坑。比如过度依赖数字孪生,结果现场数据采集延迟了200毫秒,孪生模型反而误导了决策。所以,
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业装配的精密化革命:当误差小于发丝时 https://www.dachanpin.com/a/tg/57938.html