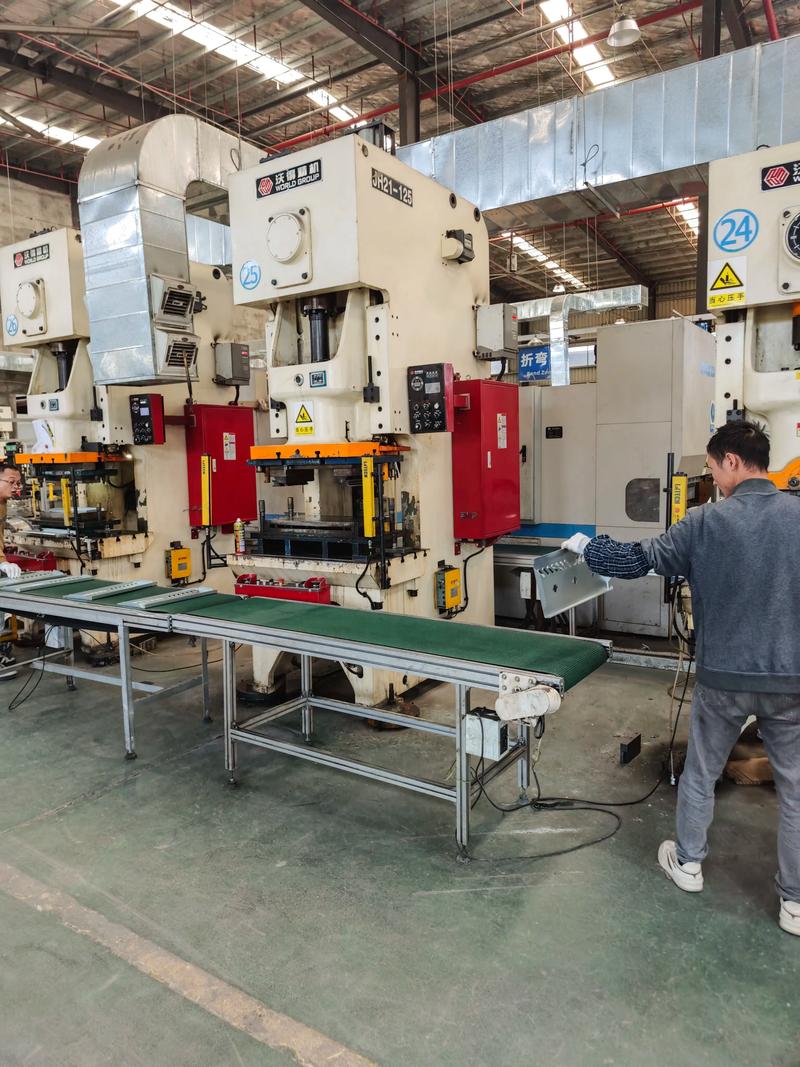
我永远记得那个夜班,凌晨两点,冲压线又停了。
模具工老李满头大汗,一边骂骂咧咧,一边指挥行车。换一套模具,从上一批最后一零件下线,到新批次首件合格,足足折腾了117分钟。而这个数字,在精益圈里简直是个笑话。
说实话,当时我们车间已经推行了5S,看板也挂得到处都是,但一涉及换模,就原形毕露。后来我才明白,快速换模(SMED)不是贴在墙上的标语,是一项需要死磕细节的系统工程。
单分钟换模:一个让人绝望又兴奋的目标
SMED,全称Single Minute Exchange of Die,直译过来就是“单分钟换模”。核心目标?将换模时间压缩到个位数分钟——9分59秒之内。 对,你没看错。不是两小时,不是半小时,是个位数分钟。
当我第一次听到这个理念时,表情大概和车间的老师傅一样:“扯淡吧?” 但后来去丰田系供应商参观,亲眼看见一台800吨冲床换模,从停机到重新出合格品,6分12秒。那一刻,我服了。
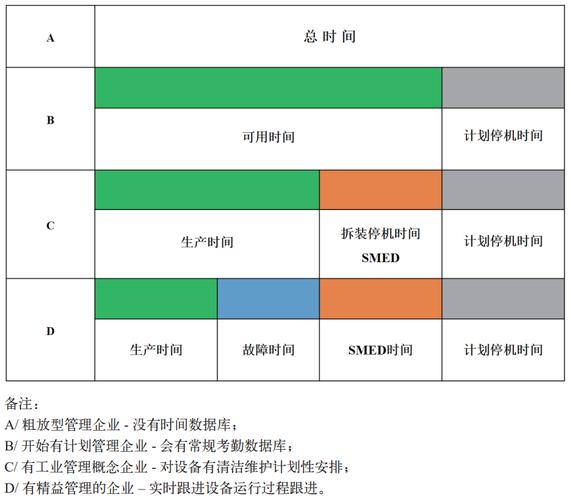
这里面藏着一个最容易误解的点——换模时间不是仅指模具拆装,而是从上一批最后一个合格品,到下一批第一个合格品的完整间隔。 包含停机、清理、找工具、调试、检验……所有等待和无效动作都要计入。
内外作业分离:捅破那层窗户纸
SMED的起点,也是最大的雷区,是区分“内作业”和“外作业”。
问:到底什么是内作业和外作业?
答:内作业,必须停机才能干的活。 比如拆卸模具、安装新模具。 外作业,机器转着也能干的活。 比如提前把下一套模具吊到换模区、预热模具、准备工具、检查备件。很简单的定义,对吧?但执行起来,一塌糊涂。
我们车间以前的标准流程是:停机 → 工人才去找工具 → 再去找模具 → 再去喊行车工 → 再回来拆。大量外作业被活生生拖成了内作业,停机时间就这么白白流走了。更气人的是,事后大家还觉得:“换模本来就这么慢。”
把外作业彻底剥离出来,需要一种偏执:所有能在停机前完成的事,绝不停机后做。 我们后来专门设了一块换模准备区,把下一个批次的模具、夹具、扳手、首件检验卡全部提前放置,并且用颜色标识批次。这个改变没花一分钱,换模时间直接砍掉了40%。
标准化与防错:别太相信人的记性
问:老师傅闭着眼睛都能换模,为什么还要搞标准化作业书?
答:因为闭着眼睛这四个字,本身就是风险。一旦老师傅请假、退休、或者半夜脑子不清醒,整个换模过程就变成一场灾难。而且,所谓的“经验”往往隐藏了许多多余动作。
我们做过一个实验:让最熟练的模具工按照自己习惯换模,然后让他严格按照新写的标准作业组合票再换一次。结果后者反而快了15秒,而且质量更稳定。为什么?因为标准化排除了犹豫、寻找、来回走动。
这里需要强调一个容易被忽视的点:快速夹紧。传统的螺丝压板锁紧,拧半天,还经常锁偏。换用液压快速夹紧器或者气动夹紧单元,配合定位销和靠块,工装板推到位,“咔嗒”一声就锁死。这不光是快,更关键的是防错——位置不对根本锁不上,彻底杜绝了模具偏位导致的批量废品。
另外,千万别轻视并行作业。安排两个人在设备前后同时操作,理论上能把内作业时间减半。但前提是作业步骤必须高度协调,否则互相等待、干涉,比一个人还慢。我们就在这上面栽过跟头,后来通过换模脚本和信号灯解决了动作时序问题。
从工具到思想:SMED真正的瓶颈是人
你可能会以为,上一套快速夹具、买个换模台车,SMED就大功告成了。大错特错。
真正的阻力,永远来自“我们一直这么干”。有一次,我们打算把换模用的工具进行形迹管理——把扳手、内六角按形状挖槽放在泡沫板上,少了什么一目了然。结果一位老钳工当场发火:“这是把我们当三岁小孩吗?” 磨了整整两周,才让他勉强接受。但事实是,工具形迹管理之后,找工具的时间从平均4分钟降到了0分钟。
SMED推行到深处,必然会触及产品设计。如果模具本身需要更换大量芯子、滑块,再好的快速换模技术也难以下手。这时候必须拉上研发,推动通用模架、快换镶块设计。我们有一款产品,原本换模需要更换6块镶块,后来结构优化成一套整体快换单元,用定位环和拉钉直接固定,换模时间从45分钟压缩到8分钟。
但我必须给你泼盆冷水:SMED没有终点。今天觉得3分钟很快了,明年可能发现还有30秒浪费在行走上。这种持续改善的焦虑,才是SMED的精髓。
最后说一个真实数据:我们那条冲压线,推行SMED一年后,设备综合效率(OEE)提升了11%,换模批次从每天3次增加到7次,满足了小批量多品种的交付需求。虽然过程掉了几层皮,但看到车间里那台“SMED标杆设备”的计时器稳定在6分钟以内……值了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:快速换模(SMED):从两小时到三分钟,我们到底经历了什么? https://www.dachanpin.com/a/tg/58024.html