上个月,我接到一个老朋友电话,他是一家汽配厂的厂长,声音里透着绝望——连续三批货被整车厂退货,原因竟是某个轴承尺寸超差,他们居然毫无察觉。我问他:你们没有质检吗?他苦笑:有啊,抽检全合格。问题就在这儿。传统质检就像掷骰子,纯粹赌命。现在都2025年了,为什么还有这么多工厂在赌命?预测性质量控制——这玩意儿不是奢侈品,而是救命稻草。
🤯 事后检验已经死了
说实话,我每次走进那种还在靠卡尺、千分表、三坐标测量机做抽检的车间,都有种穿越感。不是这些工具不好,而是它们太被动了。等发现废品,一整批料都跑完了,你能怎么办?哭着返工呗。或者更惨——直接报废。我见过一家注塑厂,模具出了问题,愣是生产了两小时才被巡检发现,几万块钱的料钱打水漂。
这不是质量管理,这是验尸。质量管理大师戴明几十年前就说了——检验不能创造质量。可我们有多少人真听进去了?关键不是事后发现,而是预防。就像天冷了知道加衣服,而不是冻感冒了再吃药。
预测性质量控制的核心逻辑就是:在缺陷发生之前,精准预判并干预。它不看静态的“合格/不合格”,而是监控过程参数的趋势。振动频谱、温度曲线、压力波动……这些动态数据会悄悄告诉你:“嘿,再过2分钟,我这颗刀具就要崩刃了,赶紧换!”——你听,这才是智能工厂该有的对话。
我去年参观一家德资汽车电子厂,他们的SMT贴片线用上了实时SPC(统计过程控制)与机器学习融合的系统。焊膏印刷厚度稍微有偏移的趋势,系统直接报警,自动调整刮刀压力。整条线几乎零缺陷。他们质量经理跟我说:“我们现在不是在控制产品,我们是在控制过程。” 这句话让我琢磨了很久。
不过话说回来,很多中小企业一听到“预测”“模型”这些词,扭头就跑。觉得这是大厂烧钱的玩具。大错特错。现在边缘计算设备便宜得像白菜,一个树莓派加上开源算法,就能把老掉牙的冲床变成数据采集终端。难的是观念扭转,不是技术。
📊 数据才是真正的质检员
我们得承认一个扎心事实:人眼是最不可靠的传感器。人会疲劳、走神、情绪化。但数据不会。一个振动传感器每秒采集上千个点,它能捕捉到肉眼根本看不到的高频震颤。而这个震颤,可能就是轴承保持架碎裂的前兆。
预测性质量控制依赖的是多维数据融合。光看一个参数不够,就像医生只量体温就开药方。要把电流、扭矩、温度、振动、甚至环境湿度打包分析。这里面就用到了大家常说的数字孪生。现实世界中机床在运转,虚拟世界里还有一个一比一的模型同步“老化”。你可以在数字空间做压力测试,看参数漂移到什么程度会导致质量崩溃——然后提前设阈值。
💡 问:听起来很玄,是不是需要海量历史数据才能起步?
答:完全不必要!这是一个常见误区。其实可以从几个关键工序开始,采集几周数据就能建立基线模型。我们帮一家紧固件冷镦厂上系统,只用了一个月,就锁定了影响螺纹精度的核心变量:模具温度和冲击频次。之前他们靠老师傅手摸感受温度,现在传感器直接贴模具内部,预测寿命,把不良率从3%降到了0.2%。成本呢?一套传感器加网关,三千块不到。谁说预测性质量控制贵?那是你不会算账。
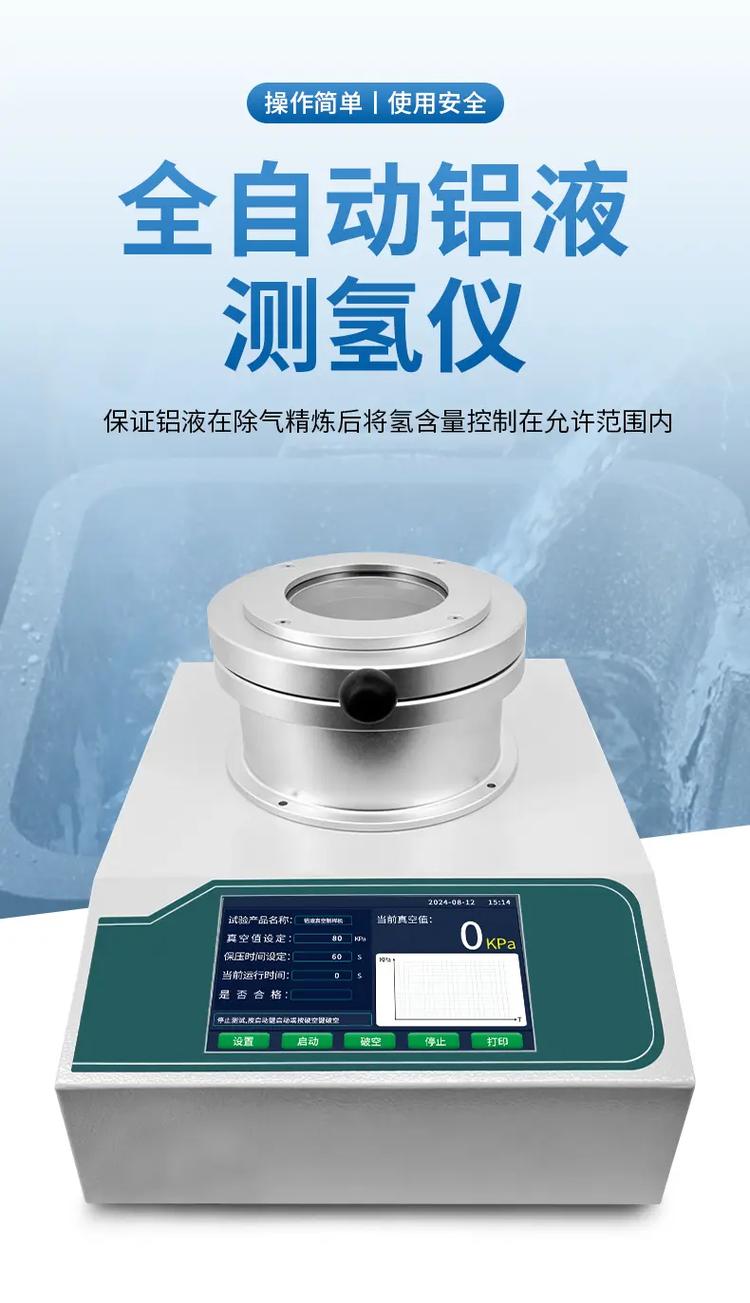
另一个让人惊喜的例子是铸造行业。铝液含氢量如果没控制好,铸件会产生针孔。传统靠断口金相抽检,滞后性太大。现在有的厂在保温炉里埋在线测氢探头,实时回传数据,结合浇注温度、模具湿度,模型能预测这批铸件的针孔概率。一旦超过设定风险阈值,自动调整除气时间。这已经不是质量控制了,这是质量生成。
当然,也别把预测性质量控制神化。它解决不了所有问题。如果原材料批次本身就是废品,再预测也瞎搭。所以它要和供应商质量管理打通,构成全链条的预测性质量保障体系。唉,又是一个系统工程……但至少方向明确。
🚀 落地没那么难,但坑也不少
说点实操层面的。很多厂一腔热血上了预测性质量项目,结果沦为摆设。我看过最离谱的:系统天天报警,操作工嫌烦把蜂鸣器拔了。这叫“狼来了”效应。所以模型阈值设定非常讲究,一定要结合误报成本。偶尔漏报一两个待定品,比天天误报导致停产划算,这个平衡点得跟车间主任坐一起算清楚。
另一个大坑是数据孤岛。MES、PLC、传感器各自为政,通讯协议五花八门。我参与过一个新能源电池焊接项目,设备是日本的,控制器是西门子的,数据提取出来还要转码——那个难受。现在好多了,OPC UA标准越来越普及,但老旧设备还是得加中间件。记住:先做数据治理,再谈智能分析。否则就是垃圾进,垃圾出。
💡 问:员工抵触怎么办?尤其老师傅觉得被机器替代了。
答:这个问题太真实了。必须让他们参与建模!我们在一个轴承磨削车间,把一位三十年经验的老师傅请到屏幕前,让他调参数看模拟结果。他发现系统预测的砂轮钝化曲线和他手感完全一致,但提前了15分钟预警。后来他成了最积极的推广者。人不是机器的敌人,是导师。把隐性知识显性化,这才是预测性质量控制的灵魂。
另外,不要一上来就搞全厂全覆盖。选一条价值最高的产线,做最小化可行产品。等见效了,拿着节省的废品成本去申请预算,再逐渐铺开。这比求爷爷告奶奶写申请报告管用多了,对吧?
最后吐个槽:现在有些软件厂商把预测性质量控制包装成万能神器,说得像装个APP就能搞定。简直侮辱行业智商。没有可靠的传感器选型,没有脏活累活的数据清洗,没有工艺理解,再漂亮的模型都是空中楼阁。别被花里胡哨的Demo忽悠了。
说到底,预测性质量控制不是一套技术,是一种思维方式。是从被动救火转向主动防火。钱是自己的,命也是自己的。省下的废品就是纯利润,这账怎么算都不亏。2025年了,别等了。先动起来,哪怕从一个振动传感器开始。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:预测性质量控制:别再被废品率吓醒了 https://www.dachanpin.com/a/tg/58373.html