单件流,不做拉倒一做就套牢?

那天去供应商工厂,生产经理老李神秘兮兮地把我拉到一条线体前,压低声音说:“看,我们刚改造的单件流,牛逼吧?”我扫了一眼就胃疼——十几个工位,每个工位旁边堆着至少七八件在制品,操作工慢悠悠地从一堆里挑一件,干完又扔回另一堆。这他妈叫单件流?这不就是“单件摆放”嘛。

单件流的核心不在“一件”,而在“流”。可惜大多数人只学会数数,没搞懂流动。你要是也以为把批量改成1就是单件流,赶紧打住,这坑我十年前就跳过,摔得门牙都豁了。

你没见过的真正单件流长啥样

活见鬼的单件流,是像水流一样,没有淤积、没有倒灌。零件从第一站进去,一路漂到包装,中途不停顿、不绕路、不排队。2008年我在丰田九州工厂第一次见到时,愣是站在线头看了二十分钟——不是看产品,是看线边竟然 没有在制品!手一伸就拿到上一站刚完成的件,干完立刻递给下一站,中间连个缓冲滑槽都没有。那种压迫感……怎么说呢,就像你撒尿时后面有人排队等着,你尿慢了自己都脸红。
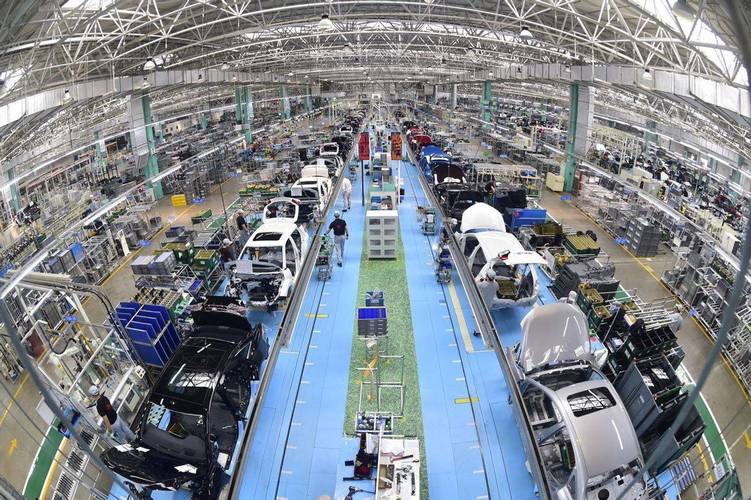
丰田单件流生产线无在制品实拍
丰田单件流生产线无在制品实拍


当时心里只有一句:妈的,我们厂那满地堆的箱子都是什么玩意啊。

后来自己推单件流,才知道那种“尿急感”不是靠吼出来的。需要背后一堆东西撑着。不然线体一开,五分钟就断流,然后大家干瞪眼——然后恢复老样子。多少工厂的“单件流”最后都成了摆设,就是因为以为摆个U型线、挂块看板就成了,结果三天打回原形。

断流的锅,九成是节拍没搭准
断流的锅,九成是节拍没搭准
断流的锅,九成是节拍没搭准
单件流最恶心人的地方是什么?它会把所有问题赤裸裸地暴露出来,连块遮羞布都不给你。以前批量生产,工位A干掉十个,工位B欠了五个,中间堆着十五个在制品,谁都不慌。单件流呢?A干完一个递给B,B接不住,立马堵死,整条线瘫痪。

所以第一步,节拍时间必须测准,而且不是平均值。是能持续跑的最快稳定节拍。很多工程师拿秒表卡个三四次就填表,那不叫测节拍,那叫碰运气。我亲眼见过某条线按“平均节拍”设计,结果上线第一天就发现瓶颈工位实际波动高达40%——每次换钻头多花20秒,一天换二十次,积累下来快一小时,全线停摆。

问:那我们做小批量多品种,节拍天天变,怎么搞单件流?

答:谁让你死磕一个节拍了?柔性单件流的核心是标准化作业+快速切换。你把切换时间压缩到十分钟以内,SMED搞起来,换型跟眨个眼似的,节拍自然能调。我们去年给一个做液压阀的厂改造,原来说“品种太多没法走单件”,结果帮他们把工装预置、并行作业搞上去,切换从45分钟降到8分钟,现在三条混合线跑单件流,交期缩短了60%!那老板大晚上给我发红包,啧……
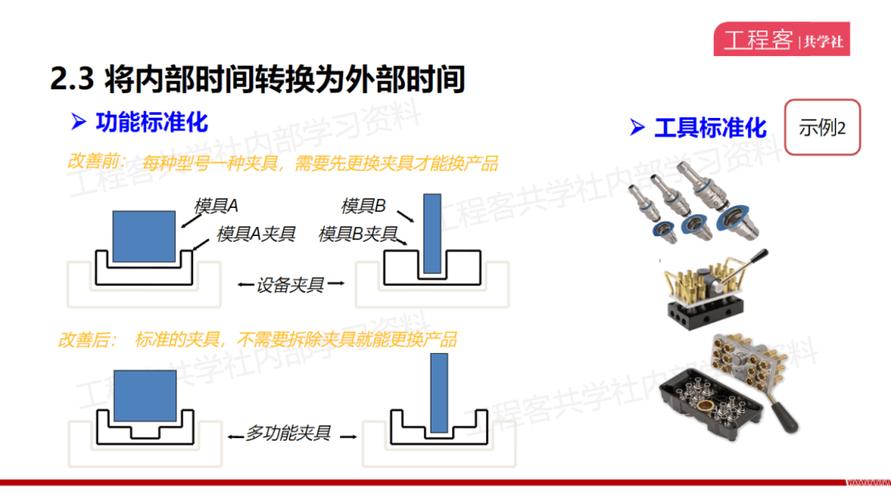
快速换模SMED操作步骤图解
快速换模SMED操作步骤图解


还有一个容易栽跟头的地方:平衡率不是100%最好。真有傻白甜IE把每个工位调到秒表一模一样,结果一跑就崩——因为忘了人不是机器,会有疲劳、会有变异。留5%~8%的余量,让瓶颈稍微突出来,用定时不定量或者定员不定岗的柔性方式调节,比死磕理论平衡率管用得多。

数字化加持,单件流从“人治”变“数治”
数字化加持,单件流从“人治”变“数治”
数字化加持,单件流从“人治”变“数治”
这两年我在几个项目里上了电子安灯+IoT,发现单件流的威力才真正炸开。以前线停了,班长吼一嗓子,维修慢悠悠走过来,说不清停了多久、因为啥。现在工位红绿灯自动亮,异常数据直接推送到MES,停了超过设定节拍就自动升级报警到主管手机。数据一积累,你会发现:哦,原来不是B工位能力差,是每两小时物流小车断档30秒,累计起来一天浪费一台机器的产能。

问:小厂没钱上系统,就靠人盯行不行?

答:行是行,但非常吃人和管理力度。我们早期在一个五十人的钣金车间搞单件流,没有系统,全靠产线小组自己填“红黄绿”卡片记录异常,每天下班线长汇总。坚持了八个月,确实把设备故障率压低了40%。但人累啊,线长差点辞职。这套“人肉安灯”能不能跑起来,完全看一线班组长愿不愿意较真。所以现在哪怕小厂,我也建议至少上个便宜的平板安灯,一年几千块钱,值。

单件流进了数字时代,还有一个新姿势:虚拟单件流。有些工序没法物理连成一条线(比如需要老化、烘烤),就用电子看板+条码做拉动,让信息流件件对应,实现逻辑上的单件流。我们去年帮一个SMT车间改造,波峰焊后要在线外老化两小时,以前堆成山,现在划分小批量,用RFID绑定老化箱位置,系统精确计算上线时间,出来的板子直接流入组装线,少了三分之二的周转仓位。这算是单件流的变体——流动不一定是物理的,信息先流动起来。
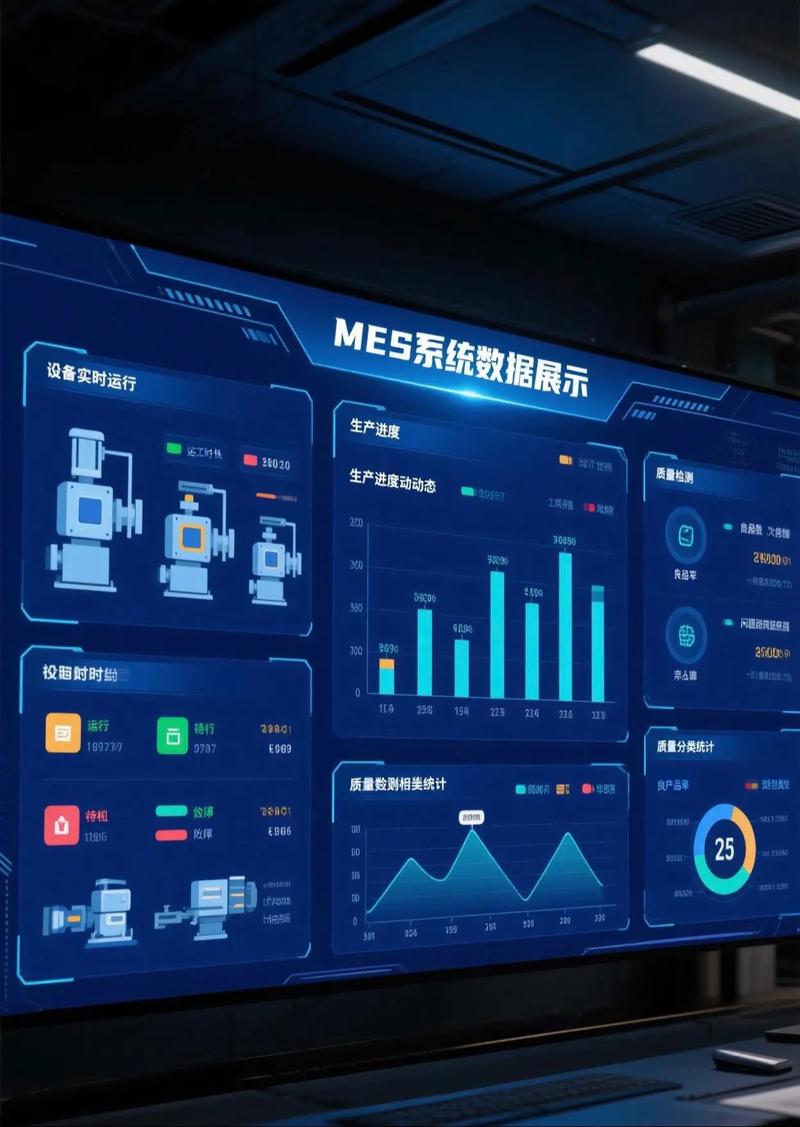
MES系统单件流电子看板实时监控
MES系统单件流电子看板实时监控


最后说句得罪人的:单件流不是精益的终点,它是一个照妖镜。照出你的计划不准、质量不稳、设备常坏、物料乱套。如果你不敢照,就继续玩你的大批量。如果你敢,准备好前几个月脱层皮,然后——用我客户的原话——“妈的,原来产线可以这么清爽,钱真的能省出来。”

单件流,不干不知道,一干戒不掉。但你得真的会干。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:单件流,不做拉倒一做就套牢? https://www.dachanpin.com/a/tg/58615.html
赞 (0)
2025年还在谈单元化生产?但这次玩真的了
上一篇 2026-06-14 03:27:34
别把拉动系统当万能药——一个老工业人的反思
下一篇 2026-06-14 04:04:34

相关推荐

  • 外卖箱里的城市革命:O2O 十年沉浮录

    李建国至今记得 2014 年那个闷热的夏夜,他攥着刚打印好的加盟协议站在小区便利店门口,玻璃门里的冷柜正嗡嗡作响,柜门上贴着的 “美团外卖合作点” 贴纸还带着油墨味。彼时 38 岁的他刚从倒闭的纺织厂失业,对着手机里弹出的 “万物到家” 广告半信半疑,却没想到这个决定会让他见证一场席卷城市的商业变革。 便利店老板拍着他的肩膀说 “以后送货比开店赚钱”,这句话…

    2025-09-17
  • 艺术:文明肌理中的精神星光

    艺术从来不是悬浮于现实之上的虚幻光影,而是渗透在人类文明肌理中的鲜活血脉。它以视觉的色彩、听觉的旋律、触觉的质感,构建起跨越时空的精神对话场域,让个体的情感得以沉淀,群体的记忆得以延续。从洞穴岩壁上斑驳的兽形涂鸦,到美术馆里价值连城的油彩画布,艺术始终以多变的形态,记录着人类对世界的认知与对自我的追问。这种记录无关功利计算,却在无形中成为衡量文明高度的重要标…

    投稿 2025-09-23
  • 工作研究:智能制造时代,你还需要“掐秒表”吗?

    上周去了一家号称“黑灯工厂”的汽车配件厂。机械臂闪着蓝光,AGV小车满地跑。我心想这回算是开眼了。可产线末端那一堆人——足足七八个——在干什么?手动扫码、贴标签、检查外观。我愣了一下。这也叫自动化? 跟厂长聊了两句,他一脸无奈:“机器是进口的,调试完就这样。前段节拍20秒,后段要40秒,堆得跟山一样。”我问为什么不做线平衡?他反问:“什么是线平衡?” 我差点…

    2026-06-05
  • 数字孪生到底帮了工厂什么?一次深夜车间的真实对谈

    凌晨两点,我被产线报警声惊醒。屏幕上的数字孪生体正闪着红光——第三轴电机温度异常。可现场巡检的同事却说:“摸着没问题啊。”我盯着实时数据,心里直犯嘀咕:这模型,是不是又骗人了? ! 说实话,数字孪生这个概念,刚进厂那会儿我挺不屑的。不就是个3D模型嘛,烧钱搞花架子。可2019年那场非计划停机——直接损失一百多万——之后,我还是咬牙上了项目。如今三年多,踩过的…

    2026-06-08
  • 工业软件定义网络:给工厂网络拆绑,到底值不值得投?

    我上周在东莞跑了三家做3C组装的工厂,每家的生产负责人坐下来,第一句聊的不是机器人,不是新产能,都是这个东西。 传统工业网络的坑,没碰过的人根本不懂 早年工厂搞自动化,网络都是跟着产线走的。工位定在哪里,交换机端口就拉到哪里。改一次工位,就要重新开槽布线,找弱电工人上门折腾,少则大半天,多则两三天。这段时间产线停着,工人工资要发,订单交期要拖,损失真的看不见…

    投稿 2026-09-16

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息