从看板到拉动:为什么推式生产注定失败?
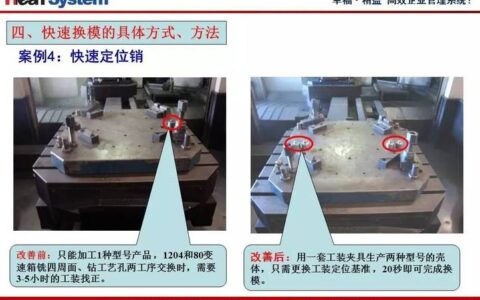
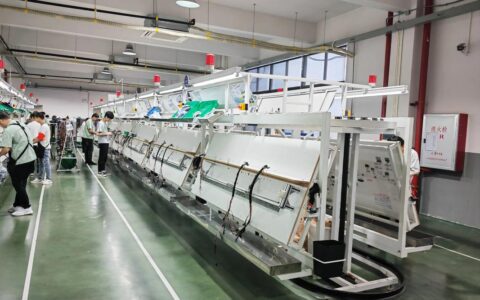
传统排产逻辑是推式的:计划部拿着一套看似完美的Excel表,把每个工序塞得满满当当,然后使劲往下推。结果呢?在制品堆成山,现金流被死死压着,而真正需要的零件,下游工位却永远在哭穷。这就是“虚假的忙碌”。看板管理的核心,是把信号倒过来——由后工序向前工序下达需求指令。一张小小的卡片,写着“我需要什么、多少、送到哪里”,前工序才敢动。不动,才是对的。动错了,就是浪费。
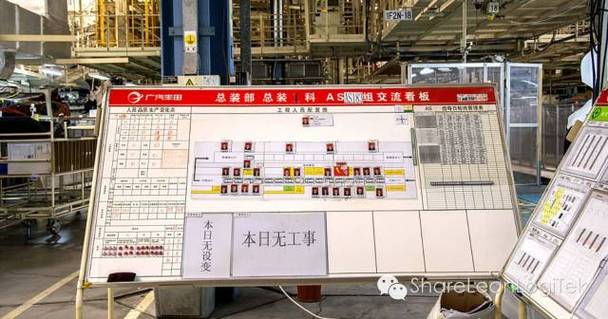
我第一次在丰田工厂看到满墙花花绿绿的看板卡片时,第一反应是——乱。但很快我就服了。没有ERP的轰鸣,没有紧急催料的电话,物料像水一样,自然地流向最需要的地方。那股顺滑劲儿,直让人起鸡皮疙瘩。你知道吗?看板管理的本质不是控制库存,而是暴露问题。库存水位降下来,礁石就露出来了:设备不稳定、换模时间长、不良率高企……这些问题平时被过剩的物料掩饰着,居然还能混日子。看板一上,遮羞布全没。
电子看板还是纸质看板?——一场没有赢家的争论
行业里吵翻了。老派工程师坚持用纸质卡片:便宜、不易坏、不依赖网络,停电了也不怕。新锐派跳起来反对:都工业4.0了,谁还拿个小片片跑来跑去?电子看板,实时数据,自动触发,移动端推送——多香啊。
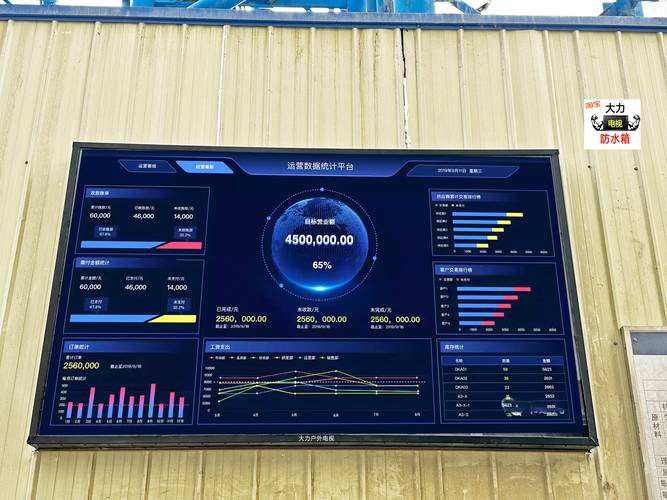
说实话,我两种都用过。纸质看板在小批量、稳定产线里,可靠得像瑞士表。但一旦SKU上千,换线频繁,你试试让工人去几千张卡片里翻?那酸爽……电子看板确实快,可问题也多:系统崩溃、供电故障、操作复杂,搞不好还毁掉工人对系统的信任。怎么说呢,别让工具成为主角。看板的精神在于“准时化”,载体只是手段。我倒觉得混合方案最务实:在关键工序保留物理信号灯(比如安灯系统),同时用轻量级应用同步数据到管理层——兼顾现场直觉和后台分析。
实施看板管理的三大坑,我帮你踩过了
你说“不就挂个卡吗?”天真了。
坑一:以为看板数量越少越好。错。看板数量直接关联库存水平,削减得太激进,结果就是供应断裂,产线开天窗。要遵循公式计算,并与供应商协同测试,逐步降低。
坑二:把电子看板当成“实时监控”道具。管理层迷恋大屏幕,觉得数字跳动就像工厂的脉搏。但别忘了,看板是给操作工用的,不是给领导看的。如果工人需要敲三下鼠标才能找到取料指令,那它就是累赘。
这里,有人会问:
问:上了电子看板,还需要纸质看板作为备份吗?
答:💡强烈建议。尤其是冲压、铸造这类恶劣环境,一个油污手指就能让触屏失灵,而纸张擦擦还能看。在数字化转型初期,纸质看板是防止系统故障停产的最后保险。等到系统稳定运行一年以上,再谈无纸化——即便如此,在一些需要灵活调整的特殊工序,我还是习惯放一叠空白卡片应急。
坑三:忽略人的培训。看板管理本质是思维变革,不是安装一套软件。你得让所有人理解“拉动”的逻辑,教会他们如何处理异常:看板卡丢了怎么办?信号灯红了谁有权力停线?这些如果没有共识,再先进的系统也是摆设。
问:看板管理适合多品种小批量的定制化工厂吗?
答:❗当然适合,但需要变通。比如我们曾服务一家航空零件车间,品种上千,批量甚至只有1件。传统看板会疯掉。后来采用“顺序看板”配合MES,每个零件带一个RFID标签,里面写入完整的工序路线和规格,相当于一个移动的电子看板。效果出乎意料——切换时间减少了40%。所以,看板不是死板的东西。
看板管理与ERP系统:不是取代,而是共生
我经常听到这种论调:“上了ERP,还要什么看板?”——这简直是把地图和方向盘混淆。ERP管的是计划,是长周期运算;看板管的是执行,是秒级响应。它们压根不是一个维度。有效的做法是:ERP下达周计划或日计划,而工位之间通过看板实现实时拉动,完工数据再回传给ERP。这样既利用了ERP的全局统筹,又避免了MRP无限下推的死板。最近一个项目里,我们把电子看板信号与供应商的EDI对接,供应商看到我们的取货看板实时消耗,自动补货到我们的线边。结果,库存周转率提升了35%。
说到底,看板管理不是一套工具,而是一种尊重现场、快速暴露问题、并持续改进的文化。如果你只是想“维持现状,但看起来更现代化”,我劝你省省。但如果你受够了救火式的物料催办,愿意让问题浮出水面被彻底解决,那——别犹豫了。哪怕从一张纸、一张Excel电子看板开始,也比坐在办公室里拍脑袋排产强。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:看板管理:别再让物料短缺拖垮你的生产线 https://www.dachanpin.com/a/tg/58594.html