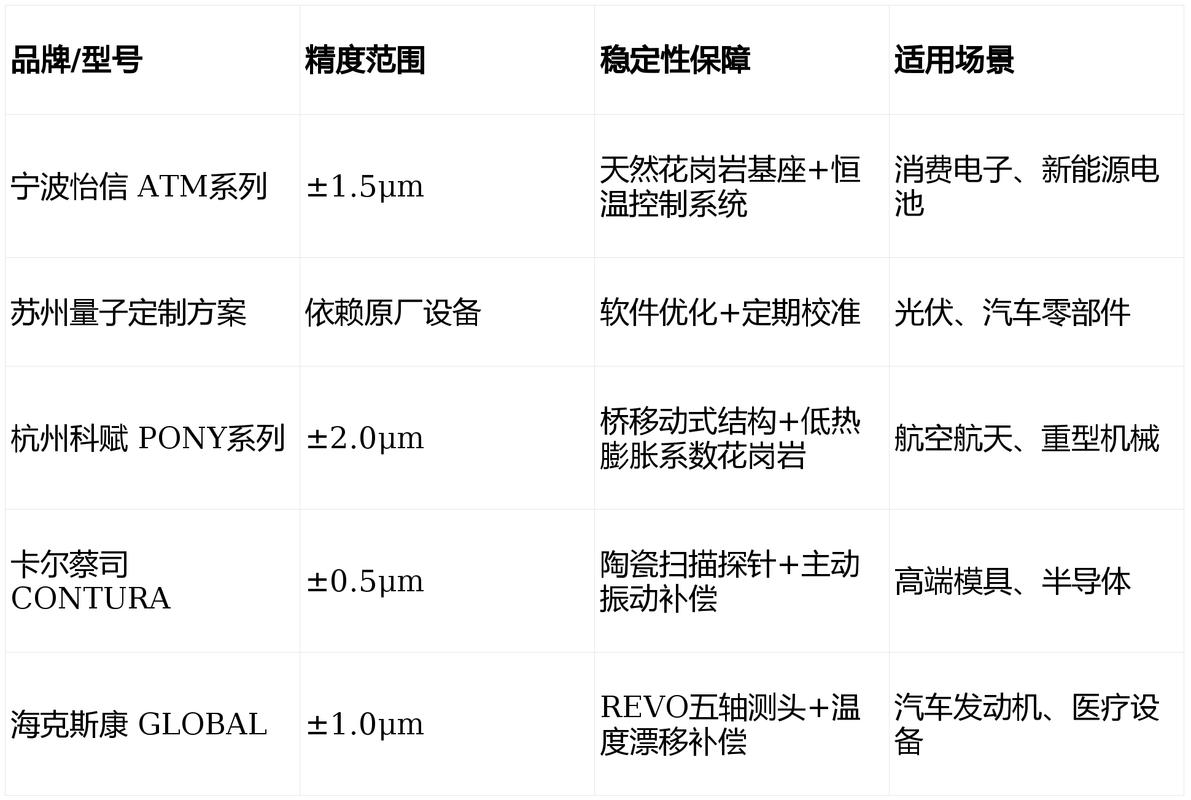
上周去一家精密加工厂,碰上一件特讽刺的事。产线CMM自动测量一个孔径,重复测了十次,数据稳如老狗——每次差值不超过0.3μm。现场工程师一脸得意,说:‘瞧,我们的设备精度逆天,MSA免了。’然后我随手拿起同一个零件,换到旁边那台蔡司——你们猜怎么着?读数差了将近5μm。😂 你说,这算哪门子‘自动化免检’?
说实话,干了十几年质量,类似的坑踩过太多次。自动化测量确实省心,但省心不代表安心。当设备替人干活,人很容易盲目信任数据。测量系统分析(MSA),恰恰是戳破这种幻象的针。
自动化≠测量可靠,MSA的逻辑没变
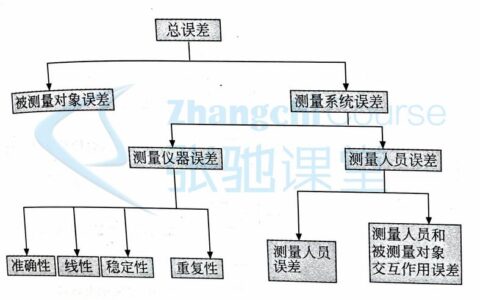
工业4.0浪潮下,在线测量、光学检测、激光扫描遍地开花。可别搞混了——测量系统的变差,从来就不是‘有没有人’的问题。温度波动、气压变化、探头磨损、算法偏移……这些隐藏的杀手,对自动设备的影响甚至比人工更大。因为人好歹还有直觉,机器只会忠实地错下去。
举个最近的例子:某新能源电池工厂,用激光测厚仪在线监测极片厚度。大批量生产半年后,突然发现CPK暴跌。排查了所有工艺参数都不对路,最后才发现——测量窗口的玻璃罩里进了极片碎屑,激光束被散射,每张极片都‘胖’了2μm。而内校程序居然没报警,因为标准块上的光斑依旧亮眼。💡 这不是设备不行,是没有定期做MSA的纵向稳定性分析。
所以,哪怕你上的是最贵的基恩士、海克斯康,该做的GRR、偏倚、线性……一个都省不掉。AI也好,机器人也罢,它们只是更换了测量执行者,没更改变异的物理定律。
千万别只盯着%GRR,聊点被忽视的
一提到MSA,很多工程师条件反射就是算算%GRR——小于10%开心,超过30%骂娘。可这套路太糙了。有一回,我们一台粗糙度仪%GRR只有8%,完美啊!但一比对标准件,发现偏倚高达0.15μm,而且线性很糟糕。也就是说,它测光滑的堪比镜面,测粗糙的就飘了。可车间只管粗糙度下限,等于天天把废品放进来。❗ 这教训——光看%GRR等于没看。
还有Cg/Cgk,尤其对新量具验收或小工装检具,意义巨大。不少公司图省事,拿个GRR就交差,结果高精度检具在公差极窄的场合完全不可用。我强烈推荐一套‘组合拳’:新量具先做Cgk≥1.33,日常再做GRR,定期追加偏倚与线性。别等到客户审核被揪出来,才补补丁。
💬 这里插一段灵魂问答:
问:我们产线全自动检测,数据直接进SPC,还需要做MSA吗?
答:必须的!SPC控制的是过程,但SPC图表里的每一个点,都是测量系统给出的。如果测量系统本身波动大,控制图就变成‘测不准的噪音画’,很容易引发误判——要么漏报要么过度调整。我就亲眼见过一家工厂因为测头轻微松动,连续一周调整精镗刀补偿,活活把公差干成锯齿形。所以,上线前和定期MSA,是把SPC拉回正轨的救生绳。
问:小批量、多品种的产品怎么做MSA?零件数量不够频繁取10个样啊。
答:确实头疼。这种情况下,硬套标准的交叉型GRR不现实。咱们可以变通:用嵌套型GRR(破坏性、样品无法重复),或者基于历史批次数据做假设性分析。还有些前沿做法,利用仿真生成虚拟零件结合真实测量来计算变异成分。总之,做,比不做强一百倍。哪怕只拿5个件,每件测两轮,也能粗略判断量具能力。聊胜于无。
非接触测量与AI视觉——新的雷区
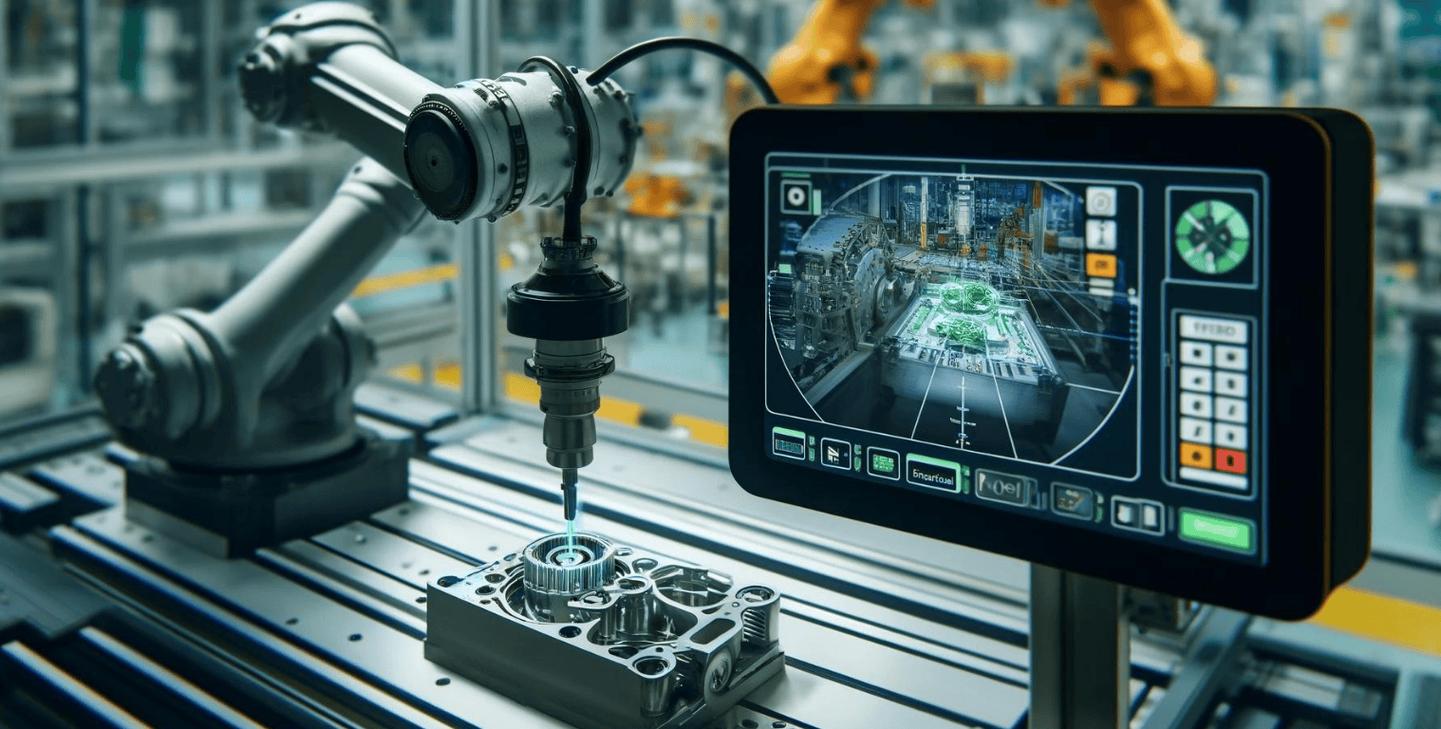
这两年AI视觉检测火得不行,瑕疵识别、尺寸抓取,仿佛无所不能。但我想泼盆冷水:AI模型本身就是最大的测量变差来源。光照强度变化2%,可能让像素分类截然不同;镜头畸变校正算法一更新,边界提取就偏移几个像素。这些都不是传统硬件变差可比拟的。
上个月我们评估一家供应商的视觉测量系统,打算取代人工目检。先做了个简单的属性一致性分析。结果发现——同一个缺陷,系统自己重复判定的一致性才70%!原因是训练数据不够多样,遇到边缘光照就犹豫。后来强迫他们重新标注、扩充训练集,并引入光照鲁棒性增强,勉强提到95%。可这背后的MSA工作量,远超当初吹嘘的‘一键部署’。
所以,面对深度学习加持的测量设备,MSA范畴要扩展到数据漂移、模型鲁棒性、边缘场景验证。我甚至建议,把‘模型版本’也当成变量因子纳入GRR研究。听起来怪,但真的有必要。
📌 最后一句掏心窝子的话:别被厂商宣传PPT里的‘纳米级重复性’迷了眼。落到车间现场,哪怕一台十几万的量具,只要没经过严谨的MSA洗礼,都可能是一颗定时炸弹。定期做分析,做好记录,把数据当孩子一样呵护——才能让制造真正有底气。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:测量系统分析(MSA):别让“自动化”麻痹了你的判断 https://www.dachanpin.com/a/tg/58640.html