
统计过程控制(SPC):你的车间还在靠检验堵漏?

车间里最怕什么?不是机器突然趴窝,是活儿干完了才发现尺寸偏了、孔钻歪了,整批报废。这种痛,干制造的都懂。十年前我就接触统计过程控制(SPC),那会儿觉得就是几张纸、画几条线,填数字,交差完事。直到有一次,客户投诉齿轮内孔超差——三坐标一测,Cp、Cpk全崩了,我才明白,这玩意儿用好了是雷达,用不好就是废纸。

SPC的精髓:不是检验,是预警

检验是什么?等产品做出来,挑废品。SPC呢?盯着过程,看它“想不想”做废品。说实话,传统抽检就像赌命——抽到了算倒霉,抽不到就流出去。而SPC用数据告诉你:刀具磨损到什么程度会偏?温升多少会胀?提前干预,不让废品产生。 !
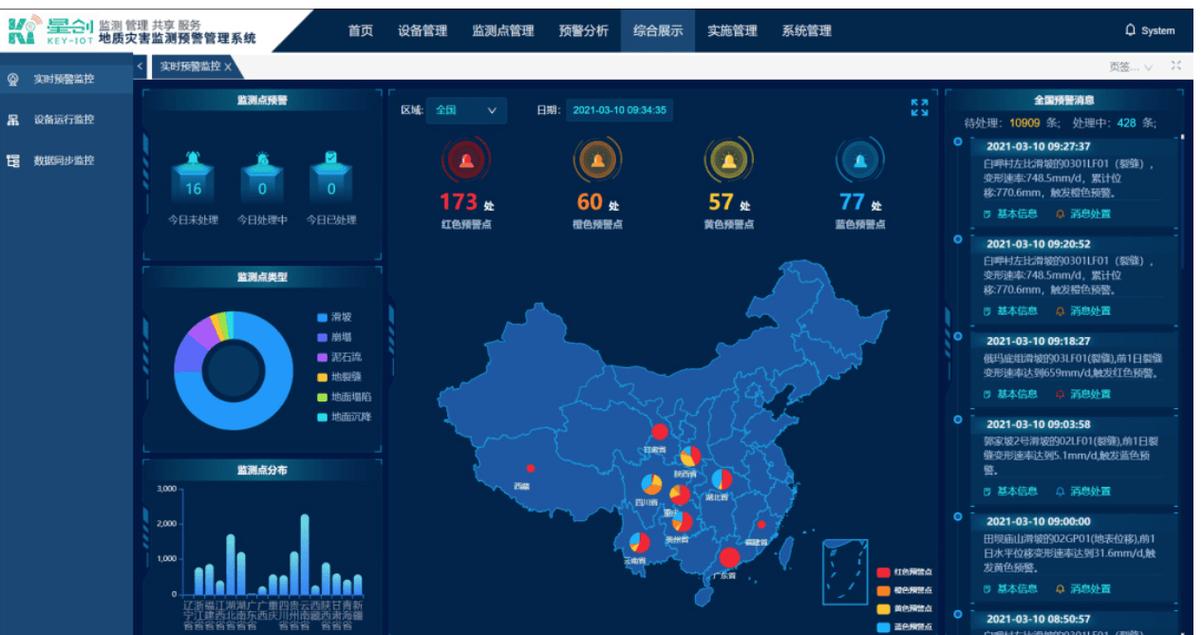
统计过程控制控制图实时预警界面
统计过程控制控制图实时预警界面
这个理念,波动是万恶之源。过程波动分两种:偶然波动(比如材料硬度轻微不一致)和异常波动(比如夹具松动)。SPC的控制图就是用来区分这两者的。点子出界,或者排列有规律,就喊停。别等到整班量完才发现——那已经晚了。

控制图:你的过程监控雷达

控制图是SPC的核心工具。现在主流还是均值-极差图(Xbar-R),但很多新车间开始用中位数-极差图(Med-R)甚至单值移动极差图(I-MR),特别是小批量、高价值件。 问:控制图上点子在界内,过程就真的受控吗? 答:呵呵,未必。界内不等于安全。点子连续6个上升或下降,或者连续9个落在中心线同一侧——这叫“链”或“趋势”,也是异常。很多工程师只看界,不看模式,结果过程悄悄漂移,到发现时已经废了一批。我曾经因为没注意连续7点上升,导致铰刀磨损后孔径一直变大,最后全偏上限,客户装配卡死!看控制图,要像看心电图,微小波动藏着大问题。 问:那怎么做才算用好控制图? 答:三条铁律。第一,实时。最好随加工随测量随打点,别等下班再补数据。第二,分层。不同设备、不同刀具、不同班次,分开做控制图,混在一起等于白做。第三,闭环。发现异常,立即停线、调整、记录原因,形成对策表。SPC不是记录,是改善循环。 !
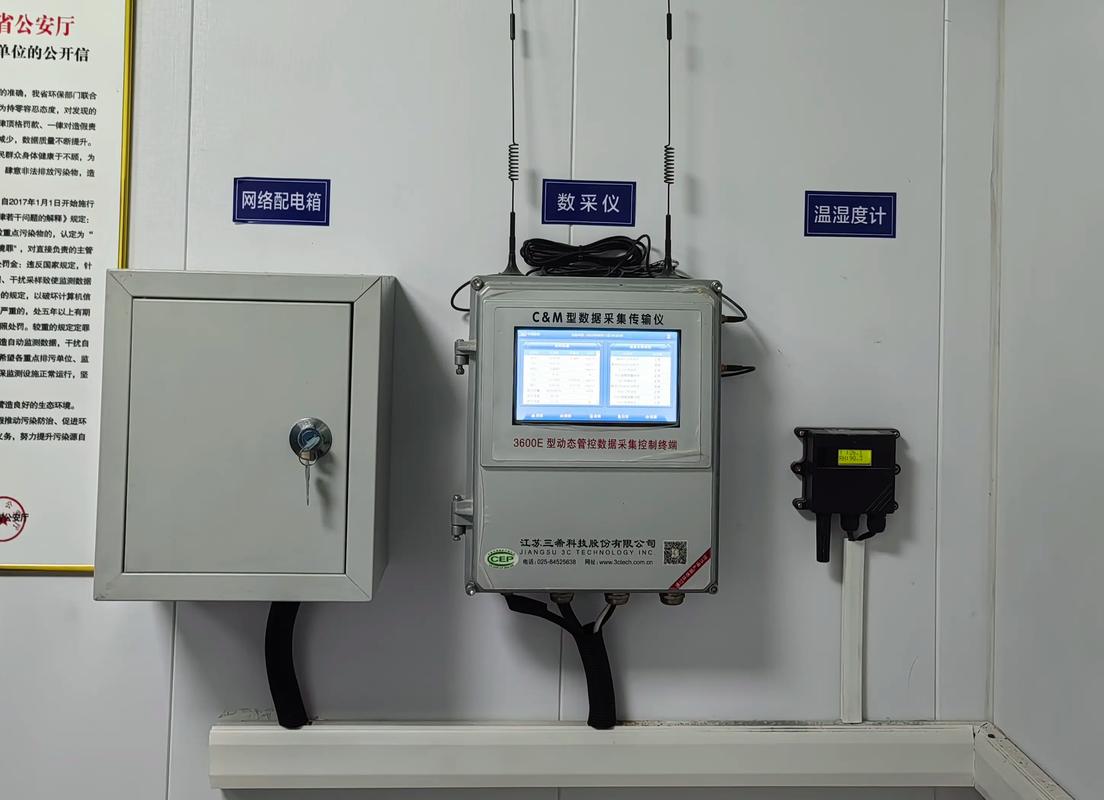
车间操作工使用SPC数据采集终端
车间操作工使用SPC数据采集终端
现在不少工厂上了MES,数据自动采集,控制图自动报警,这才是正道。手工记,三天就懒了。

过程能力:Cpk不是遮羞布

很多客户要Cpk≥1.33,好像大于1.33就万事大吉。可Cpk高就代表过程好吗?有一次,供应商Cpk给到1.67,结果来料还是出问题。才发现他们取样只取最好的时段——白天,晚上模具温度低,尺寸偏小,根本不测。Cpk是理想条件下的局部能力,不是长期表现。长期看Ppk,那才真实。 问:Cpk和Ppk差别大,说明什么? 答:差别大,说明过程稳定性差,有特殊时段没管住。比如夜班温降,或者交接班刀具没换?赶紧回去看控制图,找出异常波动源。别拿Cpk当挡箭牌,车间要盯的是Ppk。真正的能力是持续、覆盖全部变差的稳定输出。

SPC在智能制造时代的新玩法

现在传感器便宜了,物联网一上,每分钟几十个数据点进来。还靠minitab画图?早out了。边缘计算直接做实时SPC,控制限动态计算,检测到0.1mm的漂移就报警。还能把振动、温度、电流和尺寸关联起来——这才是智能SPC。 但别迷信自动化。上周去一家汽配厂,自动化产线上控制图报警频发,原因是传感器被油污遮挡了。没人擦,系统一直报警,最后操作工把报警音关了……你看,再智能,人不管,照样废。SPC工具再好,落不了地,等于零。 !
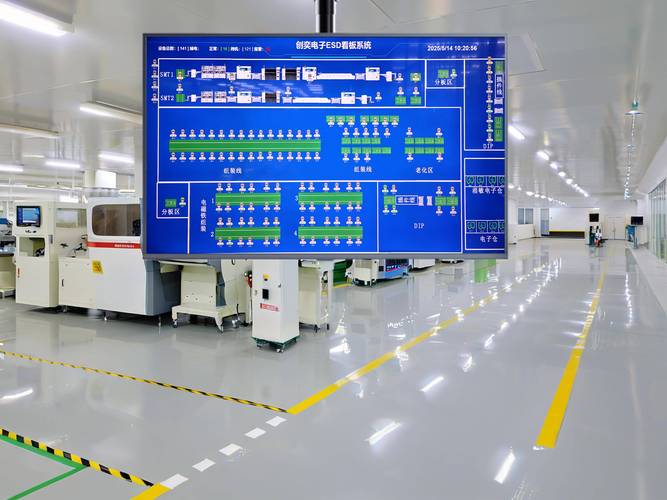
智能制造车间SPC实时监控大屏
智能制造车间SPC实时监控大屏
最后说句实在的。统计过程控制(SPC)不是万能的,它不能救一个工艺设计就有问题的烂摊子。但它能让你知道问题什么时候开始,早一秒,省一车。车间里那些老师傅说“我以前靠手感也能干好”——我信,但你能靠手感保证一万件一模一样吗? 数据不会骗人,前提是数据是真的。 所以,回去检查一下你们车间的控制图,是不是还挂在墙上落灰?如果是,该擦了。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:统计过程控制(SPC):你的车间还在靠检验堵漏? https://www.dachanpin.com/a/tg/59181.html
赞 (0)
六西格玛(DMAIC)被妖魔化了?我在车间用它解决了一个10年顽疾
上一篇 2026-06-15 21:30:36
做了十年失效模式与影响分析(FMEA),我还是被这个密封圈坑了
下一篇 2026-06-15 22:08:40

相关推荐

  • 中小制造企业工业经验推广:为什么你掏了钱学不到真东西?

    上个月在佛山机械展,碰到个做汽配冲压的老板,拉着我吐槽了快一小时。说去年花二十八万报名标杆企业游学,学人家的精益生产,回去照着改了三个月,产能没涨不说,废率还掉了两个点,前前后后亏了小一百万。 “什么推广先进经验,就是割我们老板的韭菜。”他说这话的时候,烟屁股扔了一地。 工业经验推广最大的坑:经验是“长”在场景里的,不是抄出来的 很多做经验推广的,就爱干一件…

    投稿 3天前
  • 时间测定(MTM):当秒表成了古董,标准工时还能信吗?

    车间里,新来的IE工程师小李正对着电脑屏幕上的动作代码发呆。手边是一台高清摄像机,回放着操作工老张拧螺丝的慢动作——伸手、抓取、移动、定位……每一个‘微动’都被拆成了代码。可老张瞟了一眼,哼了一声:‘你们这玩意,我三十年前就见过了,不还是那套?’ 说实话,这话我没法反驳。 MTM(Methods-Time Measurement,时间测定方法)确实古老。19…

    投稿 2026-07-18
  • 柔性制造系统(FMS):为什么它是中小批量定制生产的破局密钥?

    定制化生产喊了快十年,绝大多数加工厂还是卡在同一个地方:接小批量多品种订单吧,换产换得累死,成本比利润还高;只接大批量单一订单吧,话语权全在客户端,利润被压得比纸还薄。 这话真不是瞎扯。我上个月去东莞跑了八家机加工工厂,六家都在愁这个事。 为什么现在工厂都在啃柔性制造系统(FMS)这块硬骨头 过去三十年,国内制造业靠刚性生产线吃了人口红利和规模红利,只要开足…

    投稿 2026-08-17
  • 车间里的帕累托分析:为何你总抓不住关键问题?

    第一次接触帕累托分析,是在十年前的品管圈培训上。讲师画了条曲线,说‘80%的问题由20%的原因造成’,我心想:这玩意儿也太简单了吧?不就是个排列图吗?Excel两下就能拉出来。结果呢?第一次自己做,翻车翻得彻底。 当时我负责一个冲压车间的报废率改善。我让技术员把三个月的不良数据全调出来,分门别类——毛刺、尺寸超差、压伤、生锈、混料……然后按频率排序,画了张漂…

    2026-06-25
  • 虚拟现实(VR)仿真:工业培训里那根救命的稻草,还是烧钱的坑?

    一次差点被开除的乌龙 上个月去一家本土汽车零部件厂,撞见一哥们戴着Pico头显,手舞足蹈——我以为是午休打游戏。走近才发现,他在做注塑机的模具更换虚拟仿真。屏幕上那些高温、高压的误操作风险提示,红得刺眼。他说,上周有个新人没练过VR,直接上真机,把模芯顶穿了,损失20万。❗ 领导气得拍桌子。这哥们补了一句:“要是早半年上这套系统,那小子也不至于差点卷铺盖滚蛋…

    投稿 2026-07-20

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息