做了二十年工艺,我在试验设计上踩过的坑,比车间里的铁屑还多。那会儿一提到参数优化,满脑子就是“一次只改一个变量”的试错法——漫长、烧钱、还经常撞南墙。直到某天翻了一篇日文旧论文,田口玄一这个日本老头提出的方法让我直拍大腿:早干嘛去了!💡
田口方法到底是个啥?——别再把它和DOE搞混了
说实话,很多同行一上来就问:“田口方法和经典DOE有啥区别?” 简单粗暴地说,经典DOE追求的是找出显著因子,而田口方法更“狡猾”——它要让你用最少的试验次数,找到最抗干扰的参数组合。换句话说,它不是让你在实验室里做出完美样品,而是让你在车间嘈杂的环境里、在原材料波动下,照样能稳定生产。
这里就不得不提它那个反直觉的核心概念:信噪比(S/N比)。❗ 一开始我死活不理解:为啥要算这么个指标?后来才明白,它把“均值”和“波动”揉进一个数里,逼着你去追求“均值达标且波动最小”,而不是单纯调高均值。好比打靶,你不是只瞄十环,还要保证弹着点集中——哪怕偏一点,也比散布一大片强。
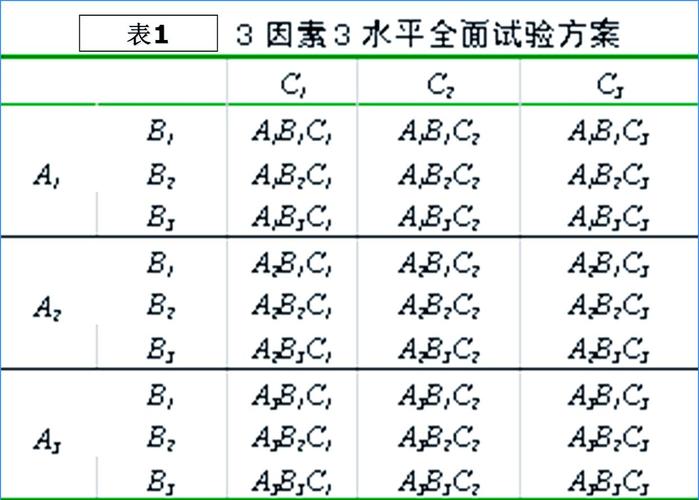
不过话说回来,田口的工具箱里最惊艳的还是正交表。它像个精密的筛子,能用很少的试验组合筛出关键因子。我记得第一次用L8(2^7)正交表搞定七个因子时,车间主任瞪大眼睛:“这就完了?以前咱们得做上百次啊!”
现场真实案例:从报废率15%到2%,我差点栽在交互作用上
2019年我们接了个汽车连接器的活,注塑成型后缩水率波动极大,废品堆得比我人都高。起初我用常规思路,把模具温度、注射压力、保压时间挨个调,累成狗也没改善。后来硬着头皮用田口方法,选了个L9(3^4)表,把四个主要因子(料温、模温、注射速度、保压时间)各取三个水平,埋进表里才做了九模。
结果一出,我乐了——信噪比最高的那组参数居然不是我猜的那组!而且从效应图上发现,保压时间和模温的相互作用竟然是个隐藏Boss。🛑 这点我得吐槽:旧教材常说田口方法不考虑交互作用,纯粹扯淡——你要是只按主效应选最优,可能掉坑里。当时我就补了两组验证试验,果然找到了真正稳健的窗口。
最终,我们将产品特性(缩水率)的信噪比提高了将近8个dB,车间实际生产三个月,平均报废率从15%跌到2%以下。这段经历让我彻底服了:田口方法的精髓不在正交表,而在“稳健设计”的理念。
QA环节:这些疑问你一定有过
问:田口方法是不是已经过时了?现在不都上机器学习了吗?
答:哈!这个问题我被问过不下二十次。没错,现在AI满地跑,但我们车间数据往往就那么几十组,而且噪声大。你用深度学习?一跑就过拟合。田口方法的妙处就在于用极少的数据做出抗干扰的决策,这反而是小样本下的优势。而且,正交试验设计完全可以和响应曲面法、贝叶斯优化结合啊!我就试过用田口设计的试验数据作为高斯过程的先验,效果相当惊艳。
问:那为什么很多人觉得田口方法难落地?
答:归根结底,是没搞清“参数设计”和“容差设计”的先后顺序。很多工程师一上来就卡在控制因子和噪声因子的选择上,特别是噪声因子——他们说“车间条件天天变,我哪知道哪个噪声最重要?”其实这就是缺乏早期工程经验的量化收集。我通常建议拉上产线班长,对着三个月的过程记录挥霍一个下午做头脑风暴,往往能揪出三个要命的噪声源。另外,千万别死抠S/N比的公式!那种“望小特性”、“望大特性”的选择会让人疯掉。记住:先明确你要稳定什么,再套用对应的S/N比,实在不行就用“望目特性”简化。
实施田口方法,如何避开四个大坑?
踩过无数雷后,我总结了几条血泪教训:
坑1:因子水平范围太窄。 千万别为了“保险”只在小范围波动!我第一次就犯过这错,结果分析出来所有因子都不显著——白忙活。后来学乖了,把范围拉大到接近工艺边界,信噪比的差异立马跳出来了。
坑2:盲目复制别人的正交表。 正交表必须针对你的现实约束定制。比如我们有个工序换线时间长,那我就不能用带很多“中心点”的表,时间成本受不了。有时候L4(2^3)这种最小表反而效率最高,别贪大。
坑3:验证阶段偷懒。 在田口方法里,预测出的最优组合往往不是试验表中的某一行,必须追加验证!我见过有人直接拿预测值写进作业指导书,结果产线波动反而变大——因为忽略了模型失拟。
坑4:轻视因果图(鱼骨图)的作用。 在做田口试验前,画一个详细的因果图(把控制因子、噪声因子、响应变量摆清楚),能避免一大半低级错误。很多年轻人直接打开Minitab就设计试验,要我说,纯属瞎搞⚡。
工业4.0时代,田口方法的新戏份
你可能觉得,现在都数字孪生了,实时数据哗哗流,还要啥田口?错!恰恰相反,田口的稳健思想正在渗透进算法开发。去年我们团队搞预测性维护的传感器布置,就用动态信噪比判断哪个位置的振动信号对温度变化最不敏感,这才挑出了真正可靠的监测点。否则你安装在机床上靠近电机的地方,温度一漂移模型就报警乱跳,烦死人的。
甚至连3D打印工艺开发都很吃这一套。前阵子我帮朋友优化粉末床熔融参数,用田口方法只花了16个试样就锁定了激光功率、扫描速度和层厚的理想组合,打印出来的件致密度高达99.7%,尺寸偏差稳稳控制在±0.02mm。他们原来按设备商推荐的参数,批内差异大得离谱。
说到底,田口方法不是什么高深数学,它是一套对抗变异性的哲学。只要你还得面对现实世界的不完美,它就永远不过时。好了不啰嗦了,我得去给新一批实习生讲正交表了——愿他们少走我当年的弯路。😄
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:田口方法:被误解的工业试验设计神器,究竟强在哪? https://www.dachanpin.com/a/tg/59210.html