上周去昆山一家模具厂,他们老板老张嘴里不停念叨:“铣削加工现在真是把人逼疯。”——这话我太熟了。干我们这行,谁没被刀具崩刃、振纹、连续刀路过切折腾到凌晨三点?
刀具寿命,那些看不见的钱从刀尖溜走
说个事儿。去年给一个汽车覆盖件项目做工艺评审,硬质合金立铣刀平均用不到40分钟就废了。参数都是厂家给的“标准推荐值”,切深0.5mm,转速8000。问题出在哪儿?冷却液喷嘴方向偏了15度。就这么点屁事,每月多报损2万块。说实话,车间老师傅早就发现了,但工艺卡没人更新——这就是典型的“理论派”和“实干派”脱节。
刀具涂层也是个隐形坑。TiAlN、AlCrN、甚至纳米复合涂层,听起来高大上,但很多活根本不需要。加工45钢调质件,用TiCN涂层性价比反而高出30%,可多少采购还在盲目追求“最贵的涂层”?我见过一个车间,箱子底下翻出五年前的TiN涂层刀,磨一磨继续干,粗糙度比新品还好——你敢信?❗
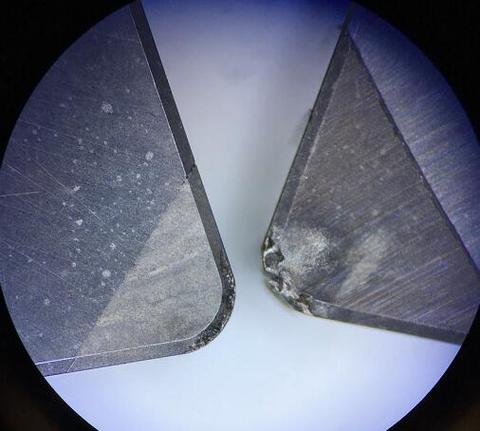
还有一件颠覆认知的事:上周碰到一个做不锈钢阀体的厂子,他们故意把切削速度降低20%,刀具寿命反而延长了3倍。按理说用高速铣削策略更先进,但实际操作里,机床刚性、装夹方式一综合,老套路就是好使。💡这不是技术倒退,这是对机床极限的清醒认知。
问:不锈钢铣削时总有刺耳的尖叫声,怎么快速判断是刀具问题还是参数问题?
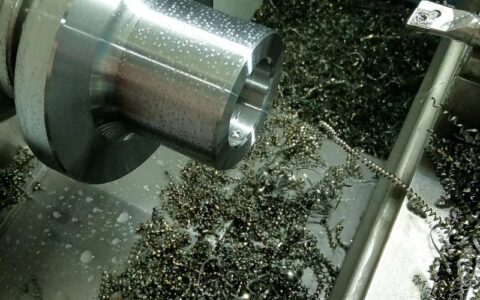
答:把耳朵靠近主轴箱,如果声音来自切削区且伴随轻微振动,大概率是每齿进给量太小,切削刃在刮擦而非剪切。试一下把每齿进给提高0.02mm,往往立竿见影。如果声音沉闷、主轴负载猛增,那是切深过大或排屑不畅,先检查螺旋角是否适合工件材料——比如加工304不锈钢,用45°大螺旋角刀具,排屑会顺畅很多。
五轴加工?别被销售忽悠了
五轴机这几年遍地开花,但有多少人真的用好了?我见过太多工厂买了五轴却当三轴用,因为编程人员还是三轴思维,不敢用刀具矢量变化。一个叶轮零件,明明用侧刃铣削效率能翻倍,非要一层层平底刀扒,看得人血压升高。
但五轴也不是万金油。上个月现场调试一个航空结构件,用了全联动五轴精铣,结果有个斜孔位置度反而超差0.03mm。排查发现,是A轴存在0.005°的重复定位误差,在长悬伸刀具作用下被放大了。后来改成3+2定位加工,一把过。所以,别被“全联动”三个字洗脑,有时候分度摆角比花里胡哨的运动学可靠得多。
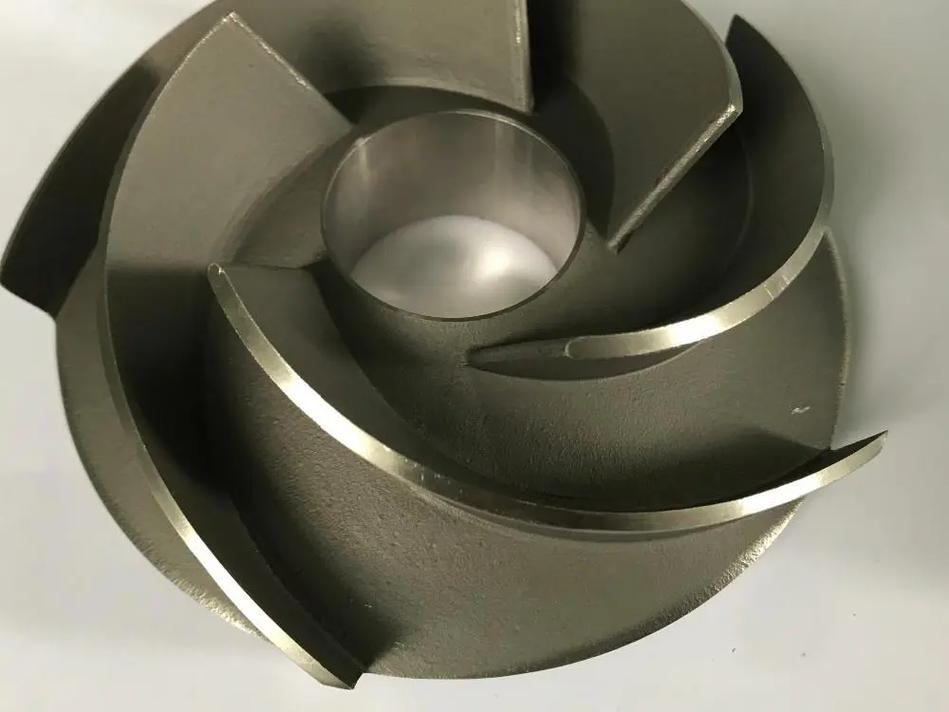
说到五轴的CAM编程,HyperMill、NX、PowerMill我都用过,各有各的脾气。HyperMill的自动避让确实智能,但刀路喜欢绕远路;NX的刀轴控制精细得变态,一个策略就要调整七八个窗口,新手直接劝退。有一次我为了避开一个M8螺纹孔,手调刀轴矢量调了一个半小时——这时候就羡慕那些专门做后处理定制的工程师,他们可以把你从崩溃边缘拉回来。
问:薄壁件铣削,振动导致壁厚不均怎么办?除了减小切深还有什么招?
答:试试插铣法!很多人忘了这个老工具。利用轴向力抵抗径向变形,尤其适合深腔薄壁。更狠的一招——在编程时故意留出0.02mm的非对称余量,让切削力的径向分量相互抵消,不过这得对加工动力学有相当深的把握,搞不好会适得其反。最稳妥的还是用阻尼刀夹配合谐波调节,花点钱买个安心。
智能产线里的铣削新套路
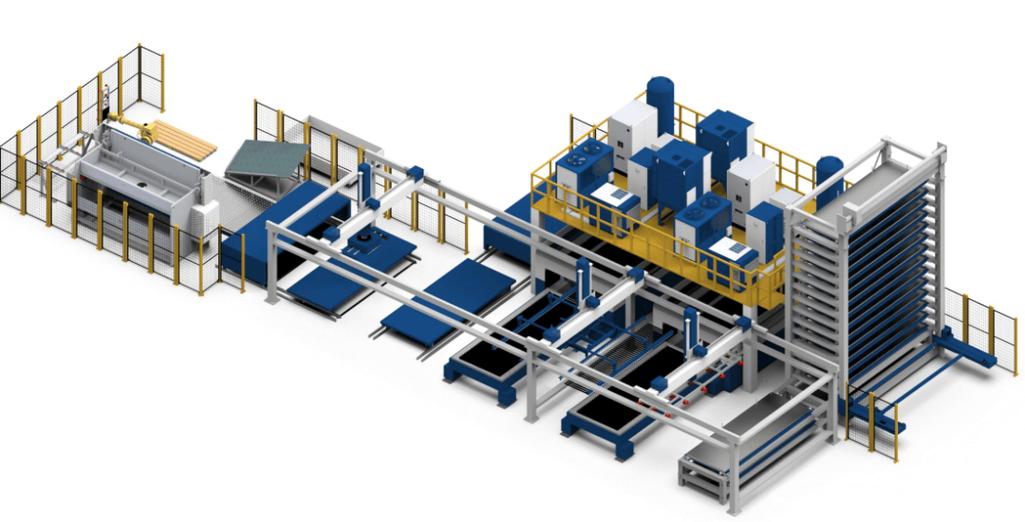
去年给一个汽车零部件企业做产线升级,在缸体线加了振动传感器和主轴功率监控。开始操作工都很抵触,觉得多个玩意儿添乱。结果第一个月就预警了3次刀片微崩刃,避免了批量废品。更绝的是,数据积累两个月后,我们找出了最优换刀点——不是按刀具厂给的理论寿命,而是实打实的经济换刀点,单台机床一年省了7万。
但智能化也有翻车的时候。某次自适应进给功能突然“抽风”——刀具路径走到转角时进给率没降下来,直接把零件干变形。查下来是PLC参数被人误改了。所以,别把智能当神仙,人永远是最后那道关。
现在还有人尝试把超声振动叠加到铣削主轴上,加工碳纤维复合材料时毛刺减少80%。技术是好技术,不过主轴要改造,还涉及动平衡校准,小厂慎玩——我见过买了设备吃灰的,一打听,供应商培训只教了开机。
最后说个掏心窝的话:铣削加工这行当,新概念每年都有,但基本功永远不过时。会选刀、会听声、会看切屑颜色,比会玩多少花活都实在。前几天翻一本八十年代的《铣工技术》,里面关于“刮研基准面”的章节,居然解决了我一个五轴机精度修复的难题——你说神奇不神奇。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铣削加工的痛点与突围:从车间实战到工艺破局 https://www.dachanpin.com/a/tg/60146.html